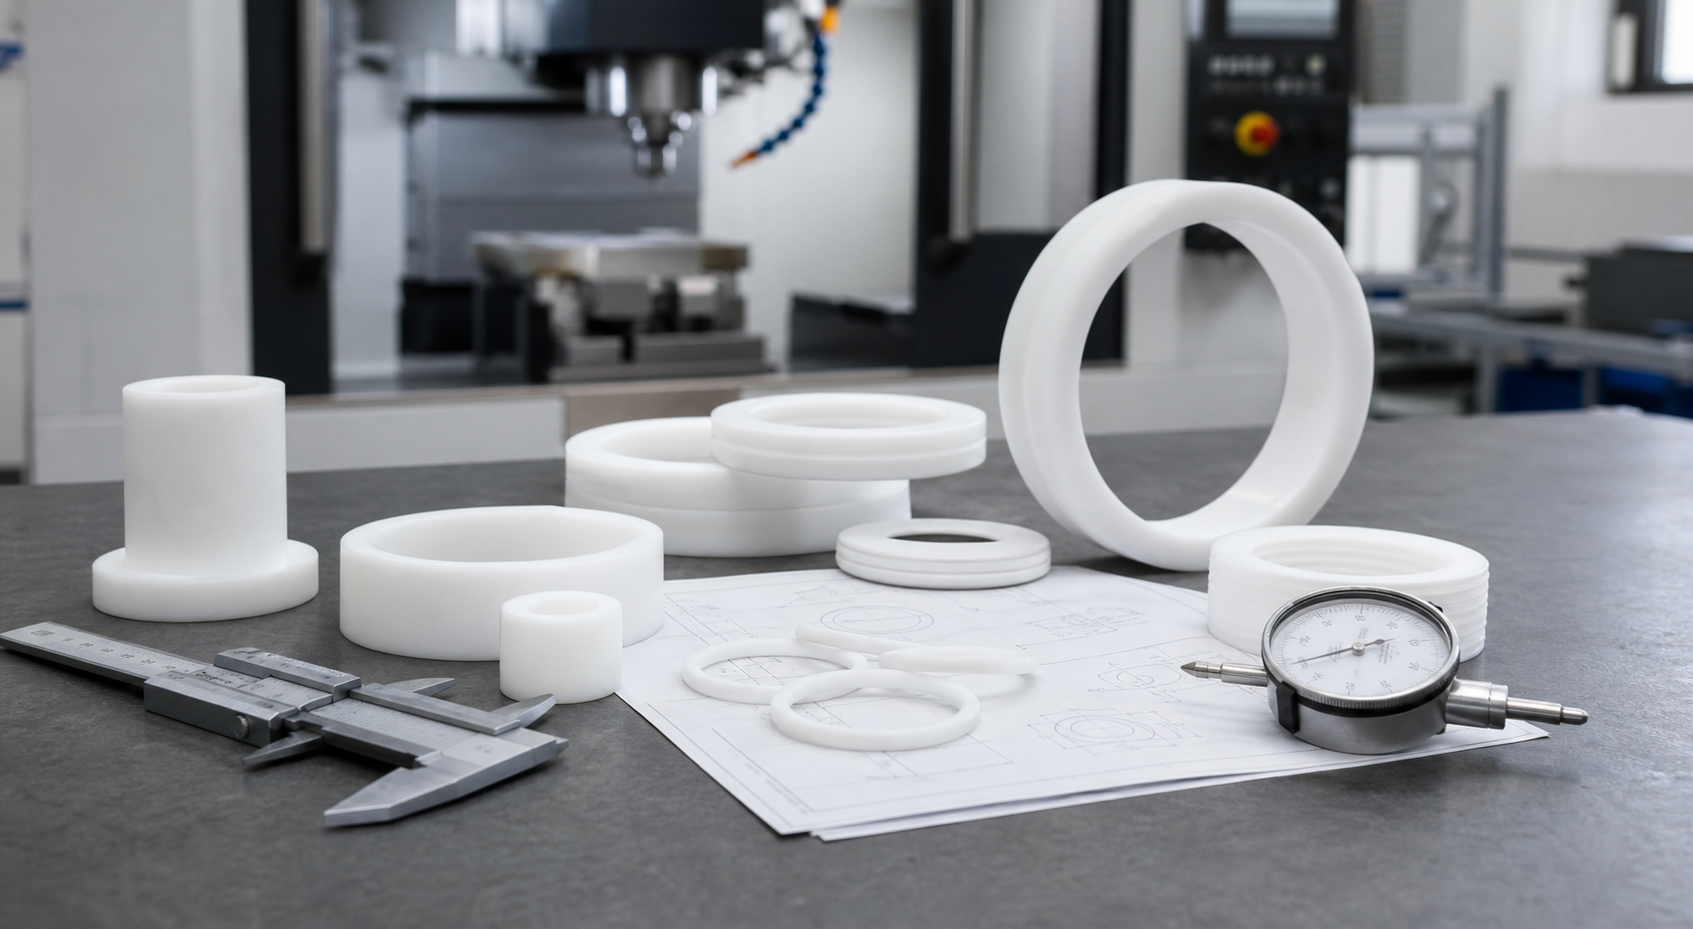
CNC-bewerkingsdiensten voor PTFE worden doorgaans gekozen voor afdichtingen, chemische bestendigheid, elektrische isolatie en toepassingen waarbij lage wrijving vereist is. Kopers kennen PTFE vaak onder de naam Teflon, maar vanuit technisch oogpunt is het belangrijk te weten dat PTFE zich tijdens bewerking, inspectie en gebruik heel anders gedraagt dan stijvere kunststoffen.
De grootste fout is om PTFE te behandelen alsof het POM of nylon is. Het is zachter, gevoeliger voor kruip en heeft meer de neiging om te verschuiven tijdens het vastklemmen of na het loslaten. Een leverancier die PTFE goed bewerkt, houdt hier rekening mee bij de planning materiële vervorming, niet alleen de geometrie van het gereedschapspad.
In één oogopslag
| Beslissingsmoment | Belangrijkste punten over de bewerking van PTFE | Opmerking voor de koper |
|---|---|---|
| Chemische bestendigheid | Meestal uitstekend | Geschikt voor agressieve media en afdichtingssystemen |
| Wrijvingsgedrag | Zeer lage wrijving | Geschikt voor glijbanen, zitplaatsen en antikleefoppervlakken |
| Tolerantiestabiliteit | Moeilijker dan harde kunststoffen | Stel per functie realistische toleranties vast |
| Laadprestaties | Kan onder spanning verschuiven | Gevuld PTFE is wellicht beter geschikt voor het beperken van slijtage en vervorming |
| De beste keuze | Afdichtingen, klepzittingen, chemische onderdelen, elektrische isolatoren | Niet ideaal wanneer soepelheid de hoogste prioriteit heeft |
Voor afdichtingsonderdelen en onderdelen voor gebruik in chemische toepassingen
Select PTFE for the Service Conditions
De echte vraag is of zuiver PTFE, gevuld PTFE of een ander fluorpolymeer het juiste materiaal is voor de belasting, de tolerantie en het slijtageprofiel. Een goede inkoop van PTFE begint bij de functie, niet bij de merknaam.
- Gebruik zuiver PTFE voor zuiverheid en chemische bestendigheid
- Gebruik gevuld PTFE wanneer kruip of slijtage een probleem wordt
- Stel functionele toleranties vast voor afdichtingen en zachte onderdelen
Wat kopers moeten weten over het bewerken van PTFE
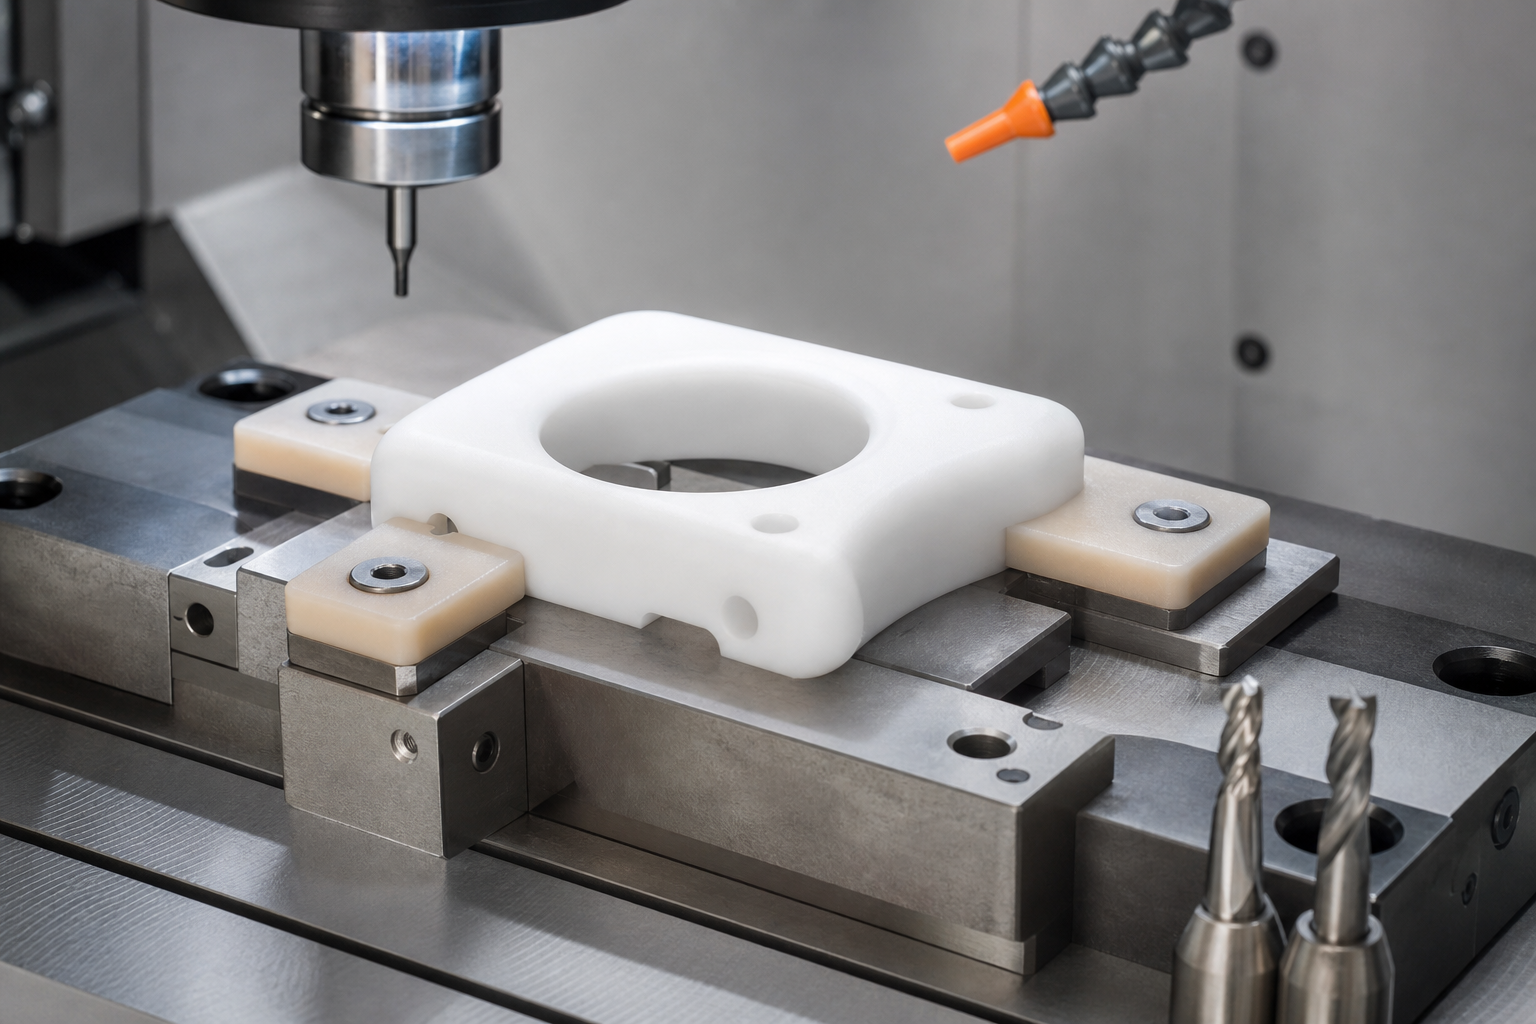
PTFE kan tijdens de opspanning vervormen, en het onderdeel kan zich na het losmaken enigszins herstellen. Dat betekent dat de leverancier moet bepalen hoe het onderdeel wordt vastgezet, hoeveel materiaal er in elke fase wordt verwijderd en wanneer de eindmeting wordt uitgevoerd. Bij zachtere ring-, afdichtings- en zittingonderdelen, De inspectiemethode is bijna net zo belangrijk als de bewerkingsmethode.
PTFE-soorten met vulstoffen, zoals met glas of koolstof gevuld PTFE, kunnen de slijtvastheid of het drukgedrag verbeteren, maar ze beïnvloeden ook de bewerkbaarheid, de elektrische eigenschappen en de compatibiliteit met verschillende media.
Veelvoorkomende risico’s bij het bewerken van PTFE en praktische oplossingen
| Risico | Waarom dit gebeurt | Praktische oplossing |
|---|---|---|
| Buiten de tolerantie na vrijgave | Zacht materiaal veert terug na het vastzetten | Gebruik werkstukopspanning met lage vervorming en zorg voor een juiste timing bij het meten |
| Kruip tijdens gebruik | PTFE vervormt onder langdurige belasting | Gebruik gevulde PTFE of pas de ondersteuning waar nodig aan |
| Verkeerde materiaalkwaliteit | Virgin PTFE, gekozen voor toepassingen met hoge slijtage | Vergelijk de ingevulde cijfers al in een vroeg stadium van de offerteaanvraag |
| Te strenge aannames bij het opstellen van offertes | PTFE dat wordt behandeld als een stijve technische kunststof | Stel realistische toleranties vast op basis van afdichtings- of functionele eisen |
PTFE versus andere bewerkte kunststoffen
PTFE is geen algemene vervanging voor POM, nylon of UHMW. Kies voor PTFE wanneer blootstelling aan chemicaliën, lage wrijving of hoge zuiverheidseisen doorslaggevend zijn. Kies een andere kunststof wanneer stijfheid, draagvermogen of een eenvoudigere tolerantiecontrole belangrijker zijn.
Gerelateerde lezen
- Op maat vervaardigde kunststof onderdelen
- Gids voor chemische bestendigheid van technische kunststoffen
- Vergelijking tussen PTFE en PEEK
- CNC-draaiwerk aan kunststof
- Gids voor technische toleranties bij kunststofonderdelen
- CNC Machining Services
Veelgestelde vragen
Wanneer moet ik gebruikmaken van CNC-bewerkingsdiensten voor PTFE?
Gebruik ze voor onderdelen die in contact komen met chemicaliën, voor onderdelen met lage wrijving, afdichtingen of isolatie, waarbij de eigenschappen van PTFE belangrijker zijn dan de stijfheid.
Kan PTFE nauwe toleranties aan?
Het kan aan praktische functionele toleranties voldoen, maar het is doorgaans moeilijker te bewerken dan harde kunststoffen, omdat PTFE tijdens het opspannen en het gebruik kan vervormen.
Moet ik kiezen voor onbehandeld of gevuld PTFE?
Kies voor zuiver PTFE vanwege de zuiverheid en de brede chemische bestendigheid. Kies voor gevuld PTFE wanneer de kruip-, slijtage- of drukbestendigheid moet worden verbeterd.
Wat moet ik opsturen voor een offerte voor het bewerken van PTFE?
Stuur de tekening, de blootstelling aan vloeistoffen, de temperatuur, de tolerantie, de afdichtingsfunctie en de hoeveelheid door, zodat de materiaalkwaliteit en het productieproces goed kunnen worden beoordeeld.
Is PTFE voor elk onderdeel met lage wrijving de beste keuze?
Nee. UHMW, POM en andere kunststoffen zijn wellicht een betere keuze wanneer het onderdeel meer stijfheid vereist of wanneer de maatvoering eenvoudiger moet worden geregeld.
Request a PTFE Machined Parts Review
Nylon Plastic helpt kopers bij het scheiden materiële reputatie afhankelijk van de concrete toepassing. Dat is met name van belang bij PTFE, waarbij de prestaties in de juiste omgeving uitstekend kunnen zijn, maar teleurstellend als de vereiste stijfheid of belasting is onderschat.
For custom seals, valve seats, bushings or insulators, send the current CAD and drawing revision, quantity and required delivery destination. For material selection only, identify the current grade, stock form and service conditions; a part drawing is useful when dimensional fit also needs review.
- Grade and service: manufacturer and exact virgin or filled PTFE grade, permitted alternatives, fluid or cleaning-media exposure, temperature and whether the part seals, slides or insulates.
- Fit and acceptance: mark sealing faces and critical dimensions, permitted edge breaks and surface requirements. Agree measurement method, relaxation time and inspection temperature. For a seal, specify mating geometry, pressure and the required leak test; dimensional inspection alone does not approve sealing performance.
- Order and records: prototype or repeat-order quantity, material traceability and inspection records, cleaning or packaging requirements, destination and target timing.
The review can identify grade, drawing and inspection questions before quotation. Compare quotes for the same stock, machining, edge treatment, inspection and packaging scope, with assumptions and exclusions stated. Any sample or service test required for approval should be agreed separately.

