Onderdelen van koolstofvezel en nylon worden doorgaans gekozen wanneer een project meer stijfheid vereist dan ongevuld nylon, een lager gewicht dan metaal en een snellere doorlooptijd dan met traditionele matrijzen mogelijk is. Inkopers gebruiken ze meestal voor beugels, bevestigingsmiddelen, behuizingen, eindarmgereedschap, afdekkingen en lichtgewicht constructiedelen.
In deze gids wordt uitgelegd hoe u onderdelen van koolstofvezelnylon kunt inkopen, wanneer u het beste kunt kiezen voor 3D-printen of machinale bewerking, welke ontwerpbeperkingen van belang zijn en hoe u een leverancier kunt beoordelen voordat u een offerteaanvraag indient. Het doel is niet om koolstofvezelnylon als een algemeen wondermateriaal te beschouwen, maar om de juiste kwaliteit en het juiste proces af te stemmen op de daadwerkelijke belasting, toleranties en volume-eisen.
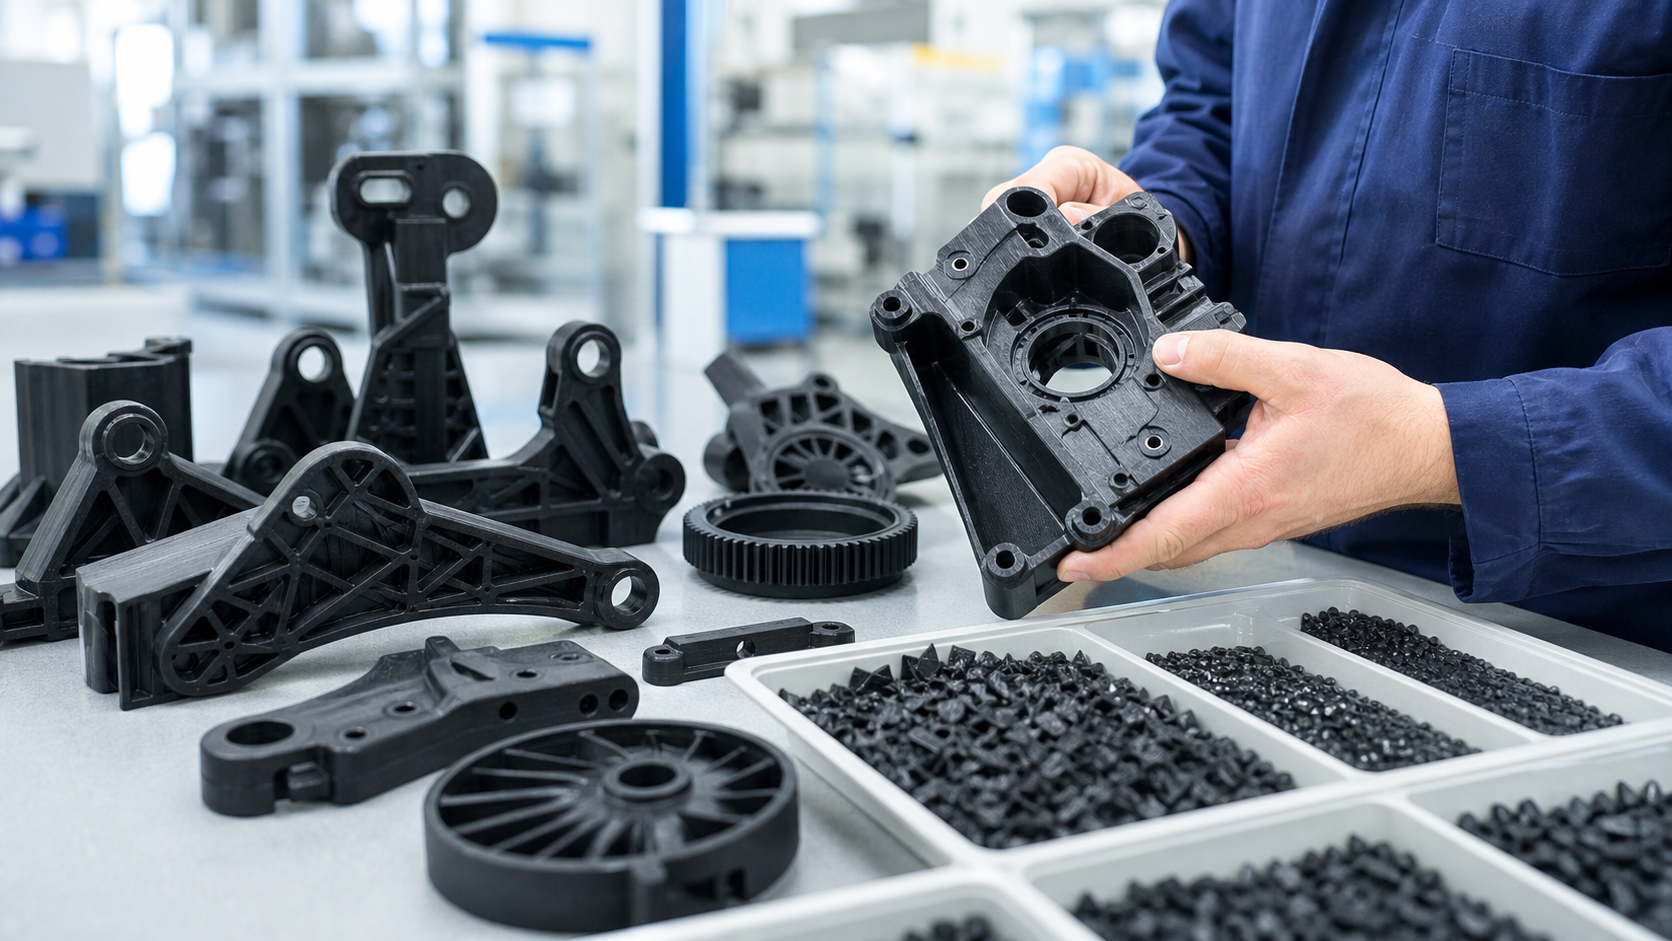
Koolstofvezel- en nylononderdelen in één oogopslag
| Beslissingsgebied | Algemene opties | Koperscontrole |
|---|---|---|
| Basismaterialen | PA6-CF, PA12-CF, met korte vezels versterkte nyloncompounds | Controleer de stijfheid, vochtgevoeligheid, vereisten inzake schokbestendigheid en de omgeving |
| Productieproces | FDM, SLS, MJF, CNC-bewerking, gieten met versterkte hars | Het proces afstemmen op de geometrie, het volume en de gewenste tolerantie |
| Optimaal passende onderdelen | Mallen, opspanningen, lichtgewicht beugels, afdekkingen, robotgereedschappen | Controleer of de belasting statisch, herhaald of schokbelastend is |
| Belangrijkste risico’s | Zwakke lagen, vochtverplaatsing, broze randdetails | De vezeloriëntatie, het wandontwerp en het plan voor de nabewerking beoordelen |
| Gegevens voor offerteaanvraag | CAD-model, belastingsscenario, opmerkingen over toleranties, oppervlakte-eisen, hoeveelheid | Stuur functionele vereisten, niet alleen geometrie |
Wanneer koolstofvezelnylon de juiste keuze is
Met koolstofvezel versterkt nylon is een logische keuze wanneer standaard nylon te flexibel is en aluminium onnodig gewicht of extra bewerkingskosten met zich mee zou brengen. Het presteert goed bij gereedschappen, automatisering en functionele onderdelen in kleine tot middelgrote series, waarbij stijfheid belangrijker is dan het uiterlijk.
Het is minder geschikt wanneer het onderdeel glanzende oppervlakken, een hoge slagvastheid bij scherpe hoeken of langdurig gebruik buitenshuis vereist zonder dat er gegarandeerde bescherming tegen UV-straling en vocht is. Als het onderdeel voortdurend wordt blootgesteld aan hoge temperaturen, chemicaliën of agressieve slijtage, dient de leverancier te beoordelen of een andere technische kunststof stabieler is.
Compare the reinforcement trade-offs with the glass-filled nylon guide before fixing the material family.
Maak eerst duidelijk wat je koopt
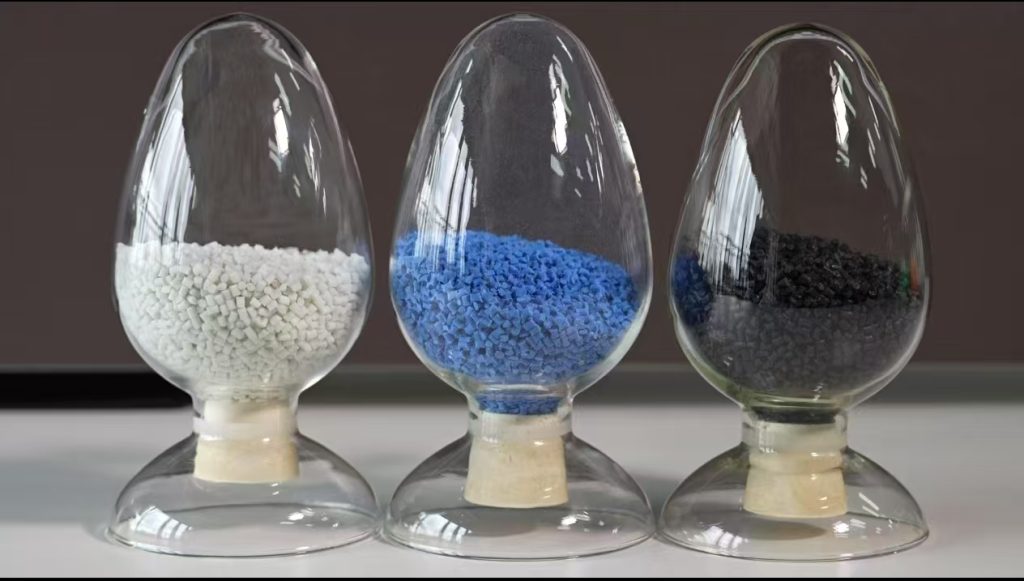
De uitdrukking koolstofvezel-nylon Het kan gaan om samengestelde pellets voor spuitgieten, filament of poeder voor additive manufacturing, versterkt materiaal voor verspanen, of een afgewerkt onderdeel. Dit zijn geen onderling uitwisselbare aankoopartikelen. In de offerteaanvraag moeten zowel de PA-matrix als de beoogde productiemethode worden vermeld.
| Artikel kopen | Standaardspecificatie | Wat de leverancier nodig heeft |
|---|---|---|
| Gemodificeerde nylonkorrels | PA6-CF30-, PA66-CF30- of PA12-CF30-compound | Verwerkingsroute, jaarlijkse hoeveelheid, kleur, goedkeuringen, COA en verpakking |
| Grondstof voor 3D-printen | Gecertificeerd filament of poeder voor een specifieke printer en een specifiek proces | Doelwaarden voor de printerroute, oriëntatie, droging, oppervlak en eigenschappen |
| Afgewerkte onderdelen van koolstofvezel en nylon | Door tekening gestuurde, gedrukte, machinaal bewerkte of gegoten onderdelen | CAD, kritische toleranties, belastingsscenario, omgeving, hoeveelheid en inspectieplan |
For a drawing-controlled finished part, review the custom plastic components scope alongside the material designation.
Materiaalopties en procesroutes
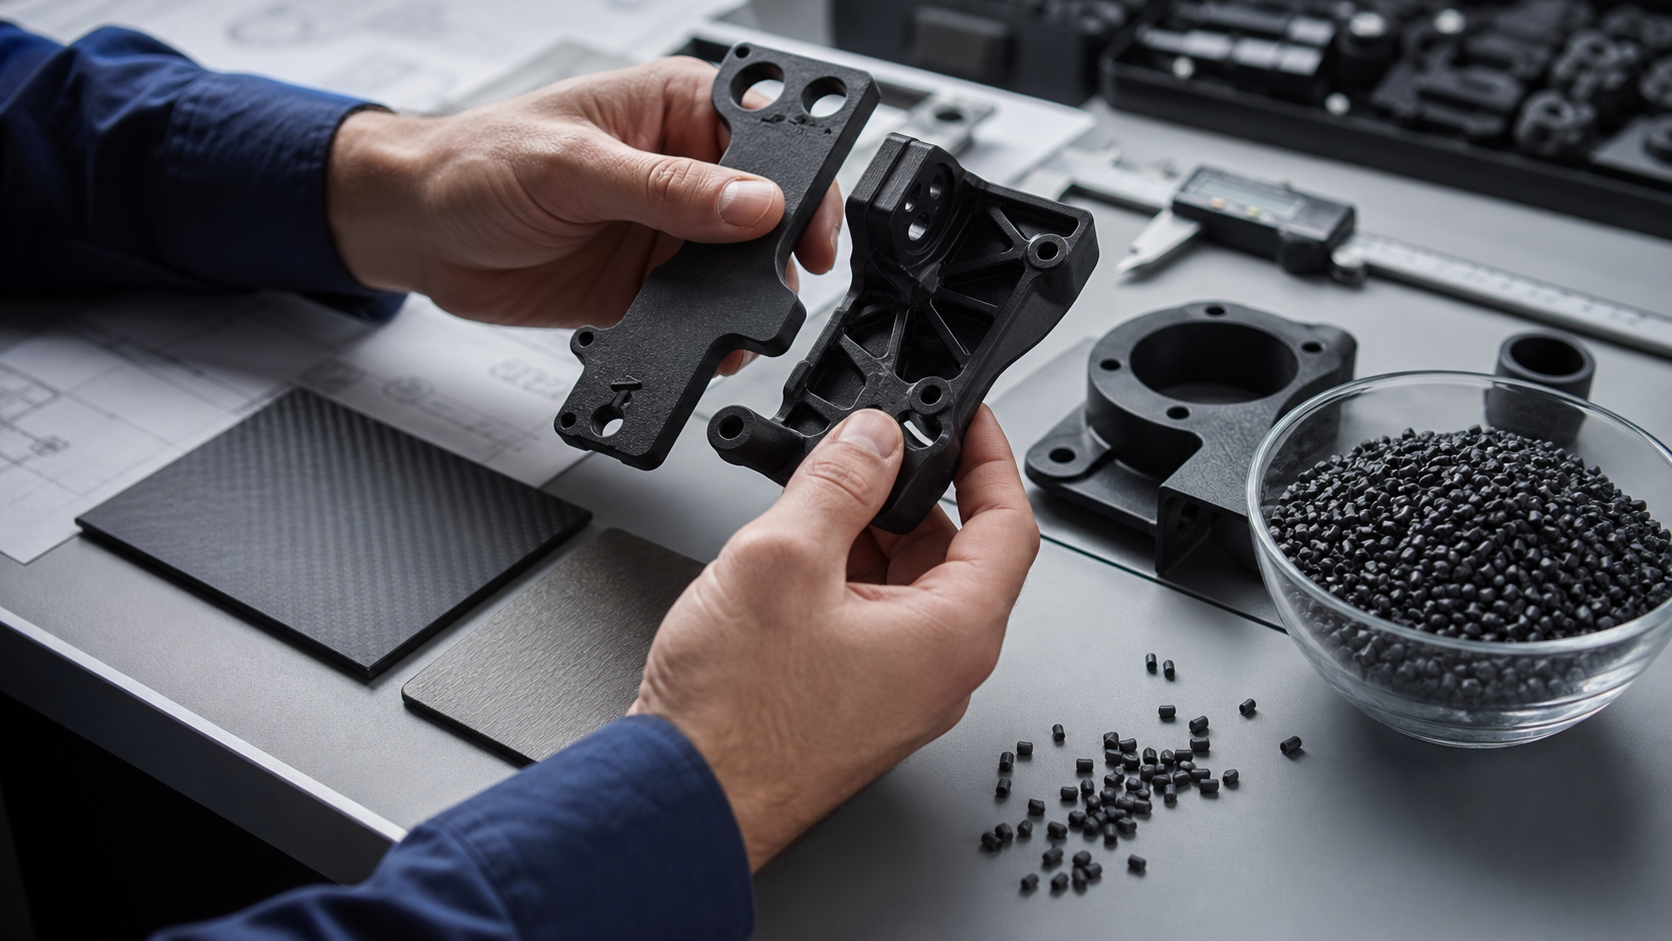
Kopers vergelijken PA6-CF en PA12-CF vaak op basis van stijfheid, vochtgedrag en printbaarheid. PA6-CF biedt een hoge stijfheid, maar is gevoeliger voor vocht. PA12-CF geniet vaak de voorkeur vanwege de stabielere prestaties onder verschillende omgevingsomstandigheden en de betere procesconsistentie bij additive manufacturing.
- 3D-printen: bij uitstek geschikt voor prototypes, opspanningen, complexe lichtgewicht constructies en productie in kleine series.
- CNC-bewerking: handig wanneer er een standaardvorm beschikbaar is en kritieke kenmerken een gecontroleerde afwerking vereisen.
- Spuitgieten: beter wanneer de vraag stabiel is en de kosten voor het gereedschap te rechtvaardigen zijn.
For many custom-part projects, the fastest path is to validate the part with additive manufacturing first, then decide whether a machined or molded version is justified by annual usage.
For the printed route, the PA6-CF 3D printing guide covers feedstock and build considerations; it does not qualify a molded compound as printer filament.
Belangrijke ontwerpregels
- Zorg ervoor dat de overgangen in de muur geleidelijk verlopen om spanningsconcentraties te verminderen.
- Vermijd extreem dunne, niet-ondersteunde ribben bij onderdelen die zwaar worden belast.
- Geef op de tekening de boutzones, klemgebieden en slijtagevlakken aan.
- Geef de daadwerkelijke belastingsrichting aan als het onderdeel via additive manufacturing wordt vervaardigd.
- Geef aan of vlakheid of stijfheid belangrijker is wanneer er afwegingen moeten worden gemaakt.
Veelvoorkomende problemen en praktische oplossingen
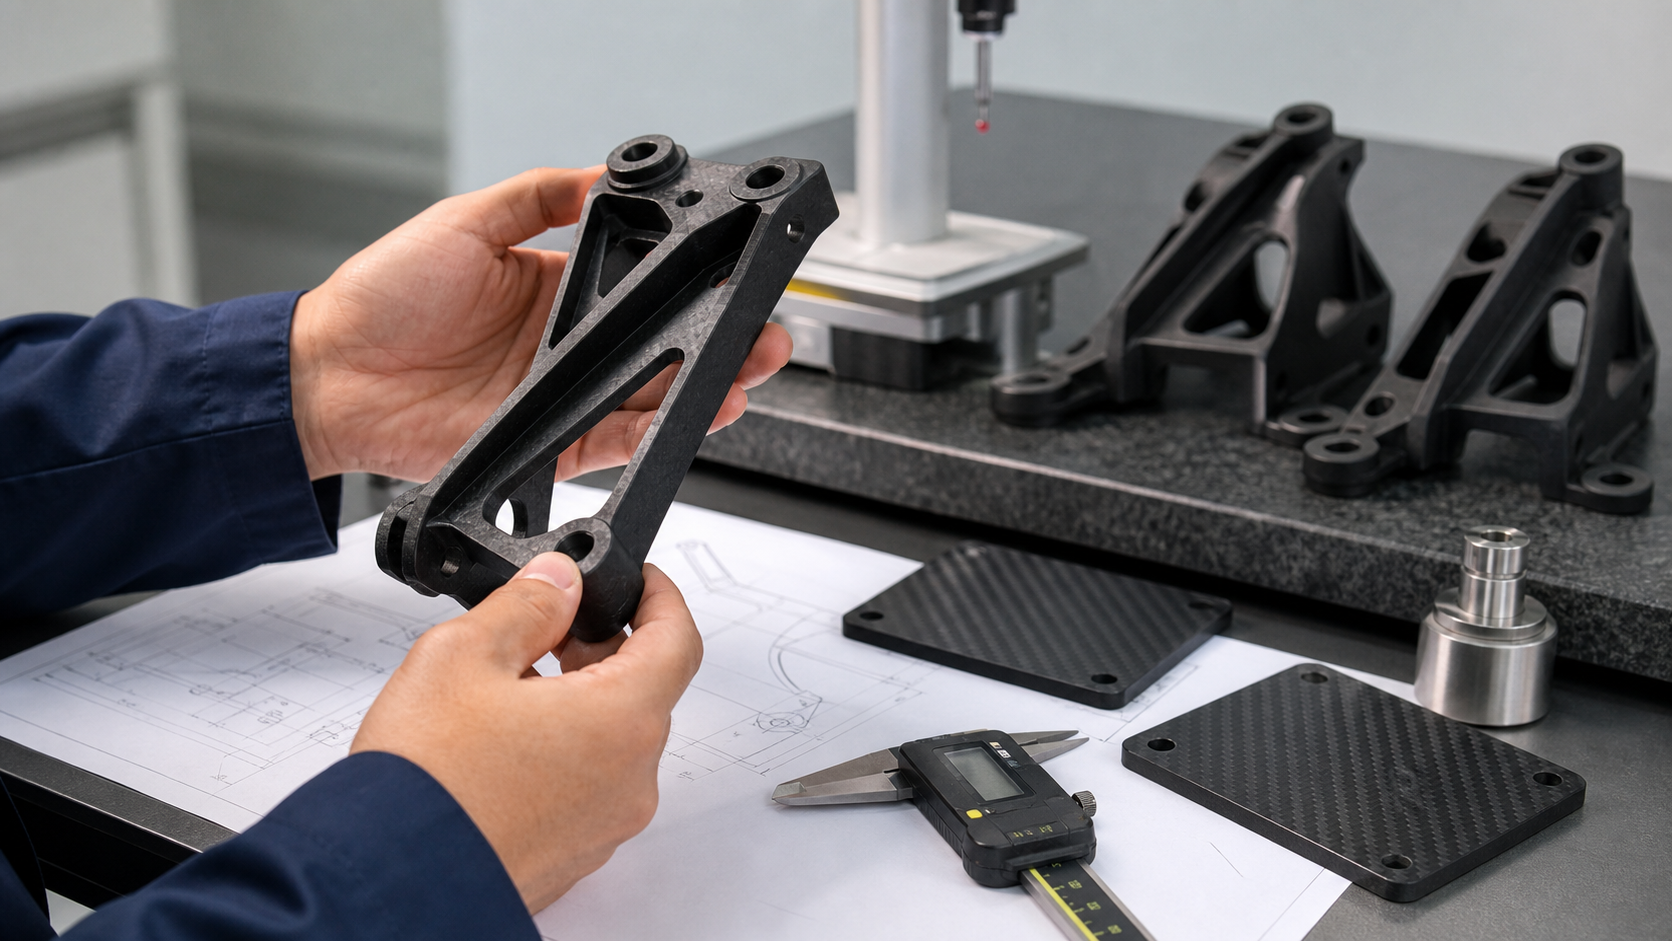
| Probleem | Waarschijnlijke oorzaak | Praktische oplossing |
|---|---|---|
| Scheurtjes in het materiaal bij een rand | Scherpe hoeken of een verkeerde vezelversterkte kwaliteit | Straalwaarden toevoegen, lokale doorsnede vergroten, impactbelasting controleren |
| Onverwachte doorbuiging | Het belastingspad is niet afgestemd op de procescapaciteit | Controleer de uitlijning, de dikte van de sectie en de steunpunten |
| Afwijking in afmetingen | Vochtopname of verandering na bewerking | Stel de inspectievoorwaarden en de uiteindelijke omgeving vast |
| Te dure offerte | Proces geselecteerd vóór de functiebeoordeling | Vraag de leverancier om de verschillende opties voor additieven, verspanen en spuitgieten met elkaar te vergelijken |
Veelgestelde vragen
Zijn onderdelen van koolstofvezel-nylon sterker dan onderdelen van standaardnylon?
Ze zijn doorgaans stijver en behouden hun vorm beter onder belasting, maar dat betekent niet automatisch dat ze in alle richtingen beter presteren. Het gedrag bij schokken en de anisotropie moeten nog worden onderzocht.
Kunnen onderdelen van koolstofvezel-nylon worden gebruikt voor de productie?
Ja, met name voor bevestigingsmaterialen, beugels, automatiseringsonderdelen en functionele componenten die in kleine oplagen worden geproduceerd. Welk proces het meest geschikt is, hangt af van de productiehoeveelheid, de tolerantie en de omgeving.
Welke bestanden moet ik meesturen voor een offerte?
Stuur een 3D-model, een tekening met de belangrijkste toleranties, het aantal stuks, informatie over de belasting en eventuele montage-eisen, zoals inzetstukken of bevestigingsmiddelen.
Moet ik kiezen voor bedrukte of machinaal bewerkte onderdelen van koolstofvezelnylon?
Gedrukte onderdelen zijn doorgaans geschikter voor complexe geometrie en snelle iteraties. Gefreesde onderdelen kunnen een betere keuze zijn wanneer er standaardvormen beschikbaar zijn en de controle over de kenmerken belangrijker is dan geometrische vrijheid.
Vraag een beoordeling aan voor een onderdeel van koolstofvezel en nylon
For finished carbon fiber nylon parts, send the drawing and load case. Nylon Plastic can compare a printed prototype, a machined component where suitable stock exists, and a molded production part against the same functional requirements.
Wat moet er worden opgenomen en overeengekomen voordat er een offerte wordt opgesteld?
Sinds 2005 combineert Nylon Plastic ondersteuning op het gebied van technische kunststoffen met de productie van afgewerkte onderdelen. In één enkele beoordeling kunnen op maat gemaakte compounden, 3D-printen, CNC-bewerking en spuitgieten worden vergeleken aan de hand van dezelfde tekening, hetzelfde volume en dezelfde validatie-eisen.
State the current PA matrix and fiber content, exact grade or permitted alternative, environment, measurement condition, surface requirements, first order, annual demand, destination and timing.
| Wat moet je opsturen? | Waarom het belangrijk is |
|---|---|
| STEP-bestand en tekening met revisiebeheer | Ondersteunt procesbeoordeling en tolerantieplanning |
| Belastingsscenario of toepassingsnota | Voorkomt dat de verkeerde kwaliteit of bouwrichting wordt vermeld |
| Hoeveelheid en verwachte nabestelling | Helpt bij de keuze tussen drukken, machinaal bewerken of gieten |
| Kritische afmetingen | Richt de inspectie op functionele kenmerken |
| Montage-instructies | Bevestigt inzetstukken, bevestigingsmiddelen en koppelingsvoorwaarden |
Vergelijken PA6-CF30, PA66-CF30 en PA12-CF30 as separate material routes. These compound designations do not establish qualification as printer filament or powder. Confirm the exact feedstock and process before comparing property data.
Agree the proposed grade and process, orientation, critical-feature inspection, inserts and finishing in the quotation. Qualify the intended production route separately: a printed prototype does not establish the properties of a molded PA-CF30 part.