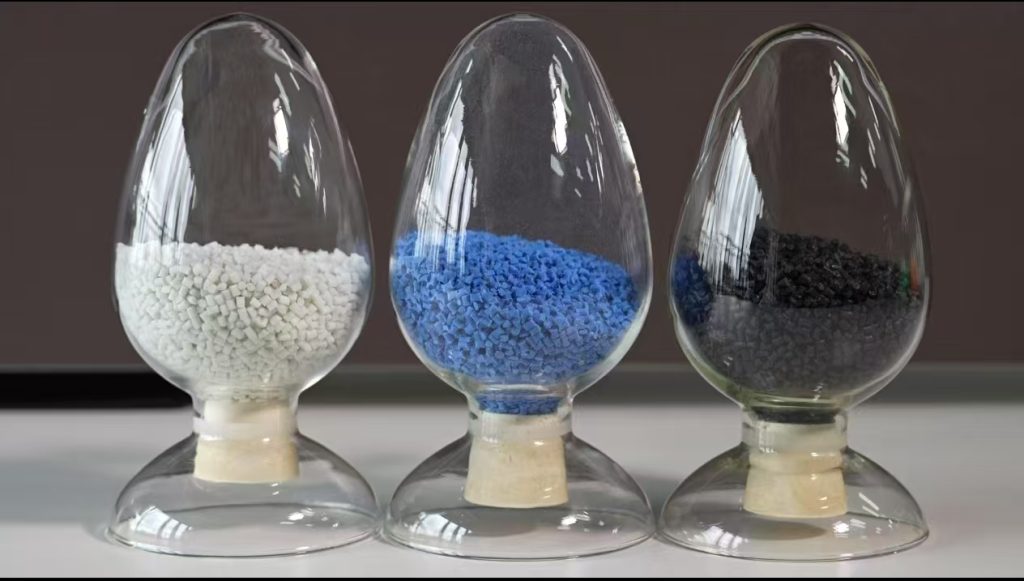
PA6 CF is met koolstofvezel versterkt nylon 6; voor het printen zijn een compatibele, slijtvaste spuitmond, droog filament en een voor deze materiaalsoort specifieke proceskalibratie vereist.
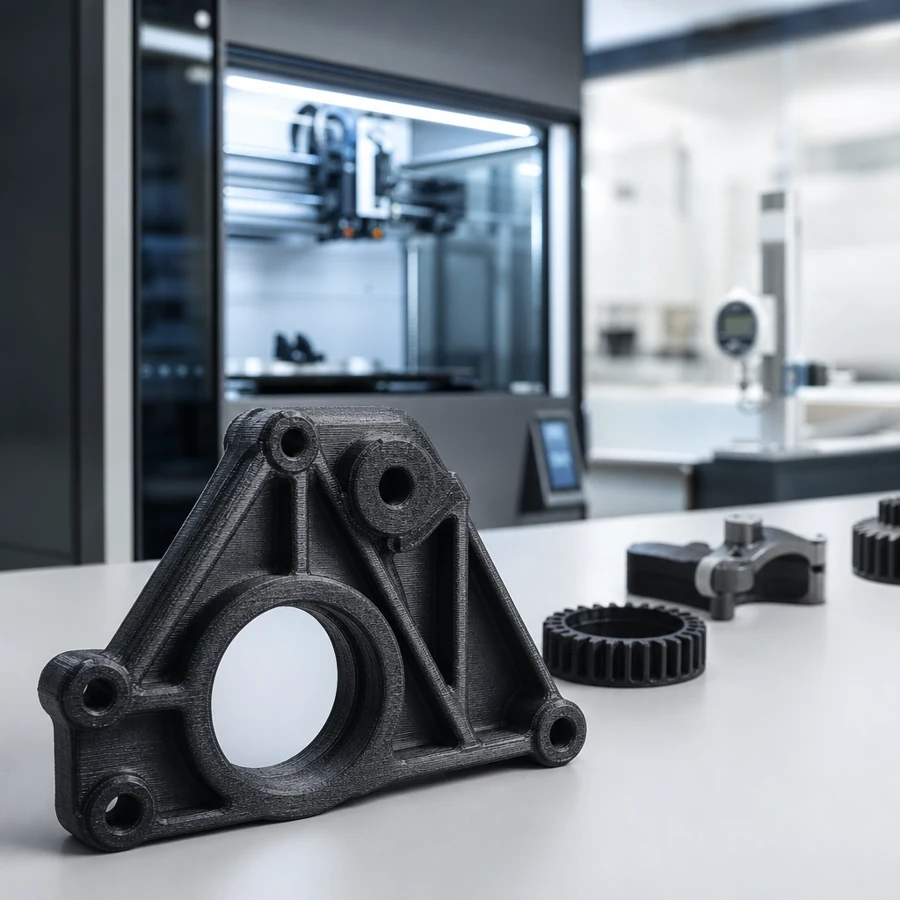
PA6-CF is met koolstofvezel versterkt nylon 6 dat wordt gebruikt voor functionele prototypes, mallen, opspanningen en bepaalde onderdelen in kleine series. Het biedt meer stijfheid en minder thermische uitzetting dan onversterkt nylon, maar is nog steeds gevoelig voor vocht en sterk afhankelijk van de printrichting, de vezeloriëntatie, de toestand van de spuitmond en de temperatuurregeling. De juiste instellingen beginnen bij de exacte filamentkwaliteit en de vereiste prestaties van het onderdeel, niet bij één universele temperatuur.
Bepaal voor een productiebeslissing of het geprinte onderdeel een prototype is dat representatief is voor een spuitgegoten materiaal, een definitief onderdeel dat in kleine series wordt geproduceerd, of een productiemal. Deze toepassingen vereisen een verschillende validatie: bij een prototype kunnen pasvorm en montage voorrang krijgen, terwijl bij een mal stijfheid, slijtage, klemkracht en maatvastheid belangrijker kunnen zijn dan het uiterlijk.
Wat zijn de verschillen tussen PA6-CF en onversterkt nylon?
| Ontwerpfactor | Mogelijk voordeel | Risico’s beheersen |
|---|---|---|
| Stijfheid | Een hogere modulus kan de doorbuiging in beugels, bevestigingen en armen verminderen | De vezelrichting zorgt ervoor dat stijfheid en sterkte anisotroop zijn |
| Thermische beweging | Vezels kunnen de uitzetting in de uitlijningsrichting verminderen | Bewegingen in de lengterichting en dwarsrichting kunnen aanzienlijk blijven |
| Reactie op vocht | Vezels kunnen het effect van relatieve vochtigheid verminderen in vergelijking met zuiver PA6 | De nylonmatrix neemt nog steeds vocht op en verandert van afmetingen |
| Slijtage | Nuttige stijfheid en oppervlaktebestendigheid bij bepaalde functionele onderdelen | Koolstofvezel is schurend en kan slijtage aan de spuitmond versnellen |
| Oppervlakteafwerking | Functioneel, mat uiterlijk en een goede verhouding tussen stijfheid en gewicht | Laaglijnen, vezelstructuur en sporen van de bewerking kunnen zichtbaar blijven |
Koolstofvezel zorgt er niet voor dat elk PA6-CF-onderdeel isotroop is of automatisch geschikt is voor productie. Controleer de belastingsrichting, de hechting tussen de lagen, de wanddikte, de vulling, de contourstrategie en de daadwerkelijke toestand van het materiaal. Voor een vergelijking van gegoten materialen, de Vergelijkingstabel PA6-CF kan worden gebruikt in combinatie met een procesgerichte beoordeling.
Drogen en opslag vóór het drukken
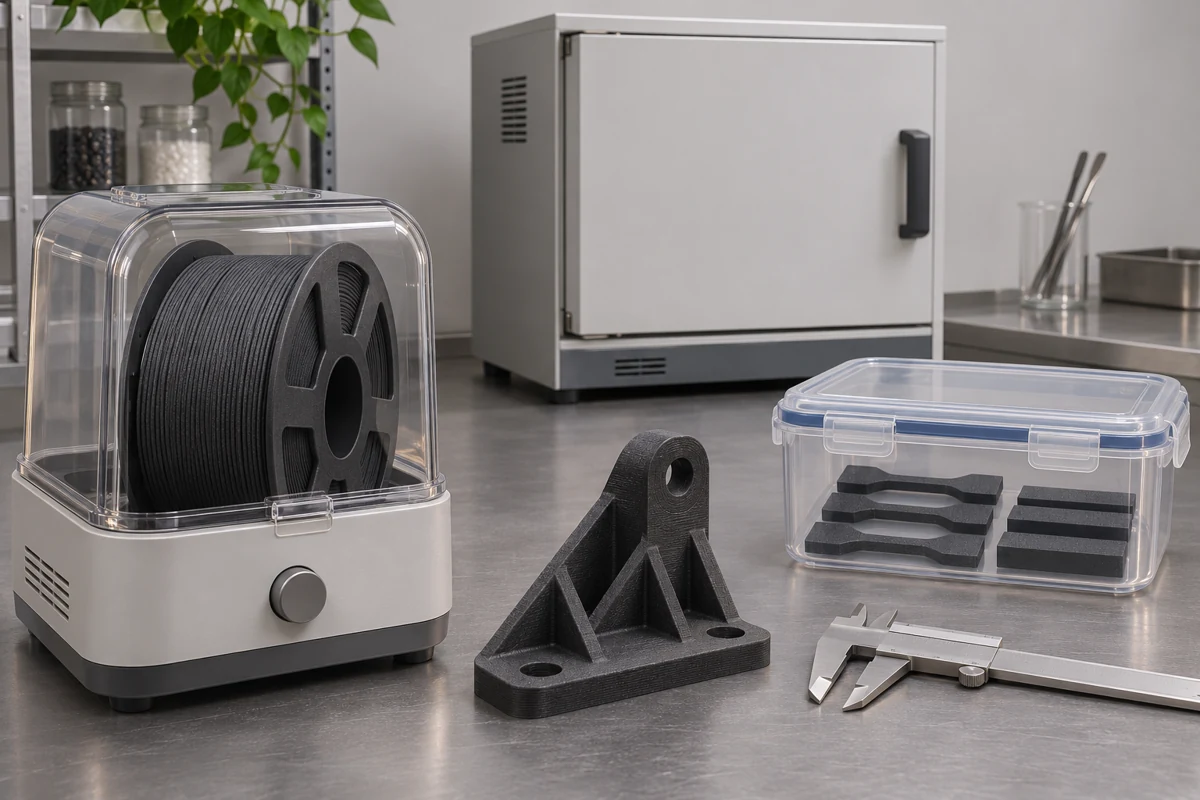
PA6-CF moet worden gedroogd volgens de instructies van de filamentleverancier en tijdens het printen droog worden gehouden. Vocht kan leiden tot knallende geluiden, luchtbellen, ruwe oppervlakken, zwakke laaghechting, onregelmatige extrusie en maatafwijkingen. Gebruik een droger waarmee de temperatuur en de luchtstroom kunnen worden geregeld, leg de droogcyclus vast en voer de spoel door een droogkast of een gecontroleerd toevoerpad wanneer het een lang printproject betreft.
| Besturing | Controle door de inkoper of ingenieur | Storingssymptoom |
|---|---|---|
| Toestand van het filament | Controleer of de verpakking verzegeld is, de opslaggeschiedenis en de vochtgrens | Onregelmatige extrusie of luchtbellen in het oppervlak |
| Droogprogramma | Houd rekening met de temperatuur en de tijd die voor die kwaliteit gelden; ga er niet vanuit dat alle PA6-CF hetzelfde is | Zwakke lagen, spreiding of onstabiele afmetingen |
| Droogvoertraject | Zorg ervoor dat de spoel en de buis tijdens de montage goed worden beschermd | De kwaliteit gaat achteruit bij langdurige afdrukken |
| Nabehandeling na het drukken | Geef aan of de goedkeuring ‘dry’, ‘conditioned’ of ‘application-equilibrated’ is | De pasvorm verandert nadat het onderdeel de printer heeft verlaten |
PA6-CF-afdrukinstellingen: wat moet je aanpassen?
Gebruik het startvenster van de filamentleverancier en stem vervolgens een klein teststukje of een representatief onderdeel af. De spuitmondtemperatuur beïnvloedt de smeltstroom en de hechting tussen de lagen; de bedtemperatuur en de regeling van de kamer beïnvloeden de kromtrekking; de snelheid en de koeling beïnvloeden de oppervlaktekwaliteit en de sterkte tussen de lagen. Een geharde spuitmond is doorgaans geschikt, omdat koolstofvezel schurend werkt. Controleer de spuitmonddiameter na een bepaalde hoeveelheid filament, vooral wanneer een kritische gat- of wanddikte stabiel moet blijven.
- Gebruik een spuitmond en een hot-end die geschikt zijn voor het temperatuurbereik van het materiaal.
- Begin met een verwarmd bed en een geregelde kamer of behuizing, indien de printer dit ondersteunt.
- Gebruik een rand, een drijver of een geschikt oppervlak van de bouwplaat wanneer het onderdeel een grote voetafdruk heeft.
- Richt doorlopende wanden en contouren zo uit dat de hoofdbelasting in de sterkste richting wordt opgenomen.
- Beperk agressieve koeling en voorkom tocht die temperatuurverschillen tussen de lagen veroorzaakt.
- Werk op matige snelheid totdat de doorstroming, de drukopbouw, de terugtrekking en de oppervlaktekwaliteit stabiel zijn.
- Controleer de gaten, schroefdraad en pasvlakken na elke wijziging van de spuitmond of de laaghoogte.
Ontwerp voor geprinte onderdelen van PA6-CF
Houd bij het ontwerp rekening met anisotropie in plaats van het materiaal te behandelen als spuitgegoten nylon. Zorg voor voldoende wanddikte, radii, overgangen en verstevigingsvlakken. Vermijd het plaatsen van een kritieke schroefdraad of klikverbinding over een zwakke laaggrens. Gebruik hittebestendige inzetstukken of ingekapselde bevestigingsmiddelen wanneer herhaaldelijk aandraaimoment de geprinte schroefdraden zou beschadigen. Houd bij gaten rekening met ‘olifantenvoet’, brugvorming, trapvorming en lokale afkoeling; werk kritieke boringen machinaal af wanneer de toepassing een gecontroleerde passing vereist.
Bepaal voor bevestigingselementen de klemkracht, de contactdruk, het slijtageoppervlak en de vervangingscriteria. Beoordeel voor bewegende onderdelen de wrijving, de blootstelling van de vezels en het effect van vocht op de speling. Inspecteer bij afgedichte onderdelen de overgangen tussen de lagen en overweeg machinale bewerking of een secundair afdichtingsoppervlak. Een geprint PA6-CF-onderdeel kan een uitstekend hulpmiddel zijn bij de productie, maar op de tekening moet worden aangegeven welke oppervlakken zijn geprint en welke achteraf zijn bewerkt.
Gloeien, conditioneren en keuring
Door gloeien kunnen de spanningsverhoudingen en de thermische geschiedenis veranderen, terwijl conditionering de vochttoestand van de nylon 6-matrix beïnvloedt. Deze processen zijn niet onderling uitwisselbaar. Als het onderdeel in een vochtige omgeving wordt gemonteerd, moet het na de vastgestelde conditioneringsperiode worden gecontroleerd. Meet dezelfde referentiepunten vóór en na de behandeling en noteer de temperatuur, de luchtvochtigheid, de bevestigingswijze en de tijd tussen de behandeling en de inspectie.
Volg de instructies voor het betreffende filament: de Fiberon PA6-CF20: pagina van de fabrikant geeft eigen richtlijnen voor de verwerking en het gloeien. Noteer het product en de documentversie; pas de cyclus van één bepaald merk niet toe op elk PA6-CF-filament.
| Validatie-item | Waarom dit belangrijk is | Voorgesteld bewijsmateriaal |
|---|---|---|
| Pasvorm | Vocht, de richting van de lagen en de thermische geschiedenis kunnen ervoor zorgen dat gaten en pasvlakken verschuiven | Inspectie aan de hand van tekeningen in de goedgekeurde materiaaltoestand |
| Mechanische belasting | De sterkte hangt af van de oriëntatie, het aantal wanden en de hechting tussen de lagen | Representatieve coupons of functionele belastingstest |
| Blootstelling aan hitte | De prestaties bij hoge temperaturen op korte termijn zijn niet hetzelfde als de stabiliteit op lange termijn | Thermische cyclus met controle van pasvorm en werking na blootstelling |
| Oppervlak en slijtage | De textuur van de vezels en slijtage kunnen van invloed zijn op glij- of afdichtingsvlakken | Contactinspectie, cyclustest en slijtagemeting |
Checklist voor offerteaanvragen voor PA6-CF-printwerk
Geef het CAD-model, de tekening, de filamentkwaliteit, het vezelgehalte (indien bekend), de voorkeur voor printer of proces, de hoeveelheid, de beoogde eigenschappen, de gebruikstemperatuur, de luchtvochtigheid, de belastingsrichting, de kritieke kenmerken, de oppervlakteafwerking en de vereiste inspectievoorwaarden op. Geef aan of het onderdeel een prototype, een opspanning of een productiecomponent is. Vraag de leverancier om de aannames met betrekking tot droging, kamer, spuitmond, oriëntatie, nabewerking en validatie te specificeren.
Keuze tussen prototype en productie
PA6-CF-printen is een aantrekkelijke optie wanneer het team een functioneel onderdeel nodig heeft voordat een matrijs of een machinaal bewerkingsproces gereed is. Hiermee kunnen de buitenafmetingen, de montage, de kabelgeleiding, de toegankelijkheid voor gereedschap en het basisbelastingsgedrag snel worden getoetst. Het mag niet worden beschouwd als een directe vervanging voor een spuitgegoten onderdeel van PA6-CF, PA66-CF of PPA-CF zonder een vergelijking te maken van de vezeloriëntatie, holtes, vochtgehalte, oppervlakteafwerking, vermoeidheid en maatveranderingen.
Bepaal voor een overbruggingsproject of een programma met kleine oplagen welke kenmerken mogen afwijken van het uiteindelijke productieonderdeel. Een geprinte opspanning kan worden goedgekeurd op basis van stijfheid en herhaalbaarheid, terwijl voor een cosmetische behuizing wellicht een andere oppervlaktebewerking nodig is. Als CNC-afwerking is gepland, voeg dan materiaalovermaat en een referentiepuntstrategie toe aan het model. Als er daarna spuitgieten volgt, gebruik dan het geprinte onderdeel om de montage en werking te valideren, terwijl u een afzonderlijke DFM-beoordeling van het materiaal en de matrijs uitvoert.
Houd een gedetailleerd overzicht bij van de spoelpartij, de droogcyclus, de printer, de toestand van de spuitmonden, de bouworiëntatie, de laaghoogte, de opvulling, de nabewerking en de inspectiestatus. Deze informatie maakt een herhalingsbouw mogelijk en helpt de koper te bepalen of een afwijking wordt veroorzaakt door het materiaal, de machine, de instellingen of het ontwerp.
Als het onderdeel veiligheidsrelevant is of aan een langdurige belasting wordt blootgesteld, bewaar dan een monster van de goedgekeurde print en noteer de daadwerkelijke printparameters in het inspectierapport. Een herhaalbaar PA6-CF-proces is gemakkelijker goed te keuren wanneer de afnemer de geprinte geometrie, de materiaaltoestand en het testresultaat kan koppelen aan één gecontroleerd printdossier.
Leg de goedgekeurde oriëntatie vast in de CAD-revisie. Een wijziging van de bouwrichting kan invloed hebben op de sterkte, de steunsporen, de vorm van de gaten, thermische bewegingen en de hoeveelheid nabewerking die nodig is, zelfs als het nominale materiaal en de printer ongewijzigd blijven.
Als u als inkoper leveranciers met elkaar vergelijkt, vraag dan om een proefmodel en het procesverslag in plaats van alleen een materiaalgegevensblad. Het proefmodel moet ten minste één wand, één opening, één overhang en één functionele interface uit het daadwerkelijke ontwerp bevatten.
Als het programma de overstap maakt van gedrukte prototypes naar productie met spuitgiettechniek, vergelijk dan de PA6-CF30-pelletproductielijn en eisen voor het spuitgieten van nylon voordat een gedrukte kortingsbon als materiaalgoedkeuring wordt behandeld. Voor projecten die additief blijven, bekijk de beschikbare 3D-printprocessen ten aanzien van hoeveelheid, toleranties, afwerking en inspectie-eisen.
PA6-CF: keuzes die het resultaat van het geprinte onderdeel beïnvloeden
- De filament wordt één keer gedroogd, maar wordt vervolgens tijdens het laden blootgesteld aan vochtige lucht, waardoor de afdruk begint met een onbekende vochtigheidsgraad.
- Er wordt gekozen voor een geharde spuitmond, maar de koper controleert niet of deze voldoet aan de verwachtingen op het gebied van slijtvastheid, vezeloriëntatie, hechting tussen de lagen of oppervlakteafwerking.
- Verwacht wordt dat koolstofvezel de sterkte in alle richtingen in gelijke mate zal vergroten, hoewel de matrix, het verloop van de lagen, de uitlijning van de vezels en het ontwerp van de verbindingen bepalend zijn voor het resultaat.
- De koper keurt een PA6-CF-prototype goed zonder te beslissen of de volgende stap spuitgieten met PA-CF30, CNC-bewerking of een ander proces zal zijn.
Hoe nylonplastic het project ondersteunt
Nylon Plastic kan de printprestaties van PA6-CF vergelijken met die van gemodificeerde PA-compounds, zoals PA-CF30, PA-GF20 en ongevulde PA. Het praktische doel is om de variabelen voor de verwerking van filamenten los te koppelen van beslissingen over materiaalkeuze en productiemethoden.
- Controleer de tekening, het materiaal, de hoeveelheid, de kritieke kenmerken en de gebruiksomgeving voordat u een offerte opstelt.
- Koppel monsters, maatrapporten, materiaaldocumenten, traceerbaarheid en acceptatiecriteria aan dezelfde revisie.
- Maak gebruik van maatwerkcomposietproductie, spuitgieten, CNC-bewerking of 3D-printen wanneer de toepassing een andere aanpak vereist.
Gerelateerde lezen
- 3D-printservice voor nylon
- Diensten op het gebied van 3D-printen met kunststof
- Toleranties bij 3D-printen
- Onderdelen van koolstofvezel en nylon
- FlashForge Adventurer 5M Pro: Kan deze printer PA6-CF verwerken?
- PA6-CF vs ASA-CF for Outdoor Functional Parts
- Bedrukkings temperatuur voor nylon: instellingen voor PA6 en PA66
- PA6-CF versus PET-CF versus PC-CF
Veelgestelde vragen
Moet PA6-CF worden gedroogd voordat het wordt 3D-geprint?
Ja. PA6 is hygroscopisch, en opgenomen vocht kan de kwaliteit van de lagen verminderen, luchtbellen of dradenvorming veroorzaken en de sterkte beïnvloeden. Volg de specificaties van de filamentleverancier met betrekking tot drogen en opslag en beperk de blootstelling aan vocht tijdens het laden.
Is PA6-CF in alle richtingen sterker?
Nee. De afgedrukte sterkte hangt af van de hechting tussen de lagen, de richting van het raster of het pad, de uitlijning van de vezels, de wanddikte, de temperatuur, het vochtgehalte en de geometrie van de verbinding. Controleer de daadwerkelijke belastingsrichting in plaats van af te gaan op één waarde uit het gegevensblad.
Wanneer moet PA6-CF worden vervangen door PA-CF30-spuitgieten?
Overweeg PA-CF30-spuitgieten wanneer het ontwerp stabiel is, het productievolume de matrijzen kostendekkend maakt, herhaalbaarheid van belang is en het onderdeel een kostenefficiënte spuitgietproductie of een ander vezeloriëntatieprofiel vereist.
Wat moet er in een offerteaanvraag voor PA6-CF-prints worden opgenomen?
Stuur de CAD-bestanden en tekeningen, de hoeveelheid, het beoogde filament of de beoogde hars, de beperkingen met betrekking tot de spuitmond en het proces, de kritische afmetingen, de belastingrichting, de temperatuur, de afwerking, de inspectievoorwaarden en het toekomstige productieplan.
Vraag een beoordeling van het PA6-CF-materiaal en -proces aan
Stuur de CAD-bestanden, tekeningen, hoeveelheden, belastingsscenario’s, temperatuurgespeerde gegevens, kritische pasvormen en het productieplan door voor een vergelijking tussen het printen met PA6-CF en gemodificeerd nylon.