This die casting injection guide explains practical considerations for material selection, design review, manufacturing, and sourcing decisions.
Spuitgieten en drukgieten: twee manieren om producten te vervaardigen
Spuitgieten en spuitgieten hebben hetzelfde basisprincipe — gesmolten materiaal onder hoge druk in een stalen matrijs spuiten, het laten stollen, het onderdeel uit de matrijs halen en dit proces herhalen — maar de overeenkomsten houden op bij de toestand van het materiaal. Bij spuitgieten wordt vloeibaar metaal (meestal aluminium-, zink- of magnesiumlegeringen) onder een druk van 10–175 MPa en bij temperaturen van 600–700 °C in gehard gereedschapsstaal geperst. Bij spuitgieten wordt gesmolten thermoplast bij 35-140 MPa en 180-350 °C in matrijzen geperst die van gehard of voorgehard staal kunnen zijn. Alleen al het temperatuurverschil — 400 °C warmer bij spuitgieten — leidt tot een reeks verschillen in gereedschapskosten, levensduur van de matrijs, precisie van de onderdelen en kosten per eenheid, die bepalen welk proces voor een bepaalde toepassing de voorkeur geniet.
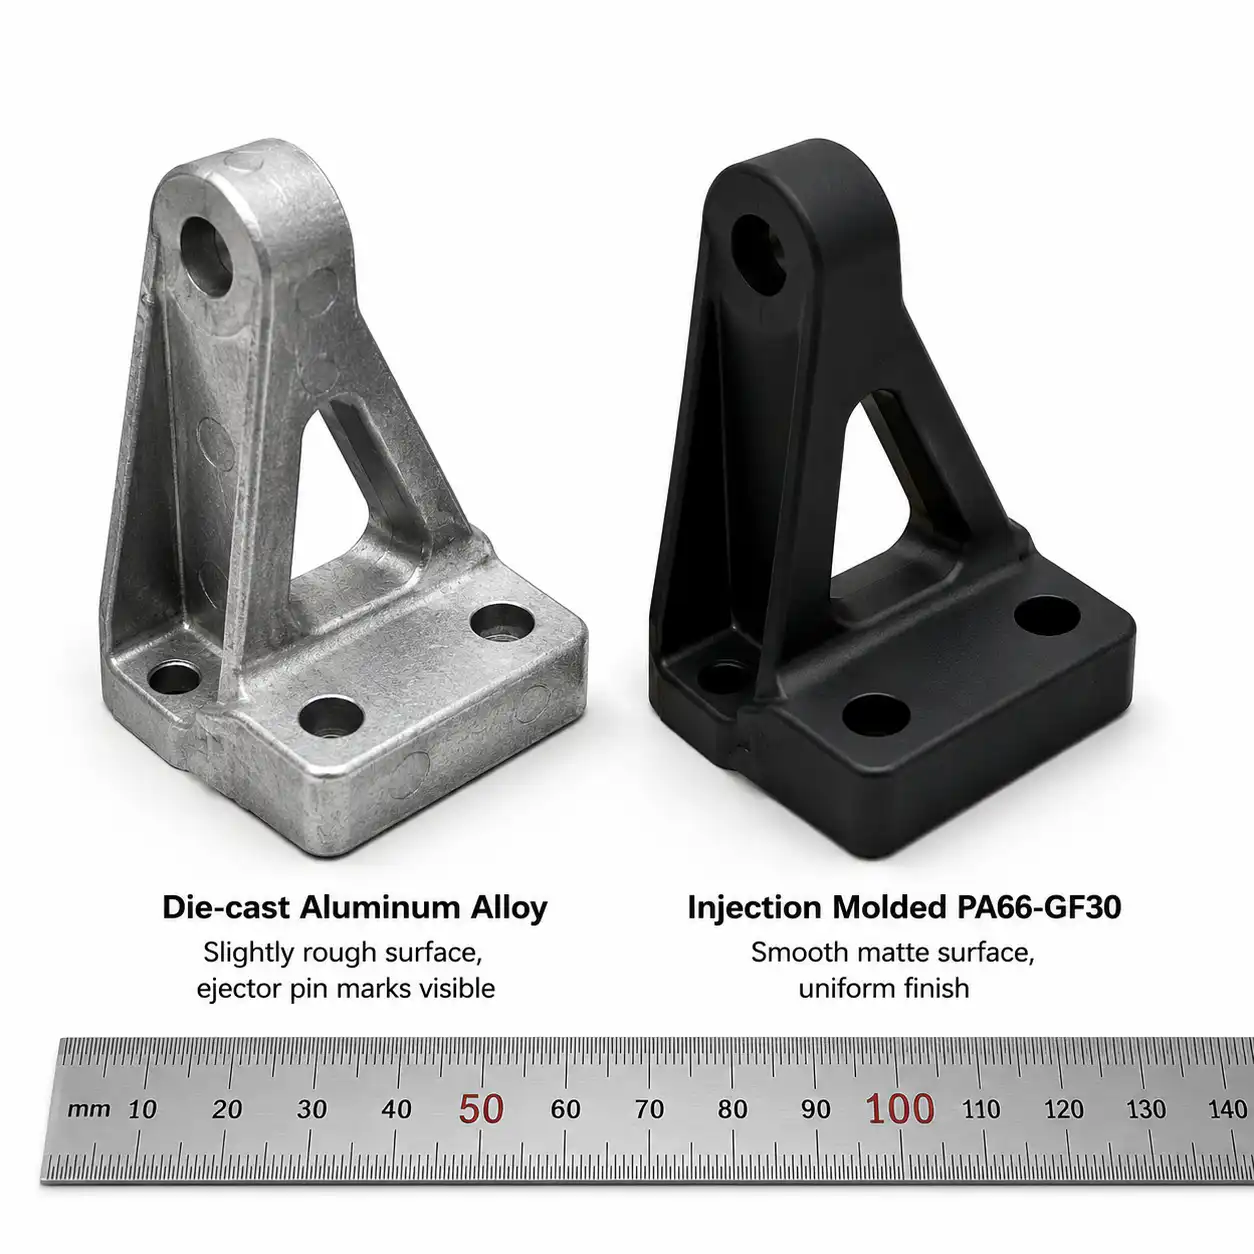
De keuze tussen spuitgieten en drukgieten draait niet alleen om metaal versus kunststof — het gaat om de totale kosten-prestatieverhouding over uw gehele productievolume. Een uit zink spuitgegoten beugel kost misschien $2,50 per stuk aan gereedschap en materiaal, maar biedt drie keer zoveel stijfheid als een equivalent van glasvezelversterkt nylon dat $0,80 kost. Bij een jaarlijkse productie van 50.000 stuks draait de berekening volledig om, afhankelijk van of uw prioriteit ligt bij de kosten per stuk, de mechanische prestaties of de initiële investering: de prijs van de spuitgietmatrijs bedraagt $40.000, tegenover $15.000 voor de spuitgietmatrijs. Deze gids geeft een gedetailleerd overzicht van alle variabelen — procesmechanica, materiaalkeuze, levensduur van de matrijs, tolerantievermogen en schaalvoordelen — zodat u die beslissing kunt nemen op basis van harde cijfers in plaats van op basis van uw intuïtie.

Procesmechanica: warmte, druk en stolling
Spuitgieten kent twee hoofdvarianten: warmkamer- en koudkamertechniek. Bij warmkamermachines is de smeltpot geïntegreerd in het injectiesysteem; een zwanenhals wordt in gesmolten zink of magnesium (onder 450 °C) gedompeld, wat bij kleine onderdelen cyclustijden van slechts 15-30 seconden oplevert. Bij koudkamer-machines moet gesmolten aluminium in een aparte spuitbus worden gegoten — deze extra stap verlengt de cyclustijd tot 30-60 seconden, maar maakt het gebruik mogelijk van aluminiumlegeringen die een ondergedompeld injectiesysteem chemisch zouden aantasten. Bij spuitgieten daarentegen wordt gebruikgemaakt van een heen-en-weergaande schroef die smelt, mengt en spuit in één enkel continu proces, met cyclustijden variërend van 15 seconden voor dunwandige verpakkingen tot 120 seconden voor dikke constructiedelen.
Het stollingsgedrag leidt tot fundamenteel andere ontwerpbeperkingen. Gesmolten metaal krimpt volumetrisch met 5-7% tijdens het stollen, terwijl dat bij thermoplasten 0,2-2,5% is. Deze grotere krimp vereist zwaardere gietkanalen, grotere overloopkamers om het krimpfront op te vangen, en intensiveringsdruk (een secundaire hogedrukfase na het vullen) om porositeit tegen te gaan. Kunststoffen stollen vanuit de matrijswand naar binnen toe, waardoor een bevroren huidlaag van 0,1-0,5 mm dik ontstaat die het vulgedrag beïnvloedt; metalen vormen een dendritisch stollingsfront dat gas insluit en microporositeit veroorzaakt, tenzij het op de juiste manier wordt aangevoerd. Het praktische gevolg: spuitgietonderdelen vereisen minimale wanddiktes van 0,8-1,5 mm voor aluminium, tegenover 0,4-0,8 mm voor spuitgegoten kunststoffen, en spuitgietonderdelen hebben bijna altijd dikkere secties bij de ingangen nodig om volledige vulling te garanderen voordat het metaal stolt.
Eigenschappen van metaal versus kunststof: het prestatieverschil
Wanneer een onderdeel van met glas versterkt nylon een aluminium spuitgietstuk vervangt, ruil je ongeveer 3× de trekmodulus (70 GPa voor aluminium tegenover 8-15 GPa voor GF-nylon) en 5× de warmtegeleidbaarheid in voor een gewichtsbesparing van 40-60% en een geëlimineerd corrosierisico. Welke cijfers van belang zijn, hangt volledig af van de toepassing: aluminium A380 biedt een maximale treksterkte van 324 MPa, tegenover 150–220 MPa voor 50% glasvezelversterkt nylon 6/6, maar de dichtheid van nylon van 1,5 g/cm³ tegenover die van aluminium van 2,7 g/cm³ betekent dat het verschil in de verhouding tussen sterkte en gewicht afneemt tot ongeveer 1,5:1. Zinklegeringen (Zamak 3 met een treksterkte van 283 MPa en een dichtheid van 6,6 g/cm³) offeren gewicht op ten gunste van precisie — de superieure vloeibaarheid van zink vult wanddiktes tot 0,5 mm met strakkere giettoleranties dan aluminium of kunststof kunnen evenaren.
Op het gebied van vermoeidheidsgedrag lopen metalen duidelijk voorop. Gegoten aluminium heeft een vastgestelde vermoeidheidsgrens van ongeveer 100-140 MPa bij 10⁷ cycli, terwijl thermoplasten geen echte vermoeidheidsgrens vertonen — hun S-N-curves lopen continu af. Een beugel van GF-nylon die wordt getest bij 50% van zijn uiteindelijke sterkte kan bij 10⁵-10⁶ cycli bezwijken, waardoor deze ongeschikt is voor structurele toepassingen met een hoog aantal cycli zonder dat de belasting wordt teruggebracht tot 30% of lager. De temperatuurbestendigheid volgt een vergelijkbaar patroon: nylon 6/6 wordt boven 120 °C aanzienlijk zachter en verliest bij 180 °C 70% van zijn stijfheid bij kamertemperatuur, terwijl aluminium A380 zijn volledige mechanische eigenschappen behoudt tot 200 °C en zijn bruikbare sterkte tot 300 °C. Voor auto-onderdelen onder de motorkap is deze ene factor vaak doorslaggevend bij de keuze tussen metaal of kunststof, ongeacht de kosten.
Levensduur van matrijzen: de vergelijking voor de levensduur van matrijzen
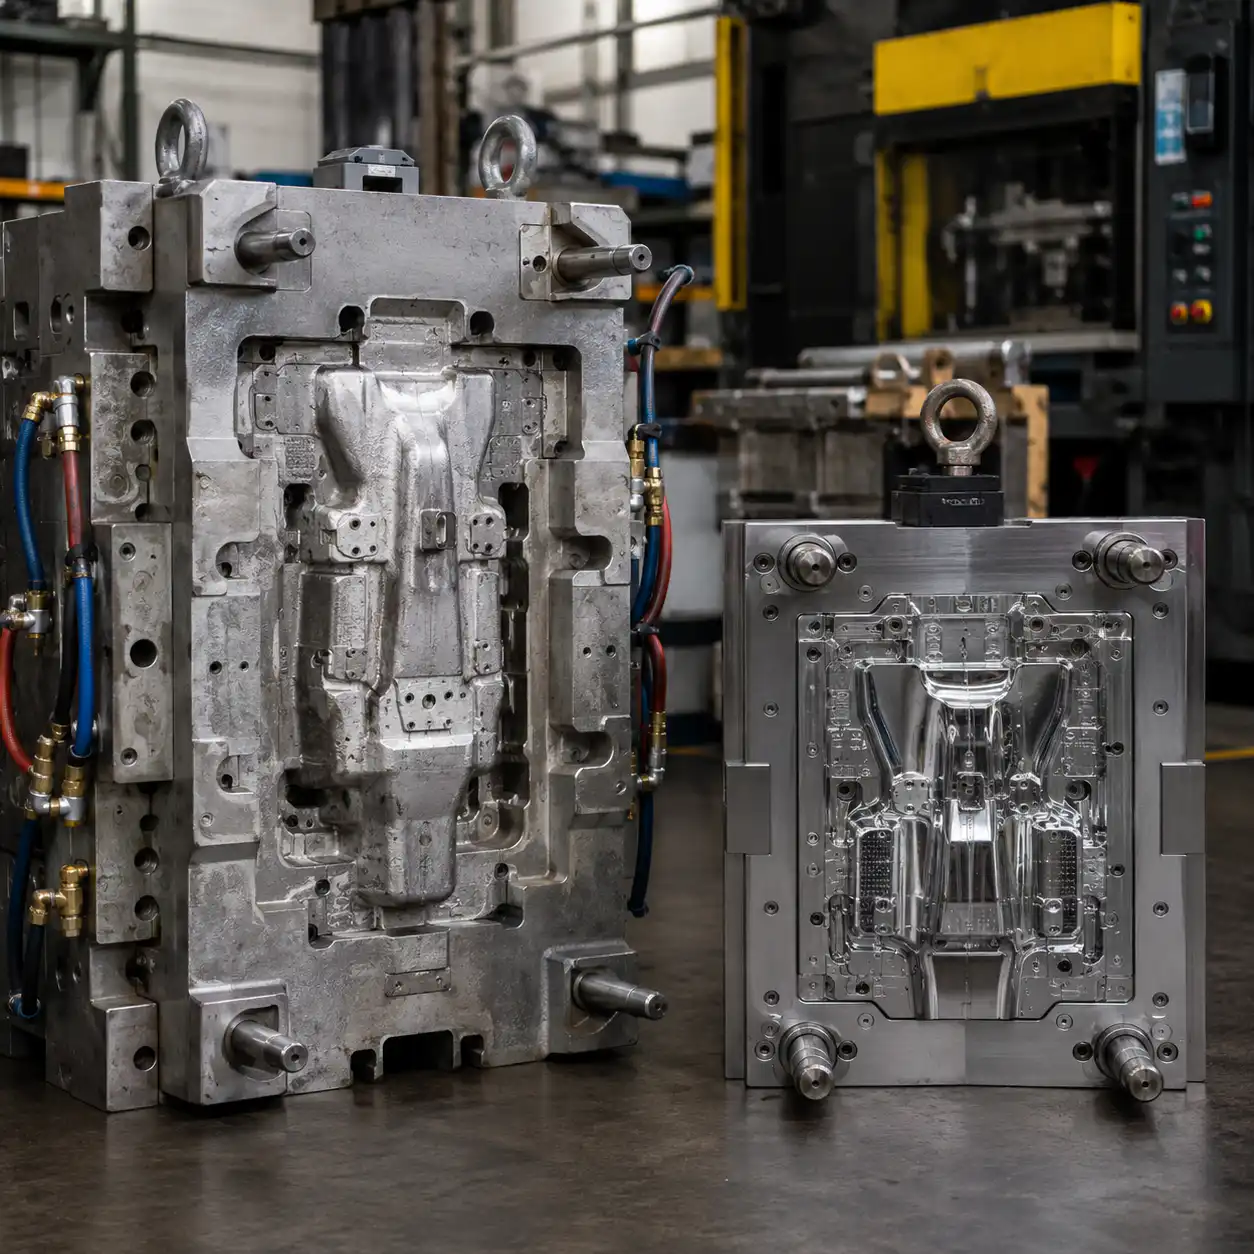
Spuitgietmatrijzen (ook wel ‘dies’ genoemd) worden blootgesteld aan een zware omgeving: gesmolten metaal van 600-700 °C dat in contact komt met staal van 180-250 °C, en dat herhaalt zich elke 30-60 seconden, 24 uur per dag bij massaproductie. Deze thermische cycli veroorzaken ‘heat checking’ — een netwerk van fijne scheurtjes in het oppervlak als gevolg van afwisselende uitzetting en krimp — wat uiteindelijk bepalend is voor de levensduur van de matrijs. Een goed onderhouden aluminium spuitgietmatrijs van H13-staal met een hardheid van 44-48 HRC gaat 100.000-150.000 spuitcycli mee voordat warmtescheurtjes een ingrijpende revisie noodzakelijk maken, en in totaal 200.000-300.000 spuitcycli voordat de matrijs wordt afgedankt. Hoogwaardige matrijsmaterialen zoals DIN 1.2367 of thermische barrièrecoatings kunnen de levensduur verlengen tot 300.000–500.000 afgietsbeurten, tegen ongeveer 30–50% hogere gereedschapskosten. Zinkmatrijzen gaan aanzienlijk langer mee — 500.000 tot 1 miljoen schoten — omdat de lagere smelttemperatuur (390-430 °C) de thermische belasting op het staal vermindert.
Spuitgietmatrijzen worden in een veel minder extreme thermische omgeving gebruikt en gaan daardoor ook langer mee. Een spuitgietmatrijs van P20-staal voor ABS of polypropyleen haalt gemakkelijk 500.000 tot 1.000.000 spuitcycli, waarbij slechts enkele inzetstukken hoeven te worden vervangen. Matrijzen van gehard gereedschapsstaal (H13 bij 48-52 HRC) voor technische kunststoffen kunnen bij goed onderhoud meer dan 2 miljoen spuitcycli halen. De uitzondering hierop vormen glasgevulde materialen, waarvan de schurende glasvezels de ingangen, ontluchtingsopeningen en uitwerpoppervlakken slijten — reken op 250.000 tot 500.000 spuitcycli voordat deze slijtageonderdelen moeten worden vervangen, hoewel de hoofdholte en de kern mogelijk drie keer zo lang meegaan. Het voordeel van een 5-10× langere levensduur van de matrijs bij spuitgieten compenseert gedeeltelijk de lagere mechanische prestaties per onderdeel bij programma’s met zeer hoge volumes.
| Parameter | Aluminium spuitgieten | Zinkspuitgieten | Kunststof spuitgieten |
|---|---|---|---|
| Smelttemperatuur | 620-700 °C | 390-430 °C | 180-350 °C |
| Injectiedruk | 30-140 MPa | 10-50 MPa | 35-140 MPa |
| Minimale wanddikte | 0,8-1,5 mm | 0,5-1,0 mm | 0,4-0,8 mm |
| Typische tolerantie | ±0,1-0,3 mm | ±0,05-0,1 mm | ±0,05-0,2 mm |
| Levensduur van matrijzen/gereedschappen | 100.000–300.000 opnames | 500.000 tot 1 miljoen opnames | 500.000–2 miljoen opnames |
| Gereedschapskosten (één holte) | $15,000-60,000 | $10,000-35,000 | $3,000-25,000 |
| Dichtheid (g/cm³) | 2.6-2.8 | 6.6-6.7 | 0.9-1.5 |
| Treksterkte (MPa) | 295-330 | 280-330 | 40-220 |
| Elasticiteitsmodulus (GPa) | 70-72 | 85-96 | 1.5-15 |
| Warmtegeleidingsvermogen (W/m·K) | 96-110 | 105-115 | 0.2-0.5 |
| Nabewerking | Ontbramen, verspanen, galvaniseren | Minimalistisch, vaak kant-en-klaar | Afwerking van de poort, indien nodig schilderen |
| Recycleerbaarheid | 100% (hergesmolten, oneindig) | 100% (hergesmolten, oneindig) | Hergebruikt 10-30%, beperkt aantal cycli |
Volume-economie: de break-even-analyse
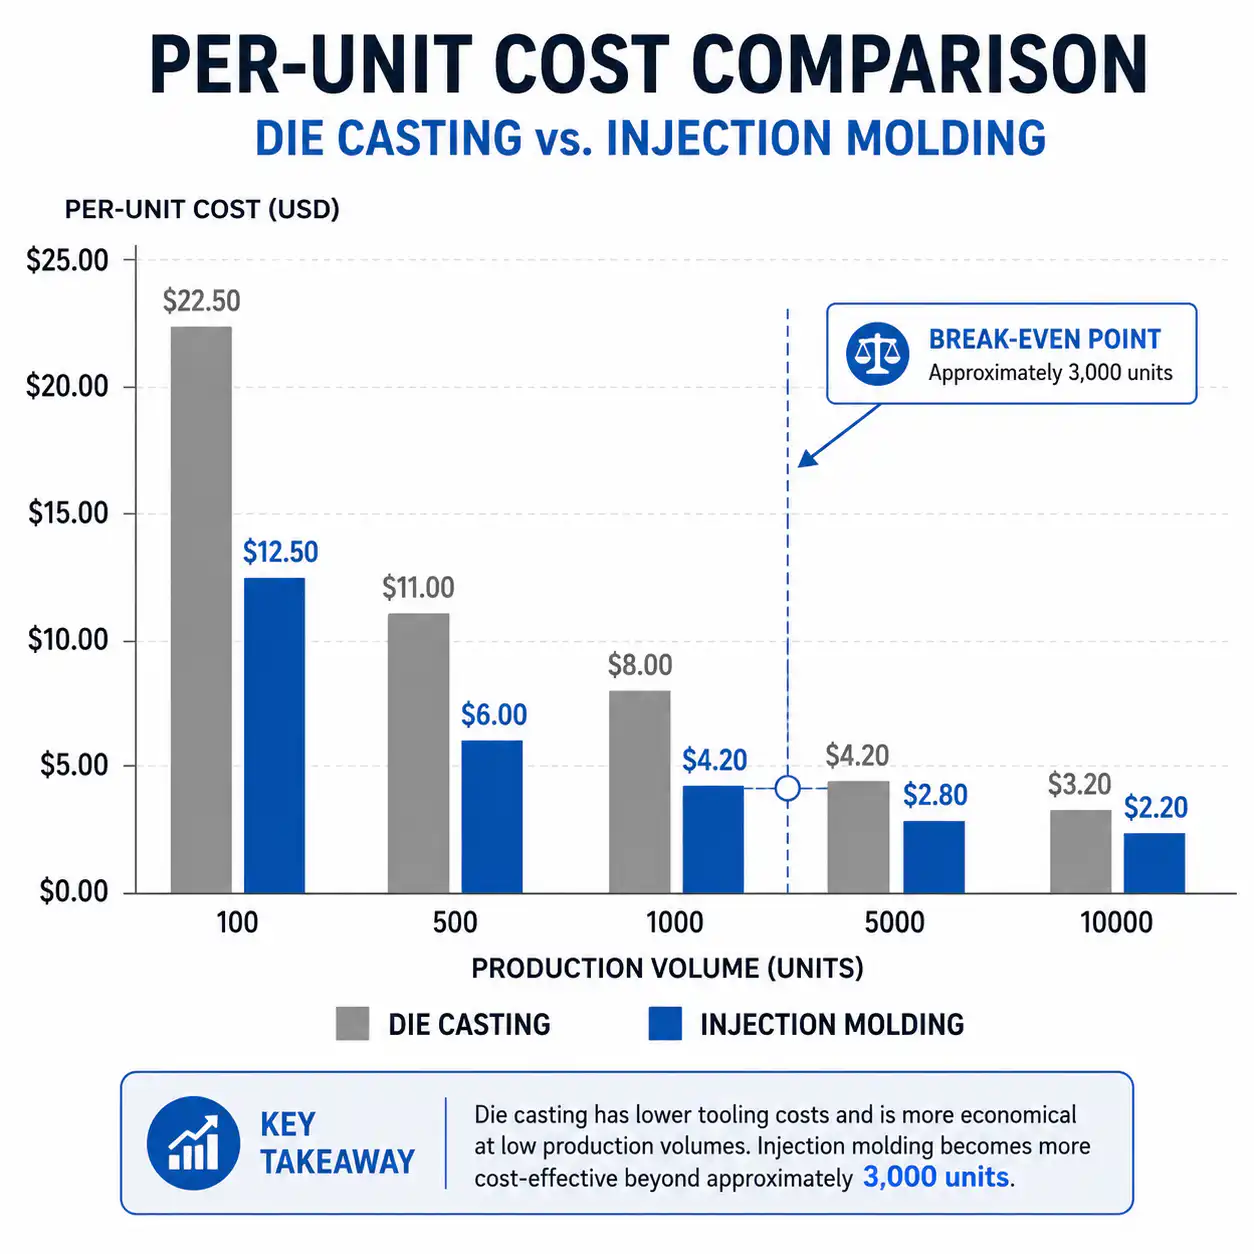
De economische afweging tussen spuitgieten en drukgieten draait om drie cijfers: de kosten van de matrijs, de materiaalkosten per kilogram en de cyclustijd. Een eenvoudig voorbeeld illustreert de berekening: de kosten van een aluminium drukgietmatrijs bedragen $25,000-35.000 voor een matrijs met één holte, de materiaalkosten bedragen $2,50-3,50/kg voor A380 en de cyclustijd is 35-50 seconden voor een onderdeel van 200 g. De vergelijkbare spuitgietmatrijs voor met glas gevuld nylon kost $12.000-18.000, de materiaalkosten bedragen $3,50-5,50/kg voor 30% GF nylon 6/6, en de cyclustijd is 25-35 seconden. Bij 100 g per onderdeel (nylon weegt 62% minder bij dezelfde geometrie) bedragen de materiaalkosten per onderdeel $0,50-0,70 voor aluminium tegenover $0,35-0,55 voor nylon. Maar als we de afschrijving van de matrijzen meerekenen: bij in totaal 5.000 onderdelen kost het spuitgegoten onderdeel $2,95-3,85 per stuk ($0,35 + $2,60-3,60 afschrijving van de matrijzen), terwijl de spuitgietversie $5,80-8,20 kost ($0,50 + $5,00-7,00 afschrijving). Spuitgieten wint bij kleine volumes.
Naarmate het volume oploopt tot 100.000 stuks, keert de verhouding zich om voor toepassingen waarbij de sterkte van cruciaal belang is. De afschrijving van de matrijzen daalt tot $0,12-0,18 voor spuitgieten en $0,25-0,35 voor spuitgieten onder druk — verwaarloosbaar in vergelijking met de kosten voor materiaal en cyclustijd. De kosten per onderdeel bedragen ongeveer $0,55-0,85 voor de spuitgegoten nylon beugel en $0,80-1,30 voor het onder druk gegoten aluminium. Maar het aluminium onderdeel is 3× stijver, 2× sterker en vertoont geen kruip onder langdurige belasting. Als uw toepassing die mechanische prestaties vereist, rechtvaardigt spuitgieten zich al alleen op basis van de functie. Als kunststof aan de specificaties voldoet, maken de lagere stukprijs van spuitgieten en de kortere doorlooptijd voor de matrijzen (6-10 weken tegenover 10-16 weken voor spuitgieten) het tot de economische keuze voor alle volumes tot 500.000+ onderdelen.
- Begin eerst met de mechanische vereisten: Bepaal de minimale treksterkte, de modulus, de vermoeiingslevensduur en het bedrijfstemperatuurbereik voordat u productiemethoden met elkaar vergelijkt. Als de kunststof aan de specificaties voldoet, is spuitgieten in 90% van de gevallen de voordeligste optie — maar probeer geen polymeer te gebruiken waar metaal echt nodig is.
- Bereken het werkelijke gewicht van het onderdeel, niet het geometrische gewicht: Gegoten onderdelen vereisen dikkere wanden en een grotere ingietopening. Een onderdeel dat van kunststof 50 g weegt, kan van aluminium 160 g wegen nadat rekening is gehouden met de vereisten voor de minimale wanddikte — dat is het drievoudige van de materiaalkosten die u had verwacht.
- Secundaire bewerkingen meerekenen in de totale kosten: Gegoten onderdelen moeten vrijwel altijd verder worden bewerkt (tappen, vlakken, boren) tegen een tarief van $0,50-3,00 per stuk. Spuitgegoten onderdelen moeten worden ontdaan van de aangietranden tegen een tarief van $0,01-0,05 per stuk. Houd hier rekening mee bij uw vergelijking voordat u een winnaar aanwijst.
- Houd rekening met de levensduur van de matrijs in het afschrijvingsschema: Een aluminium spuitgietmatrijs van $35.000 voor 100.000 spuitgietcycli = $0,35 per onderdeel aan afschrijving. Een spuitgietmatrijs van $15.000 voor 500.000 spuitgietcycli = $0,03 per onderdeel. Het verschil van 10× in de afschrijving van de matrijskosten per onderdeel kan de voordelen op het gebied van materiaalkosten tenietdoen.
- Houd rekening met corrosie en de kosten van coatings: Gegoten aluminium moet worden voorzien van een chromaatconversielaag of worden geanodiseerd om corrosiebestendig te zijn, wat $0,50-2,00 per onderdeel extra kost. Kunststoffen zijn van nature corrosiebestendig — er zijn geen extra kosten voor een coating, tenzij deze bedoeld is voor UV-bescherming of esthetische doeleinden.
- Beoordeel de ontwerpflexibiliteit met het oog op toekomstige wijzigingen: Het aanpassen van een spuitgietmatrijs kost $1.000-5.000 voor wijzigingen waarbij staal veilig kan worden gebruikt. Het aanpassen van een drukgietmatrijs kost $3.000-15.000, omdat gehard H13-staal met vonkverspaning moet worden bewerkt. Als uw ontwerp nog kan veranderen, is spuitgieten de optie met het laagste risico.
Toepassingsmatrix voor de industrie
| Industrie | Voorkeursproces | Typisch materiaal | Belangrijkste selectiecriterium | Jaarlijks volumebereik |
|---|---|---|---|---|
| Aandrijflijn voor auto’s | Spuitgieten | A380-aluminium | Bedrijfstemperatuur van 180 °C of hoger, constructieve belastingen | 50K-2M |
| Behuizingen voor consumentenelektronica | Spuitgieten | PC/ABS, magnesium (dun) | Gewicht, EMI-afscherming, dunne wanden | 100K-10M |
| Sanitairfittingen | Spuitgieten (zink/messing) | Zamak 3, messing | Draadsterkte, drukklasse | 100K-5M |
| Behuizingen voor elektrisch gereedschap | Spuitgieten | GF-nylon 6/6 | Slagvastheid, elektrische isolatie | 50K-500K |
Kostenbeslissingskader: spuitgieten versus spuitgieten op basis van volume
Gebruik dit op volume gebaseerde raamwerk om het kostenoptimale proces te selecteren. Alle kosten omvatten de afschrijving van gereedschappen, materiaal, cyclustijd en standaard secundaire bewerkingen:
- Prototype (1-500 stuks): Zowel spuitgieten als drukgieten is bij prototypevolumes niet rendabel. Maak gebruik van CNC-bewerking uit massief materiaal (aluminium) of 3D-printen (kunststof). Reken op $500-3.000 per stuk voor gefreesde prototypes en $50-300 voor 3D-geprinte prototypes. Er bestaan weliswaar prototypegereedschappen voor spuitgieten ($5.000-15.000 voor eenvoudige matrijzen), maar dit is zelden economisch verantwoord bij minder dan 2.000 stuks.
- Kleine hoeveelheden (500-5.000 stuks): Spuitgieten met prototypematrijzen van aluminium ($3.000-8.000 voor een eenvoudige matrijs) is duidelijk voordeliger dan spuitgieten. Kosten per stuk: $1,50-4,00 voor spuitgegoten kunststof versus $8,00-20,00 voor spuitgietaluminium. De spuitgietmatrijs gaat misschien maar 5.000-10.000 spuitbeurten mee, maar bij deze volumes is dat voldoende.
- Gemiddeld volume (5.000-50.000 stuks): De overgangszone. Spuitgieten is nog steeds voordeliger ($0,80-2,50 per stuk), maar spuitgieten wordt concurrerend als de mechanische eisen het gebruik van metaal vereisen. Bij zinkspuitgieten dalen de kosten per onderdeel tot $1,50-4,00 dankzij snellere cyclustijden en minder materiaalverspilling. Dit is het punt waarop de keuze tussen “kunststof of metaal?” een gedetailleerde mechanische analyse vereist.
- Grote hoeveelheden (50.000–500.000 stuks): Beide processen zijn zeer rendabel. Spuitgieten: $0,30-0,80/stuk (technische kunststoffen). Aluminiumspuitgieten: $0,60-2,00/stuk. Zinkspuitgieten: $0,50-1,50/stuk. Bij deze productievolumes kunt u uw keuze baseren op de prestatie-eisen — het kostenverschil van $0,30-1,20 per stuk kan de moeite waard zijn vanwege de superieure eigenschappen van metaal.
- Massaproductie (meer dan 500.000 onderdelen): Matrijzen met meerdere holtes en automatisering spelen een dominante rol. Spuitgieten in matrijzen met 8-16 holtes: $0,10-0,40/stuk. Spuitgieten in matrijzen met 2-4 caviteiten: $0,40-1,00/onderdeel. De snellere cyclustijden en langere levensduur van de matrijzen bij spuitgieten zorgen voor een steeds groter kostenvoordeel naarmate het volume toeneemt, ervan uitgaande dat het kunststof aan de prestatie-eisen voldoet.
Snelle formule voor het break-evenpunt: (Kosten matrijs – Kosten spuitgietmatrijs) ÷ (Kosten kunststof onderdeel – Kosten metalen onderdeel) = Break-evenvolume. Als het resultaat hoger is dan uw productievolume, is spuitgieten goedkoper; als het lager is, is spuitgieten voordeliger wat betreft de totale kosten.
Veelvoorkomende storingen en oplossingen
| Defect | Oorzaak | Oplossing |
|---|---|---|
| Porositeit (spuitgieten) | Opgesloten gas als gevolg van turbulente vulling of krimpporositeit door onvoldoende toevoer tijdens het stollen | Verhoog de intensificatiedruk voor aluminium tot 70-100 MPa. Voeg overloopputjes toe op de vulpunten. Verlaag de smelttemperatuur met 15-25 °C om het gehalte aan opgelost gas te verminderen. Schakel over op vacuümondersteund spuitgieten (voegt $2-5K toe aan de matrijzen) voor onderdelen waarbij porositeit een kritieke factor is. |
| Vervorming (spuitgieten) | Differentiële afkoeling of door oriëntatie veroorzaakte krimp, die vooral bij met glas versterkte materialen sterk optreedt | Zorg voor een gelijkmatige koeling van de matrijs om ΔT ≤ 5 °C over de gehele holte te handhaven. Verlaag de spuitdruk met 10-20% als overmatige spuitdruk de oriëntatie versterkt. Voeg een koelinrichting voor na het spuitgieten toe ($500-2.000). Pas bij GF-materialen de plaats van de spuitkanaalopening aan om een symmetrisch stromingspatroon te creëren. |
| Warmtecontrole (spuitgietmatrijzen) | Herhaaldelijke thermische cycli van 180 °C (chip temperatuur) tot 650 °C+ (metaalcontact) leiden tot het ontstaan van een netwerk van scheurtjes aan het oppervlak | Houd de matrijstemperatuur op minimaal 200-250 °C om de temperatuurgradiënt te verminderen. Gebruik hoogwaardig H13- of 1.2367-staal met de juiste warmtebehandeling tot 44-48 HRC. Breng een PVD-coating (CrN of AlCrN, 0,003–0,005 mm) aan voor een langere levensduur van de matrijs. Ontspan de matrijs om de 100.000 schoten. |
| Zinksporen (spuitgieten) | Dikke delen of ribben krimpen tijdens het afkoelen meer dan de omliggende dunne wanden | Zorg ervoor dat de ribdikte ≤ 60% van de nominale wanddikte blijft. Verhoog de vuldruk met 15-25% en verleng de houdtijd. Als ontwerpwijzigingen niet mogelijk zijn, voeg dan een subtiele textuur toe om inzinkingen te maskeren (SPI C-1 of textuurpatroon). Voeg bij equivalenten voor spuitgieten toevoerkanalen of overloopkuilen toe om krimp op te vangen. |
Waarom zou u voor uw project kiezen voor nylonkunststof?
Precisieproductie
Meer dan 30 CNC- en spuitgietcellen onder één dak
ISO 9001:2015-gecertificeerd
Gecertificeerd kwaliteitssysteem, volledige inspectierapporten
Levertijd van 15-25 dagen
Snelle levering, met mogelijkheden voor spoedverzending
Wereldwijde verzending
Lucht- en zeevracht naar Noord-Amerika, Europa en Azië
Download onze gids over spuitgieten versus spuitgieten
Gratis PDF-referentiegids met tabellen voor materiaalkeuze, ontwerpregels en checklists voor de beoordeling van leveranciers.
Verwante artikelen
Gids voor proceskeuze bij prototyping en productie in kleine series
Strategie voor de scheidingslijn, afschuinhaken en plaatsing van de uitwerpers
Materiaaleigenschappen en toepassingsrichtlijnen voor nylonsoorten
Verwerkingsparameters en ontwerpregels voor versterkt nylon
Veelgestelde vragen
Wat is goedkoper: spuitgieten of drukgieten?
Spuitgieten is bij vrijwel elk productievolume goedkoper dan spuitgieten, als we de totale kosten per onderdeel vergelijken. Een typisch spuitgegoten kunststof onderdeel kost $0,30-2,50 per stuk (materiaal + cyclustijd + afschrijving), terwijl een vergelijkbaar spuitgietonderdeel van aluminium $0,60-4,00 per stuk kost. Bij grote volumes wordt het verschil nog groter, omdat spuitgietmatrijzen 3 tot 10× langer meegaan dan spuitgietmatrijzen, waardoor de afschrijving van de gereedschappen per stuk sneller naar nul daalt. “Goedkoper” is echter alleen zinvol als het materiaal aan uw mechanische eisen voldoet — het goedkoopste onderdeel dat tijdens het gebruik defect raakt, is de duurste optie van allemaal.
Kan met glas versterkt nylon aluminiumspuitgietwerk vervangen?
Ja, in veel toepassingen — maar niet in alle. 50% glasgevuld nylon 6/6 biedt een treksterkte van 200-220 MPa (ongeveer 65-70% van de 324 MPa van A380-aluminium) bij een 45% lager gewicht en elimineert corrosieproblemen. Voorbeelden van succesvolle overstappen van metaal naar kunststof zijn inlaatspruitstukken voor auto’s (GF-nylon verving aluminium in de jaren negentig), kleppendeksels, pomphuizen en structurele beugels waarbij de bedrijfstemperatuur onder de 150 °C blijft. GF-nylon is geen geschikte vervanging voor aluminium wanneer: de bedrijfstemperatuur continu hoger is dan 150 °C, de toepassing de thermische geleidbaarheid van aluminium vereist voor warmteafvoer, aanhoudende statische belastingen kruip zouden veroorzaken, of stootbelastingen bij lage temperaturen (-20 °C of lager) brosse breuken zouden veroorzaken.
Welk proces kent de strengste toleranties?
Bij zinkdrukgieten worden de nauwste toleranties bij het gieten bereikt van alle massaproductieprocessen (±0,05-0,1 mm voor afmetingen kleiner dan 25 mm), dankzij de uitstekende vloeibaarheid van zink en de geringe krimp bij stolling. Spuitgieten volgt met ±0,05–0,2 mm voor goed ontworpen onderdelen, waarbij amorfe materialen (ABS, PC) strakkere toleranties hebben dan semi-kristallijne materialen (nylon, PP). Aluminiumspuitgieten blijft iets achter met ±0,1–0,3 mm, omdat de grotere krimp en hogere bedrijfstemperatuur van aluminium voor meer maatafwijkingen zorgen. Door nabewerking kunnen al deze processen echter voor kritieke kenmerken tot ±0,01 mm worden teruggebracht — tegen extra kosten van $0,50-3,00 per bewerkt kenmerk.
Hoe verhoudt de levensduur van de matrijzen zich bij deze twee processen tot elkaar?
Spuitgietmatrijzen gaan aanzienlijk langer mee: 500.000–1.000.000+ spuitcycli voor P20-stalen matrijzen met ongevulde materialen, en 1.000.000–2.000.000+ voor matrijzen van gehard staal. Spuitgietmatrijzen hebben een veel kortere levensduur als gevolg van thermische vermoeidheid: 100.000–150.000 spuitcycli voor aluminium voordat er warmtescheurtjes ontstaan die een ingrijpende revisie vereisen, en een totale levensduur van 200.000–300.000 spuitcycli. Zinkmatrijzen gaan langer mee (500.000–1.000.000 spuitcycli) omdat de lagere smelttemperatuur van zink (390–430 °C tegenover 620–700 °C voor aluminium) de thermische spanning vermindert. De praktische implicatie: voor programma’s met meer dan 500.000 onderdelen moet u rekening houden met ten minste één vervangende spuitgietmatrijs ($ 25.000–60.000), terwijl één enkele kwaliteitsspuitgietmatrijs voor het gehele programma kan volstaan.

