PPA CF versus PET CF is een vergelijking op het gebied van prestaties tussen een technisch materiaal dat bij hogere temperaturen wordt verwerkt en een meer toegankelijke variant op basis van met koolstof gevuld polyester. Teams vergelijken deze materialen meestal wanneer standaard PA6-CF- of PETG-CF-kwaliteiten niet langer voldoen aan de gestelde eisen op het gebied van temperatuur of stijfheid.
Welke keuze de beste is, hangt af van de vraag of het onderdeel een hoger warmtebestendigheidsvermogen en een grotere technische betrouwbaarheid vereist, of dat er behoefte is aan een voordeligere optie met koolstofvulling die minder nadelen oplevert bij de verwerking.
Deze pagina is bedoeld voor een keuze tussen twee materialen bij hoge temperaturen. Als het team nog steeds een bredere keuze maakt uit koolstofvezelfilamenten binnen PA6-CF, PET-CF en PC-CF, gebruik eerst de vergelijking met de bovenliggende: PA6-CF versus PET-CF versus PC-CF.
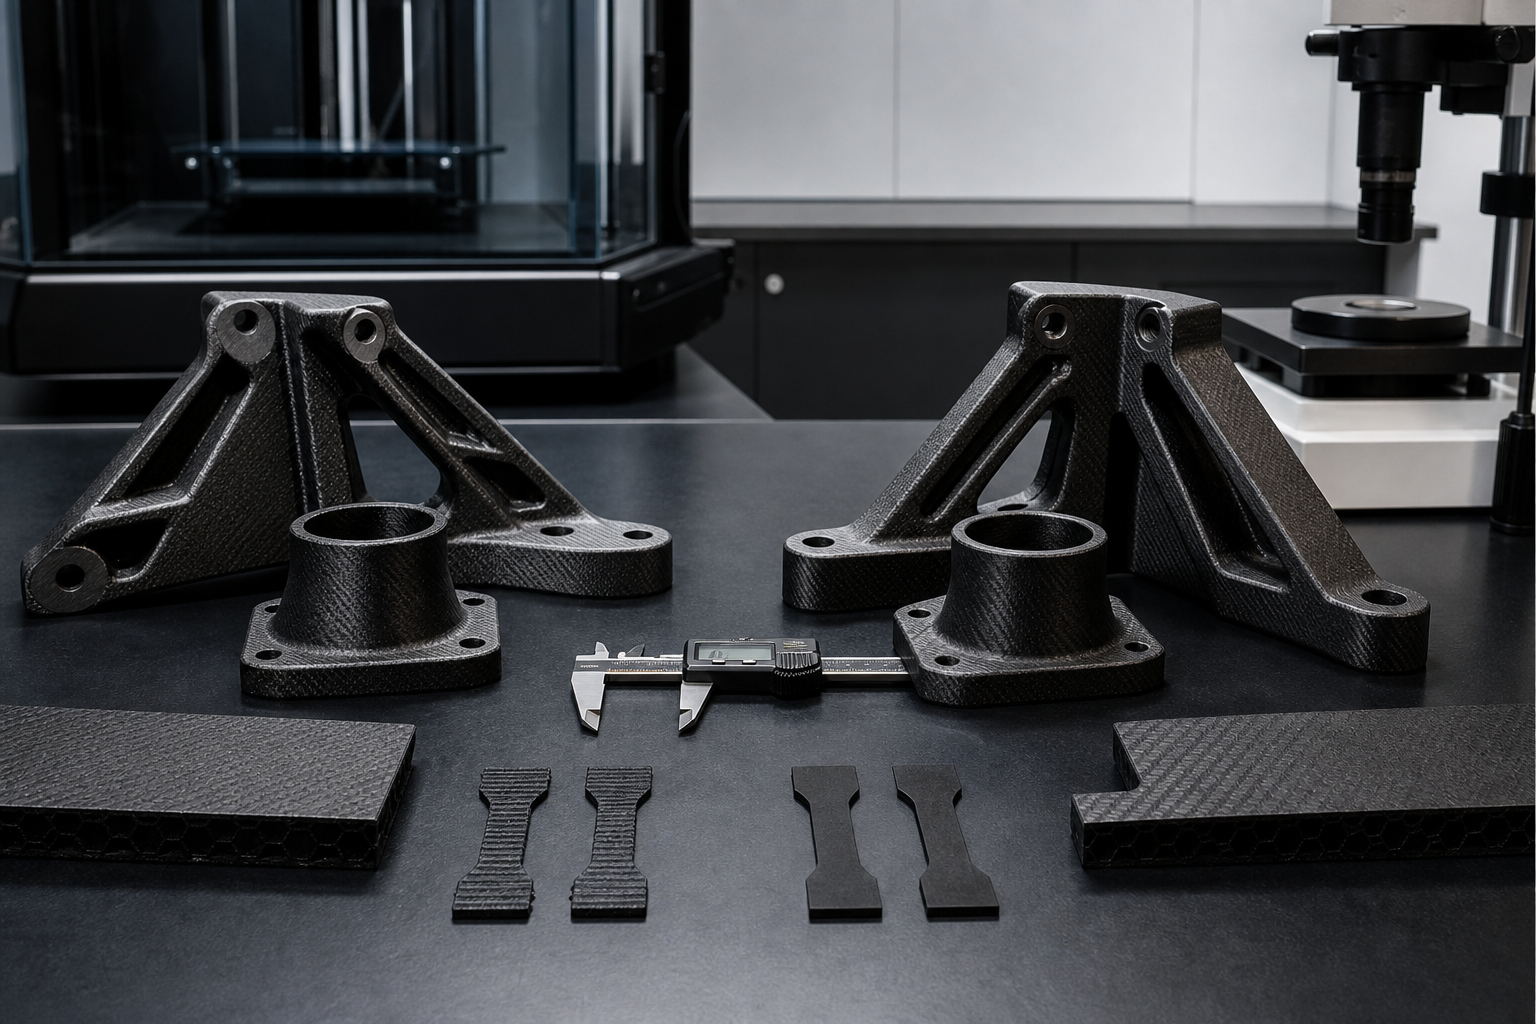
In één oogopslag
| Beslissingsfactor | PPA-CF | PET-CF | Opmerking voor de koper |
|---|---|---|---|
| Hittebestendigheid | Meestal veel hoger | Matig | PPA-CF wordt vaak gekozen voor warmere technische omgevingen |
| Afdrukmoeilijkheid | Hoger | Onder | PPA-CF vereist een robuustere procesopzet |
| Structurele stijfheid | Hoog | Hoog | Beide kunnen worden gebruikt voor stijve onderdelen, maar niet bij dezelfde temperatuurgrens |
| Toegankelijkheid voor bedrijven | Meer gespecialiseerd | Makkelijker | PET-CF is vaak de eenvoudigste manier voor projecten met een lager risico |
| De beste keuze | Technische onderdelen voor hogere temperaturen | Algemene, stijve prototypes met koolstofversterking | Kies eerst op basis van de gebruikstemperatuur |
Wanneer PPA-CF de extra complexiteit waard is
PPA-CF wordt doorgaans gekozen voor onderdelen onder de motorkap, in warmere behuizingen en voor mechanisch veeleisende toepassingen waar een geavanceerder technisch polymeer nodig is. Het is vaak een betere keuze wanneer het geprinte onderdeel tijdens de validatiefase moet fungeren als vervanging voor een door hittebestendige technische kunststof gevormd onderdeel.
Wanneer PET-CF de betere commerciële keuze is
- De temperatuurvereisten zijn gematigd: PET-CF is wellicht voldoende zonder over te stappen op een complexere printworkflow.
- Het onderdeel moet vooral stevig zijn en hoeft niet bestand te zijn tegen extreme hitte: PET-CF kan een oplossing met minder risico’s zijn.
- Het team heeft lagere ontwikkelingskosten nodig: PET-CF is doorgaans toegankelijker dan PPA-CF.
- De opzet is bedoeld voor het maken van functionele prototypes en niet zozeer voor validatie onder zware omstandigheden: PET-CF is wellicht de efficiëntere methode.
Veelgemaakte fouten bij PPA-CF versus PET-CF
| Fout | Risico | Een betere aanpak |
|---|---|---|
| Kies voor PET-CF bij een hogere warmtebehoefte | Het onderdeel wordt slap of verschuift tijdens het gebruik | Stel de daadwerkelijke bedrijfstemperatuur in voordat u het materiaal vergrendelt |
| Kiezen voor PPA-CF zonder printerfunctie | Veel afval en wisselende resultaten | Controleer eerst of de kamer, het mondstuk en de drooginrichting gereed zijn |
| Het gebruik van koolstofvezel als belangrijkste beslissingsfactor | De grenswaarden voor het basispolymeer worden overschreden | Kies eerst de harsfamilie en daarna de vulstof |
| De kosten van iteratie buiten beschouwing laten | Het budget voor het prototype stijgt te snel | Gebruik PPA-CF alleen als de toepassing het echt nodig heeft |
PPA-CF versus PET-CF voor engineering en inkoop
Als het onderdeel bestemd is voor een toepassing waarbij hogere temperaturen of zwaardere technische eisen gelden, is PPA-CF vaak de juiste keuze. Als het onderdeel een stijf, met koolstof versterkt prototype vereist zonder extreme hitte-eisen, kan PET-CF de efficiëntere commerciële keuze zijn.
Waarom kiezen voor nylon?
Nylon Plastic helpt teams te bepalen of een met koolstof versterkte oplossing die bestand is tegen hoge temperaturen technisch noodzakelijk is, of dat een eenvoudiger, met koolstof versterkt materiaal volstaat om aan de daadwerkelijke projecteisen te voldoen.
Gerelateerde lezen
- PPA-materiaalgids
- Technische kunststoffen voor hoge temperaturen
- PA6-CF versus PET-CF versus PC-CF
- Diensten op het gebied van 3D-printen met kunststof
- Gids voor PC-filament
Processing Temperature Requirements: The Real Gate Between These Materials
The practical dividing line between PPA-CF and PET-CF is often the printer’s hot-end and chamber capability, not the data sheet numbers. PPA-CF typically requires a nozzle temperature above 280°C and a heated chamber approaching 80-100°C for reliable layer adhesion. PET-CF can generally be printed at 250-270°C with chamber temperatures below 70°C. A printer that runs PET-CF successfully may still be unable to produce dimensionally stable PPA-CF parts. Before committing to PPA-CF, verify that the printer’s thermistor, heater cartridge, and firmware can sustain the required temperature envelope through the full build duration, not just for the first few layers.
Post-Processing Differences: Annealing Requirements
Both PPA-CF and PET-CF benefit from annealing, but the requirements differ substantially. PPA-CF parts typically need a controlled ramp to 120-150°C held for 2-4 hours to relieve internal stresses and stabilize crystallinity, while PET-CF annealing is usually adequate at 80-100°C. Skipping this step on PPA-CF can leave the part 20-30 percent below its rated heat deflection temperature and susceptible to warpage during service. The annealing fixture and support strategy must be defined before the build, not as an afterthought.
Cost-Per-Part Breakdown: When the Price Gap Matters
PPA-CF filament typically costs 2 to 3 times more per kilogram than PET-CF, but the per-part cost gap is often wider because PPA-CF’s higher scrap rate and longer print times amplify the difference. For a batch of 20 functional prototypes, the total cost including material, printer time, post-processing, and failed builds can run 3 to 5 times higher for PPA-CF. This cost multiplier is justified when the part genuinely needs high-heat performance, but it represents wasted budget when PET-CF would have met the thermal requirement. Teams should estimate both the material cost and the process yield before choosing.
Veelgestelde vragen
Vergelijken nylon vs polycarbonate comparison including strength, heat, cost and application recommendations.
Is PPA-CF beter dan PET-CF als het om warmte gaat?
Meestal wel. Voor PPA-CF wordt doorgaans gekozen wanneer het onderdeel bestand moet zijn tegen hogere temperaturen of een zwaardere technische omgeving.
Waarom zou je PPA-CF niet voor elk koolstofvezelonderdeel gebruiken?
Omdat het doorgaans een hogere drukmoeilijkheidsgraad en hogere kosten met zich meebrengt, die alleen gerechtvaardigd zijn als de toepassing die prestaties ook echt nodig heeft.
Wanneer is PET-CF voldoende?
PET-CF is vaak voldoende voor stevige, functionele prototypes en technische modellen met een lager risico, waarbij geen extreme hittebestendigheid vereist is.
Wat is het grootste risico van PPA-CF?
Het grootste risico is dat men ervoor kiest zonder de printerfunctionaliteit en procesbesturing die nodig zijn om het systeem consistent te laten draaien.
Wat moet ik opsturen voor een aanbeveling voor PPA-CF versus PET-CF?
Geef het model, de bedrijfstemperatuur, de belastingseisen en aan of het geprinte onderdeel een prototype of een component voor eindgebruik in kleine oplagen betreft.
Stuur ons uw onderdelenbehoefte door als u hulp nodig hebt bij het bepalen of PPA-CF nodig is of dat PET-CF volstaat.

