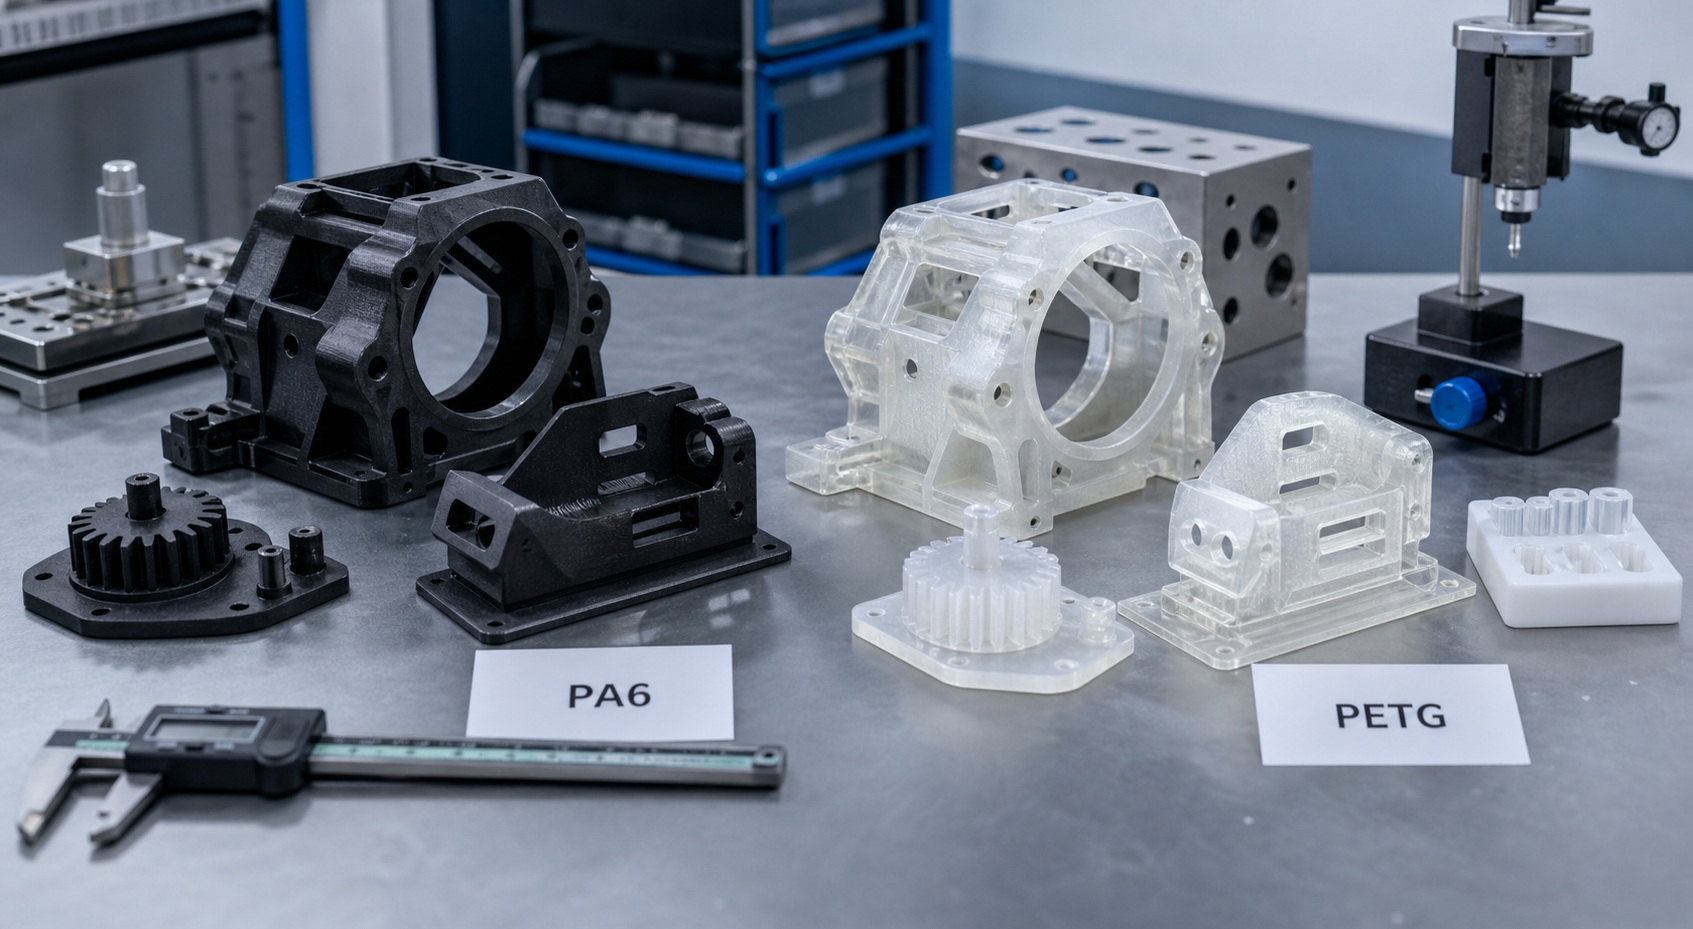
PA6 versus PETG is een afweging tussen een meer technisch georiënteerde nylon-aanpak en een eenvoudigere, stabielere PETG-werkwijze. Teams vergelijken deze materialen wanneer een prototype bestand moet zijn tegen hantering, pasvormcontroles en beperkt functioneel gebruik, zonder meteen over te stappen op duurdere industriële printmethoden.
PA6 biedt een betere technische betrouwbaarheid voor robuustere onderdelen, maar PETG komt vaak als beste uit de bus wanneer printstabiliteit, snelheid en een lager procesrisico belangrijker zijn dan de uiteindelijke prestaties.
In één oogopslag
| Beslissingsgebied | PA6 | PETG | Opmerking voor de koper |
|---|---|---|---|
| Taaiheid | Meestal hoger | Goed | PA6 is vaak beter geschikt voor zwaardere functionele belasting |
| Vochtgevoeligheid | Hoog | Laag | PETG is gemakkelijker op te slaan en levert consistentere resultaten op |
| Afdrukstabiliteit | Veeleisender | Minder streng | PETG is vaak de veiligere keuze voor eenvoudige prototypes |
| Hittebestendigheid | Meestal sterker | Onder | PA6 is geschikt voor toepassingen waarbij hogere temperaturen of zwaardere technische eisen gelden |
| De beste keuze | Sterkere functionele onderdelen | Snellere productie van prototypes en behuizingen | Gebruik PA6 wanneer het prototype zich meer als een technisch onderdeel moet gedragen |
Wanneer PA6 een betere keuze is
PA6 is doorgaans de betere keuze wanneer het geprinte onderdeel meer belasting, slijtage of herhaald functioneel gebruik moet kunnen weerstaan. Het komt vaak dichter in de buurt van het materiaalgedrag dat wordt verwacht van een uiteindelijk uit nylon vervaardigd productieonderdeel, waardoor het geschikt is voor robuustere beugels, klemmen, slijtageonderdelen en mechanische validatiemodellen.
De keerzijde van dat voordeel is dat het proces gevoeliger is. Het drogen van PA6, de regeling van de kamer en het beheersen van kromtrekken vereisen allemaal meer nauwkeurigheid dan bij PETG.
Wanneer PETG de betere keuze is voor prototypes
- Snelheid is belangrijk: PETG is vaak gemakkelijker te verwerken en leidt tot minder mislukte prints.
- Het prototype dient vooral om de pasvorm en het uiterlijk te beoordelen: PETG kan volstaan zonder de complexiteit van nylon.
- De werkplaats beschikt niet over een goede regeling van het droogproces: PETG vermindert de instabiliteit van het proces.
- Het onderdeel is niet gevoelig voor hitte of slijtage: PETG biedt een snellere commerciële oplossing.
Veelgemaakte fouten bij het vergelijken van PA6 en PETG
| Fout | Risico | Oplossing |
|---|---|---|
| De keuze voor PETG bij een technische test met belasting | Een prototype wekt een vals gevoel van zekerheid | Gebruik PA6 of een ander, sterker technisch materiaal |
| Kiezen voor PA6 zonder droogregeling | Mager afdrukresultaat en wisselende kwaliteit | Plan de materiaalverwerkingsworkflow voordat u een offerte opstelt |
| Alleen de mate van afdrukbaarheid vergelijken | Onjuist materiaal voor de uiteindelijke toepassing | Ga eerst uit van de bedrijfsomstandigheden en de functie van het onderdeel |
| Eén prototype gebruiken om het uiteindelijke productiegedrag weer te geven | Materiaalafwijkingen in de verdere productieketen | Koppel het drukwerk aan het verwachte materiaaltraject in de productie |
PA6 versus PETG bij beslissingen over B2B-prototypes
Als het gaat om een commerciële demo, een pasproef of een behuizing voor verlichting, zorgt PETG er vaak voor dat het project sneller vordert. Als het prototype moet worden getest op sterkte bij daadwerkelijk gebruik, slijtage of veeleisender montage-eisen, is PA6 doorgaans de betrouwbaardere technische keuze.
Waarom kiezen voor nylon?
Nylon Plastic helpt teams te bepalen of een prototype moet worden geoptimaliseerd voor snelheid, printrendement of realistisch technisch gedrag, voordat ze tijd verspillen aan de verkeerde printmethode.
Gerelateerde lezen
- Handleiding voor 3D-printen met nylon
- 3D-printdiensten met kunststof voor functionele onderdelen
- Vergelijking tussen PLA, PETG en nylon
- Toleranties voor 3D printen
- Polyamide-spuitgieten
- 3D-printservice voor nylon
Droogproces: de verborgen kosten van het printen met PA6
PA6-filament neemt binnen enkele uren na het openen van een verzegelde verpakking vocht uit de omgevingslucht op. Als je met vochtig PA6 print, krijg je onderdelen met een 30-50 procent lagere laaghechting, zichtbare oppervlakteruwheid door stoombellen en onvoorspelbare mechanische eigenschappen. Een correcte PA6-workflow vereist: opslag in een verzegelde container met droogmiddel wanneer het materiaal niet wordt gebruikt, actieve droging bij 80 °C gedurende 4-8 uur vóór het printen, en het direct printen vanuit een droogkast die een relatieve vochtigheid van minder dan 15 procent handhaaft. PETG kan daarentegen vaak vanuit open spoelhouders worden geprint met aanvaardbare resultaten voor prototypewerk. De drooginfrastructuur voegt ongeveer $200-500 toe aan de installatiekosten van de printer en 4-8 uur voorbereidingstijd per printopdracht. Teams moeten deze overhead meenemen in de projecttijdlijnen, niet alleen de materiaalkosten.
Wanneer het prototype het gedrag in de productie moet voorspellen
De duurste fout bij de keuze tussen PA6 en PETG is het kiezen van PETG voor een prototype dat bedoeld is om een uiteindelijk spuitgegoten nylon productieonderdeel te valideren. Door de lagere stijfheid, het afwijkende wrijvingsgedrag en de aanzienlijk andere thermische uitzetting van PETG kan een PETG-prototype pas- en functietests doorstaan waar een nylon productieonderdeel zou falen. Als het prototype een opstapje is naar spuitgieten, biedt PA6 een betrouwbaarder beeld van het gedrag in de productie. Als het prototype puur bedoeld is voor vormbeoordeling, demonstratie aan klanten of kortstondig gebruik, zijn de snelheid en eenvoud van PETG vaak zakelijk gezien de betere keuze. De hamvraag is niet welk materiaal “beter” is, maar welk materiaal de waarheid weergeeft over het productieonderdeel waar het team daadwerkelijk naartoe werkt.
Vergelijking van oppervlakteafwerking en nabewerking
PETG levert over het algemeen direct uit de printer een gladdere oppervlakteafwerking op, omdat de lagere printtemperatuur en betere vloei-eigenschappen zichtbare laaglijnen verminderen. PA6-onderdelen moeten vaak worden geschuurd, met stoom gladgemaakt of gecoat om een vergelijkbare oppervlaktekwaliteit te bereiken, wat per onderdeel 15-30 minuten nabewerking kost. Voor cosmetische prototypes geeft het voordeel van de oppervlakteafwerking de doorslag in het voordeel van PETG. Voor functionele onderdelen waarbij de oppervlakteafwerking ondergeschikt is aan de mechanische prestaties, is de extra bewerkingstijd van PA6 een aanvaardbare afweging. Het team moet, voordat het materiaal wordt gekozen, beslissen of het prototype voornamelijk op uiterlijk of op functie zal worden beoordeeld.
Veelgestelde vragen
Is PA6 sterker dan PETG?
PA6 is over het algemeen de betere technische keuze voor robuustere functionele onderdelen, terwijl PETG meestal wordt gekozen vanwege het eenvoudigere printproces en de snellere doorlooptijd bij het maken van prototypes.
Is PETG makkelijker te printen dan PA6?
Ja. PETG is doorgaans gemakkelijker op te slaan, te drogen en consistent te printen dan PA6.
Wanneer moet ik PA6 gebruiken in plaats van PETG?
Gebruik PA6 wanneer het onderdeel hogere mechanische prestaties, slijtvastheid of een betere afstemming op een toekomstig productiedelen van nylon vereist.
Wanneer is PETG voldoende?
PETG is vaak voldoende voor pasvormcontroles, prototypes van behuizingen en niet-kritische geprinte onderdelen waarbij printsnelheid en stabiliteit het belangrijkst zijn.
Wat moet ik opsturen om een advies te krijgen over PA6 versus PETG?
Geef het model, het beoogde gebruik, de bedrijfstemperatuur, de belasting en of het onderdeel een demoprototype of een functioneel validatie-exemplaar is, door.
Stuur het onderdeelbestand mee als je hulp nodig hebt bij het bepalen of PA6 of PETG het materiaal met het laagste risico is voor een prototype.

