2-componenten-spuitgieten wordt toegepast wanneer voor één onderdeel twee materialen, twee kleuren of twee functionele oppervlakken nodig zijn die in een gecontroleerde volgorde worden vervaardigd. Met dit proces kunnen sterke, strakke assemblages worden vervaardigd, maar alleen als de materiaalcombinatie, het matrijsontwerp en de verlijmingsstrategie correct zijn gekozen.
Als er voor het project ook een bredere beslissing over de leverancier moet worden genomen, vergelijk dit dan met spuitgieten met metalen inzetstukken, productie van kunststof behuizingen, en spuitgieten voor de auto-industrie voordat het proces wordt vergrendeld.
Bij productieprogramma’s draait de afweging meestal om de vraag of tweetrapsgieten de extra complexiteit van de matrijzen waard is in vergelijking met insert-gieten, overmolding of montage achteraf. Nylon Plastic kan het onderdeel beoordelen en helpen bepalen welke aanpak gerechtvaardigd is.
In één oogopslag
| Vraag | Wat moet je doornemen? | Waarom het belangrijk is |
|---|---|---|
| Combinatie van materialen | Chemische compatibiliteit en hechtsterkte | Niet elk harspaar hecht betrouwbaar |
| Geometrie van de onderdelen | Retentie bij de eerste injectie en doorstroming bij de tweede injectie | De geometrie is bepalend voor zowel de hechting als het esthetische resultaat |
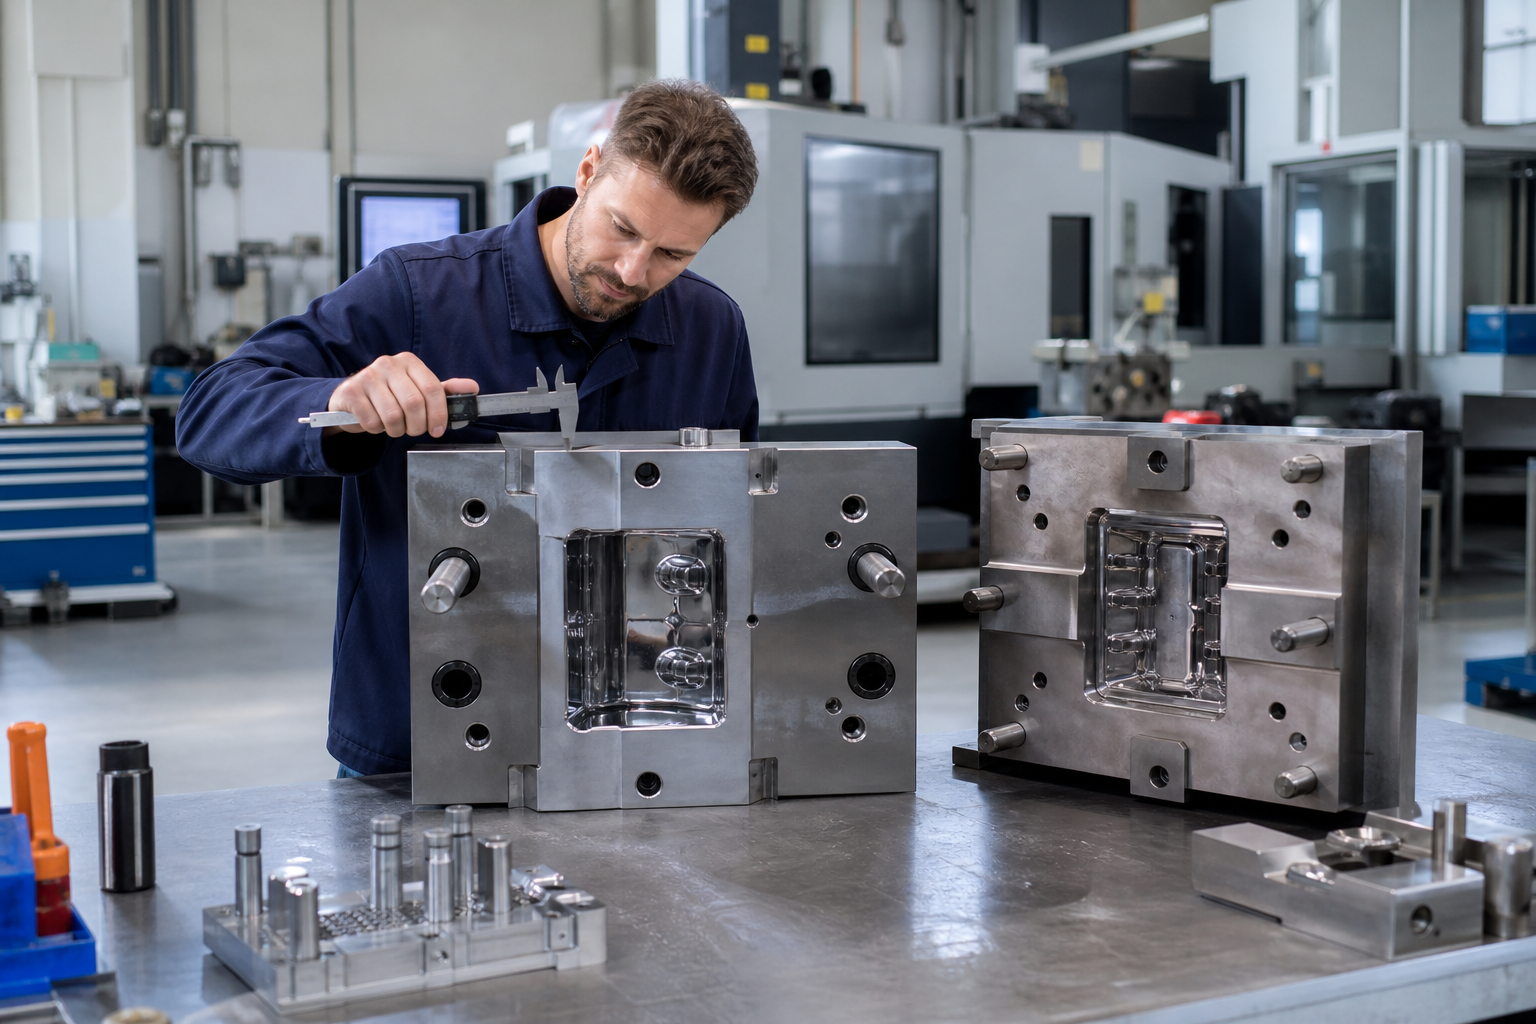
| Ontwerp van gereedschap | Roterende plaat, kern-terug- of overdrachtslogica | De machine en het gereedschap moeten aansluiten bij de werkstukstrategie |
| Volumedoelstelling | Omvang van het programma en herhalingsuitzendingen | Gereedschap voor twee-shot-productie moet de hogere kosten rechtvaardigen |
| Alternatieve route | Vergelijking tussen omspuiten en assemblage | Soms is een eenvoudiger proces al voldoende |
Wanneer tweekomponenten-spuitgieten de juiste keuze is
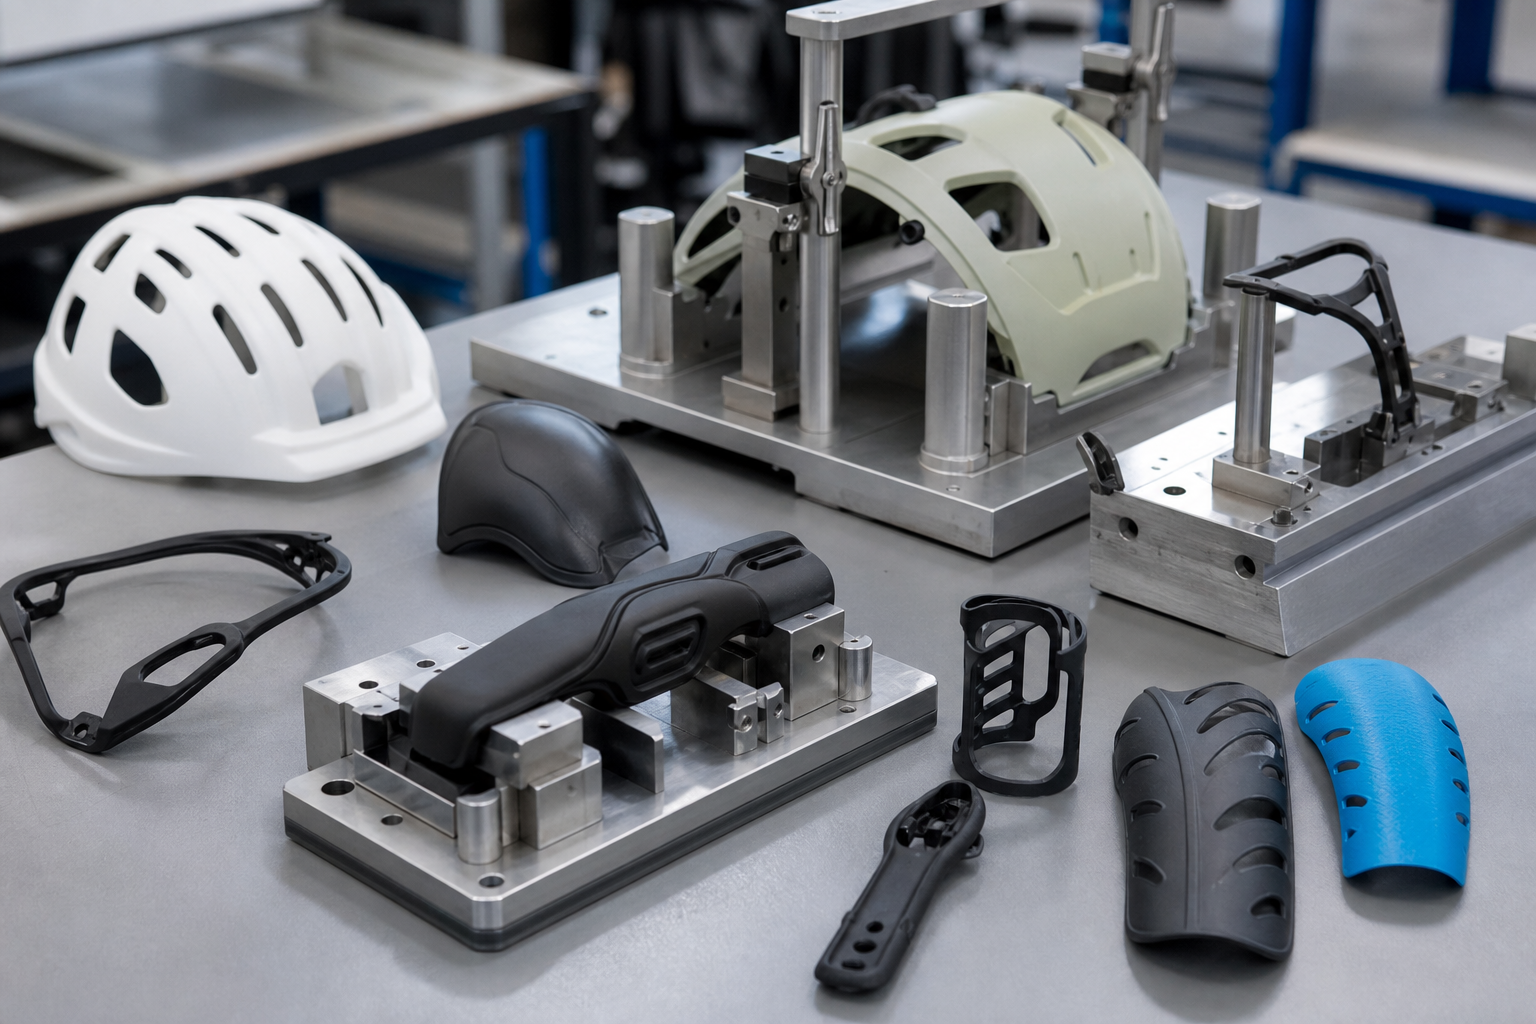
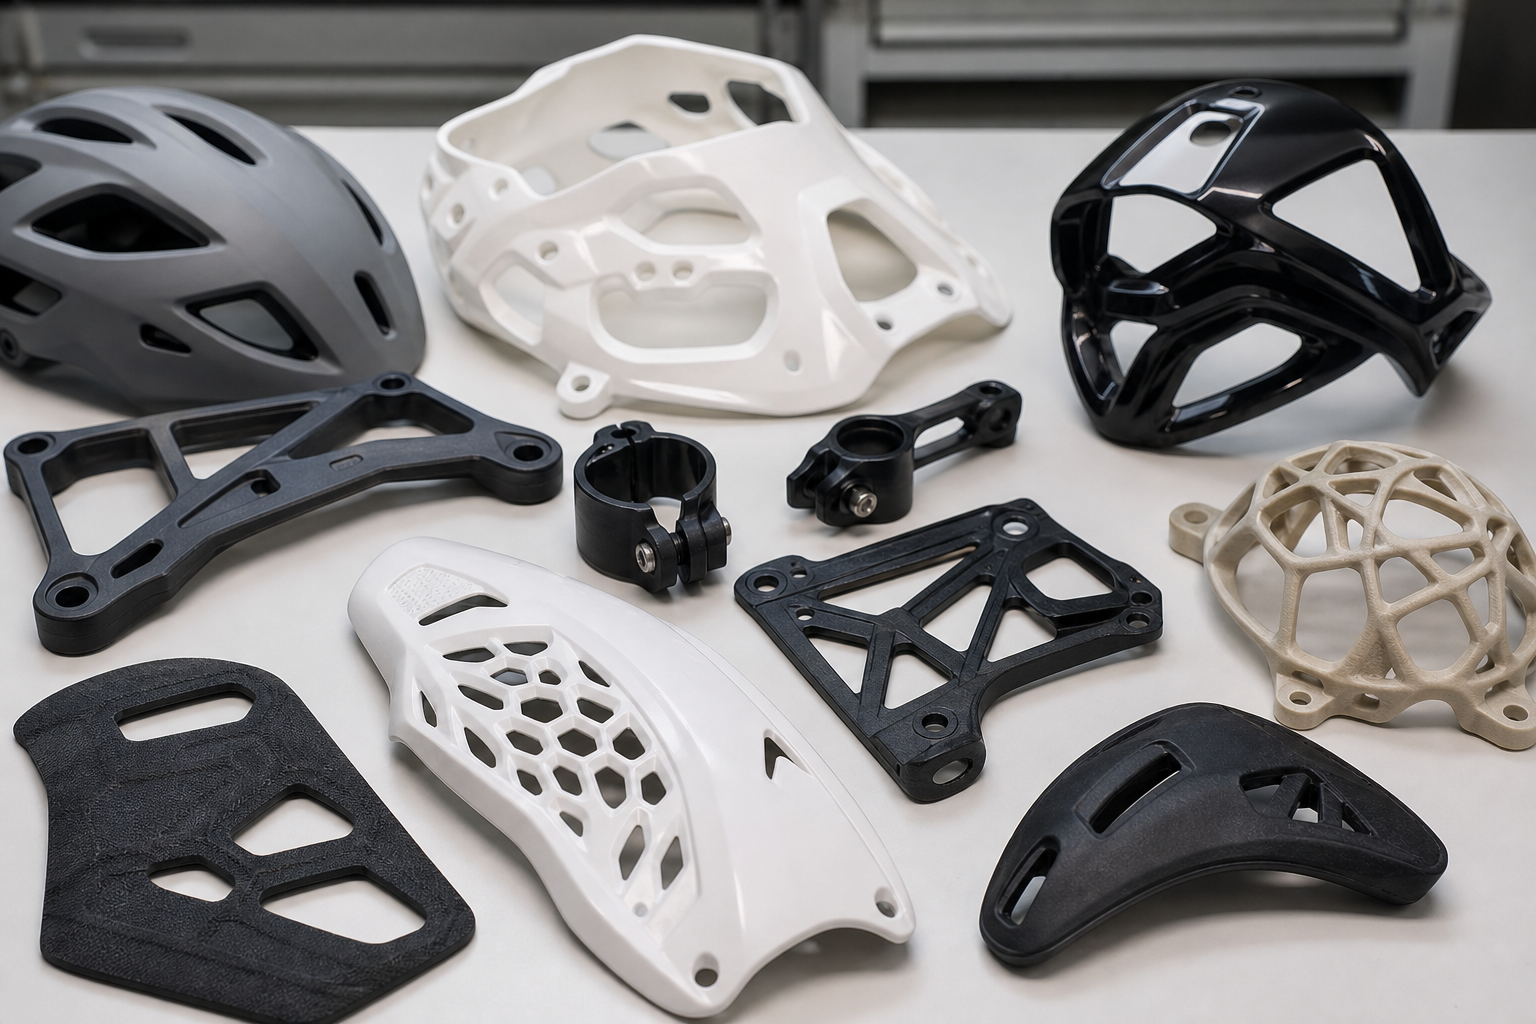
Tweekomponenten-spuitgieten is het meest geschikt wanneer het onderdeel een stabiele hechting, een nauwkeurige uitlijning en een hoge herhaalbaarheid tussen twee materialen vereist. Voorbeelden hiervan zijn soft-touch-handgrepen, afgedichte behuizingen, meerkleurige bedieningselementen en onderdelen die bestaan uit één stevige basis en één functionele buitenlaag.
Als het tweede materiaal uitsluitend decoratief is of als de productievolumes nog onzeker zijn, kan montage achteraf of een eenvoudigere overmolding een veiliger commerciële keuze zijn.
Regels voor het combineren van materialen die kopers moeten controleren
- Controleer of de obligaties daadwerkelijk compatibel zijn: Ga er niet zomaar vanuit dat twee soorten kunststof aan elkaar hechten, alleen omdat ze in een product naast elkaar kunnen zitten.
- Verschil in krimp controleren: Een verkeerde samentrekking kan het hechtingsgebied vervormen.
- Controleer de overlapping van de thermische vensters: het eerste schot moet het tweede schotproces doorstaan.
- Ontwerp waar nodig mechanische vergrendelingen: Een chemische binding alleen is niet altijd voldoende.
- Verduidelijk de verwachtingen ten aanzien van de cosmetische ingreep: De plaatsing van de verbindingslijnen en de poorten moet in een vroeg stadium worden gecontroleerd.
Veelvoorkomende problemen bij het spuitgieten met twee spuitgangen en oplossingen
| Probleem | Waarom dit gebeurt | Oplossing |
|---|---|---|
| Gebrekkige hechtkracht | Verkeerde materiaalcombinatie of verontreinigd grensvlak | Controleer nogmaals de compatibiliteit van de hars en het ontwerp van het raakvlak |
| Vervorming van onderdelen | Ongelijkmatige krimp tussen materialen | Pas de geometrie, de schietvolgorde of de keuze van de hars aan |
| Zichtbare cosmetische vloeiliijn | De keuze van het stromingspad of de poort voor de tweede injectie is onvoldoende | De locatie van de poort herzien en de strategie voor de cosmetische zijkant aanpassen |
| De gereedschapskosten zijn te hoog | Proces dat vóór de beoordeling van de businesscase is geselecteerd | Vergelijk 2-shot, overmolding en assemblage vóór de vrijgave van de matrijs |
2-componenten-spuitgieten versus overmolding versus assemblage
Tweetrapsgieten is de meest geïntegreerde optie, maar dat betekent niet automatisch dat het ook de beste keuze is. Overmolding kan volstaan wanneer het eerste onderdeel afzonderlijk kan worden gegoten. Assemblage achteraf kan goedkoper zijn wanneer de verbinding niet cruciaal is of wanneer de productievolumes lager liggen.
Gerelateerde lezen
- TPE-spuitgieten en overmolding
- Metaal-inleggiettechniek voor kunststofonderdelen
- Op maat gegoten kunststofonderdelen
- Kostenoverzicht voor spuitgieten
- Ontwerp van spuitgietmatrijzen met kern en holte
Veelgestelde vragen
Wat is 2-componenten-spuitgieten?
Het is een spuitgietproces waarbij in twee opeenvolgende spuitgangen één onderdeel wordt vervaardigd uit twee materialen of in twee kleuren.
Is 2-componenten-spuitgieten hetzelfde als overmolding?
Niet helemaal. Bij tweefasig spuitgieten worden beide spuitgietfasen in één matrijsproces geïntegreerd, terwijl bij overmolding gebruik kan worden gemaakt van een afzonderlijk vervaardigd eerste onderdeel.
Wanneer moet ik 2-componenten-spuitgieten gebruiken?
Gebruik deze methode wanneer de herhaalbaarheid, uitlijning en productieschaal van de verbinding de extra complexiteit van de gereedschappen rechtvaardigen.
Wat is het grootste technische risico?
Het grootste risico is een onjuiste materiaalcombinatie of een onjuist ontwerp van het raakvlak, wat leidt tot een zwakke hechting of vervorming van het onderdeel.
Wat moet ik opsturen voor een beoordeling van een 2-shot-gietproces?
Stuur het onderdeelmodel, de beoogde materialen, het jaarlijkse productievolume, de esthetische eisen en de zones waar de hechting van cruciaal belang is.
Vraag een beoordeling van het ‘two-shot’-gietproces aan
Voor een onderdeel dat uit twee kleuren of twee materialen bestaat, dient u zowel de materiaalsoorten, de assemblage van het onderdeel, de eisen met betrekking tot de raakvlakken en het uiterlijk, als de hoeveelheid per fase door te geven. Nylon Plastic kan twee-componenten-spuitgieten, overmolding van overgebrachte onderdelen en assemblage met elkaar vergelijken voordat er een keuze wordt gemaakt voor de matrijzen.
Wat moet je in je verzoek vermelden?
- Lever CAD-bestanden, tekeningen, kwaliteitsniveaus voor de eerste en tweede druk, kleurreferenties en eventuele toegestane alternatieven aan.
- Geef de geometrie van de verbinding/vergrendeling aan, evenals de afsluit- en spelinggrenzen, afdichtings- of soft-touch-gebieden en kritieke pasvormen bij de montage.
- Leg, indien van toepassing, de volgende zaken vast: afpeltests, trektests, afschuiftests, afdichtingstests of verouderingstests, de voorbereiding van de monsters, de uiterlijke kwaliteitsnormen en de vereiste documentatie.
- Geef het jaarlijkse/totale volume, ontwerpwijzigingen, de bestemming en de verpakkingsbehoeften aan.
Nylon Plastic helpt afnemers om verschillende productiemethoden met twee materialen te vergelijken voordat ze een beslissing nemen over een complexe matrijs. Dat is vaak de snelste manier om onnodige matrijskosten en defecten aan de hechting in een laat stadium te voorkomen.
Vraag in de offerte om vermelding van het overeengekomen gietproces, de matrijsopbouw, het aantal holtes, de omvang van de proef- en monsterproductie, de levering van onderdelen, de afwerking, de keuring en de verpakking. Controleer wie de eigenaar van de matrijs is en of er afzonderlijk afspraken zijn gemaakt over de hechting of de milieuvalidatie. Het gebruik van twee polymeren in één onderdeel garandeert op zichzelf nog geen hechting of afdichtingsprestaties.

