Polyamide-spuitgieten Dit houdt meestal in dat de juiste nylonvariant moet worden gekozen voordat met de matrijsbewerking wordt begonnen. Inkopers vergelijken vaak PA6, PA66 en PA12, maar de uiteindelijke keuze hangt af van de blootstelling aan vocht, de stijfheid, de hitte, het tolerantierisico en de wijze waarop het onderdeel na het spuitgieten wordt gecontroleerd.
Vergelijk de volgende opties om snel een shortlist samen te stellen: Tabel met chemische compatibiliteit van nylon met de belangrijkste chemische bestendigheid van nylon raadpleeg de handleiding voordat je het cijfer vastlegt.
Bij op maat gegoten onderdelen is de beste kwaliteit zelden degene met de meest indrukwekkende technische specificaties op papier. Nylon Plastic kan de toepassing beoordelen en een kwaliteit aanbevelen die zich in de praktijk, zowel tijdens de montage als in de gebruiksomgeving, goed zal bewijzen.
In één oogopslag
| Kwaliteitsklasse | Belangrijkste sterkte | Belangrijkste afweging | Typische toepassing |
|---|---|---|---|
| PA6 | Goede taaiheid en verwerkbaarheid | Grotere gevoeligheid voor vocht | Algemene technische onderdelen en behuizingen |
| PA66 | Hoger warmte- en stijfheidsprofiel | Hogere vormtemperatuur en een smaller procesvenster | Structurele vormdelen en onderdelen onder de motorkap |
| PA12 | Lagere vochtopname en betere maatvastheid | Hogere materiaalkosten | Precisieonderdelen, connectoren en vochtgevoelige assemblages |
Hoe kies je de juiste polyamidekwaliteit?
PA6 is vaak het meest praktische uitgangspunt wanneer zowel de kosten als de taaiheid van belang zijn. PA66 wordt aantrekkelijker wanneer het onderdeel aan hogere bedrijfstemperaturen wordt blootgesteld of meer stijfheid vereist. PA12 wordt doorgaans gekozen wanneer maatvastheid, een lagere wateropname of een nauwkeurigere montagepassing belangrijker zijn dan de laagste kunststofkosten.
Gevulde kwaliteiten beïnvloeden de keuze opnieuw. Met glas gevulde polyamiden verhogen de stijfheid en verminderen kruip, maar vergroten ook het risico op kromtrekken, slijtage van de matrijzen en gevoeligheid voor de vezelrichting.
Gebruik de Gids voor de keuze van nylonmaterialen voor spuitgieten om de kwaliteit te vergelijken met de belasting, temperatuur en vochtigheidsomstandigheden van het onderdeel.
Controles op materiaalkeuze vóór de gereedschapsbouw
- Bepaal de gebruiksstatus: De afmetingen van gedroogde, behandelde of in het veld blootgestelde exemplaren kunnen verschillen.
- Breng het daadwerkelijke laadtraject in kaart: De sterktewaarden zijn alleen van belang als het onderdeel op die manier wordt belast.
- Controleer de blootstelling aan vocht: Vochtigheid kan de pasvorm, de stijfheid en de langetermijnkruip beïnvloeden.
- Controleer het temperatuurbereik van de spuitgietmachine: PA66 vereist een nauwkeurigere temperatuurregeling dan PA6.
- Bepaal of gevuld nylon nodig is: Voeg geen glas toe alleen omdat het onderdeel een dragende functie lijkt te hebben.
Bekijk de Toepassingsgebied van nylon-spuitgietdiensten bij het specificeren van gereedschap, droogprocessen, monsters en goedkeuring van afmetingen.
Veelvoorkomende problemen bij het spuitgieten van polyamide en oplossingen daarvoor
| Probleem | Waarom dit gebeurt | Praktische oplossing |
|---|---|---|
| Veranderingen in de pasvorm na het gieten | Vochtbehandeling verandert de afmetingen van nylon | Bepaal in een vroeg stadium de inspectietermijnen en de afmetingen op basis van de gebruiksstatus |
| Vervormd spuitgietdeel | Wandonevenwicht of anisotropie in de opgevulde laag | Controleer de overgangen tussen wanden, de plaatsing van de poort en de indeling van het koelsysteem |
| Onverwachte broosheid | Verkeerde dikte of te veel glasbelasting | Controleer nogmaals de vereisten voor de botsing en het klikmechanisme |
| Intensief onderhoud van de matrijs | Met schuurmiddel gevuld nylon veroorzaakt slijtage aan kleppen en holtes | Gebruik geschikt gereedschapsstaal en slijtplaten voor versterkte staalsoorten |
PA6 versus PA66 versus PA12 voor kopers
Als voor het onderdeel een kostenefficiënte technische nylonsoort nodig is, is PA6 meestal de eerste keuze. Als er een hogere thermische stabiliteit vereist is, is PA66 de veiligere keuze. Als de toepassing gevoelig is voor vochtgerelateerde maatveranderingen, is PA12 vaak de betere keuze, zelfs als de grondstofkosten hoger liggen.
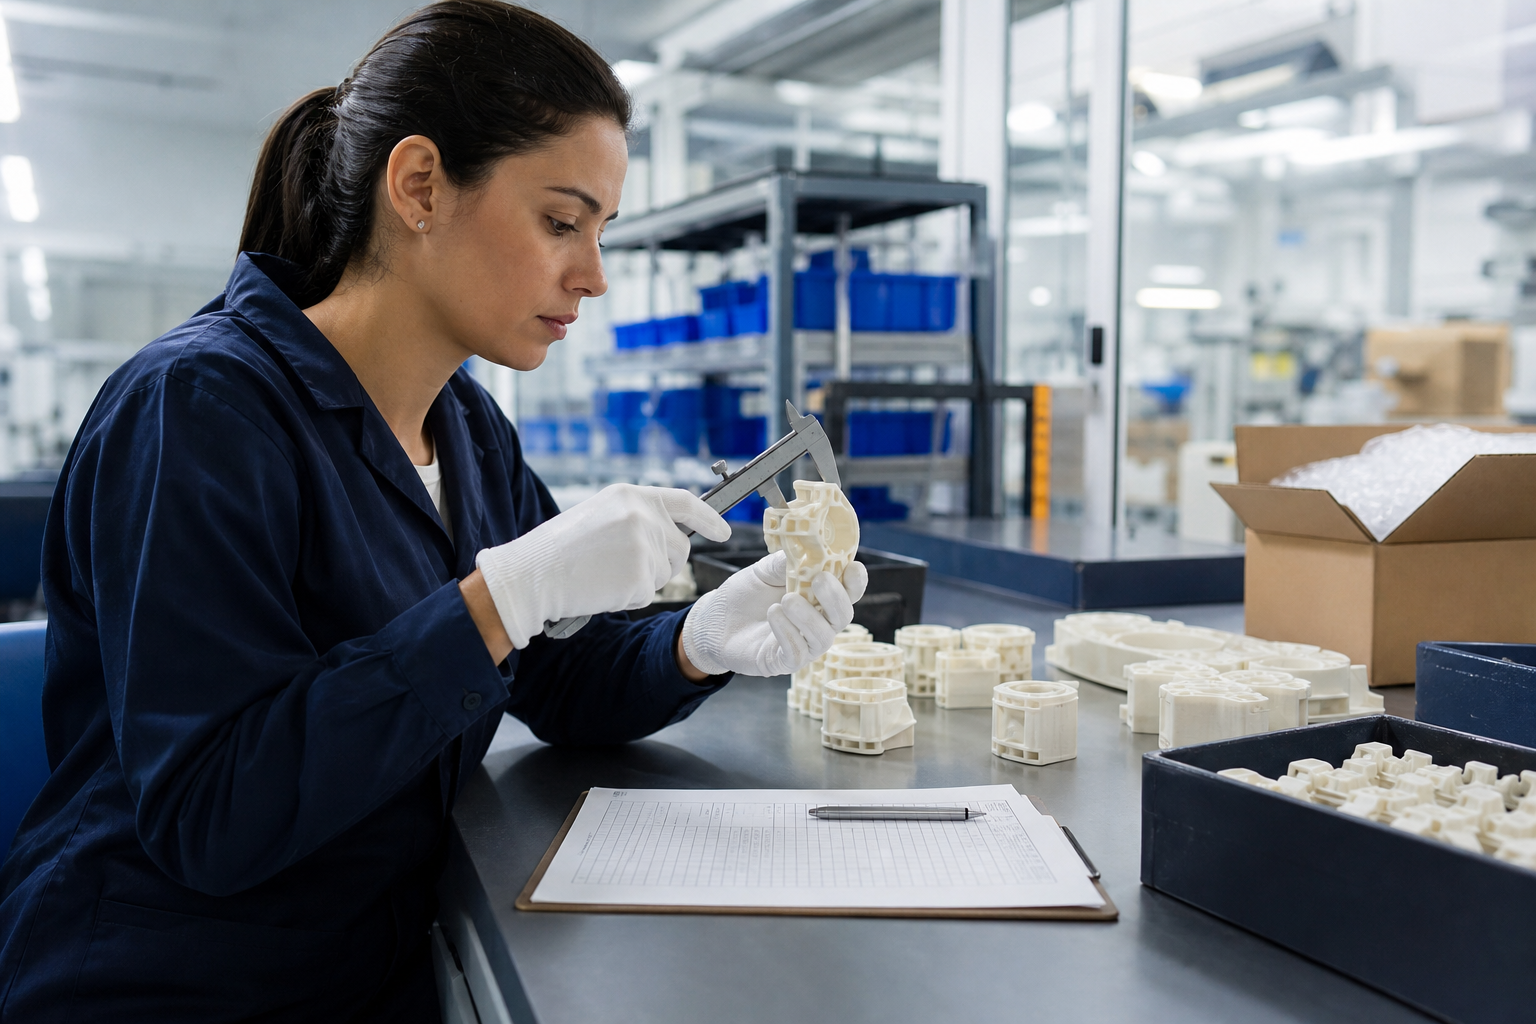
Niet-gevulde PA, GF20 en CF30 in gegoten onderdelen
Begin met ongevulde PA wanneer weerstand, vermoeidheid, slijtage en oppervlaktekwaliteit de doorslag geven bij de keuze. Gebruik GF20 wanneer een matige stijfheid en krimpbeheersing vereist zijn. Gebruik CF30 alleen wanneer specifieke eisen op het gebied van stijfheid, gewicht, directionele CTE of een gekwalificeerde elektrische doelwaarde de kosten en het procesrisico rechtvaardigen.
Vergelijken opties voor gemodificeerd nylon afhankelijk van de exacte kwaliteit en het beoogde gietproces.
Veelgestelde vragen
Wat houdt het spuitgieten van polyamide in?
Dit houdt in dat er een materiaal uit de nylonfamilie, zoals PA6, PA66, PA11 of PA12, wordt spuitgegoten met een voor het onderdeel geselecteerde, ongevulde of gemodificeerde samenstelling.
Wanneer moet PA-GF20 worden gebruikt voor een spuitgietonderdeel?
Overweeg GF20 wanneer ongevulde PA niet voldoet aan de doelstellingen voor doorbuiging, kruip of krimp, maar een hogere wapening niet nodig is.
Waarom moet de vochttoestand worden bepaald?
De afmetingen en mechanische eigenschappen van nylon veranderen onder invloed van vocht. In de tekening en het controleplan moeten de inspectie- en gebruiksvoorwaarden worden aangegeven.
Wat moet er in een offerteaanvraag voor polyamide-spuitgietwerk staan?
Vermeld de tekening, de exacte of geldende kwaliteitsklasse, het jaarlijkse volume, de gebruiksvoorwaarden, de kritische afmetingen, het uiterlijk, de inzetstukken, de goedkeuringen, het voorbeeldplan en de kwaliteitsdocumentatie.
Vraag een beoordeling van polyamide-spuitgietwerk aan
Voor een spuitgegoten onderdeel van PA6, PA66 of PA12 kunt u de tekening en de voorwaarden voor de materiaalkeuze opsturen. Nylon Plastic kan dan samen met u de materiaalkwaliteit, de versterking, het matrijsontwerp, het droogproces, de bemonstering en de goedkeuring van de afmetingen beoordelen.
Wat moet er worden opgenomen en overeengekomen voordat er een offerte wordt opgesteld?
Nylon Plastic houdt zich sinds 2005 bezig met zowel materiaalaanpassing als de productie van afgewerkte kunststofonderdelen. Hierdoor kunnen afnemers de keuze van de hars afstemmen op de selectie van de kwaliteit, het ontwerp van de matrijs, het droogproces, het nemen van monsters en de controle van de afmetingen, in plaats van een kwaliteit goed te keuren op basis van de naam van de productfamilie of één waarde uit een technisch gegevensblad.
- Geef de CAD-gegevens en de herziening van de tekeningen op, evenals de exacte of geldende kwaliteitsklasse, toegestane alternatieven, de initiële en jaarlijkse hoeveelheid, de bestemming en de beoogde levertermijn.
- Geef de laadrichting, temperatuur, vochtigheid, blootstelling aan chemische stoffen, kritieke pasvormen, uiterlijke kwaliteitszones, ingietkanalen, lasnaden en inzetstukken aan.
- Leg vast wat wordt verstaan onder metingen van droge of behandelde monsters, de goedkeuringsmethode voor monsters, de vereiste TDS- en batch-COA-gegevens, de traceerbaarheid en de documentatie inzake de vrijgave van partijen.
Bij de beoordeling kunnen de ongevulde PA, PA-GF20 en PA-CF30 met elkaar worden vergeleken, of kan een maatwerkformule worden overwogen wanneer een standaardkwaliteit niet aan de eisen voldoet. Leg de kunststof, de matrijzen, de monsters, de conditionering en de keuring vast als afzonderlijke offerteposten voordat de matrijs wordt vrijgegeven.