Elektrische ontladingsbewerking (EDM) omvat een reeks contactloze processen waarbij elektrisch geleidende materialen worden weggeëtst door middel van gecontroleerde elektrische vonken. Hoewel alle EDM-varianten het basisprincipe van vonkerosie gemeen hebben, is elk type ontworpen voor specifieke toepassingen, geometrieën en productie-eisen. Inzicht in de verschillen tussen draad-EDM, zink-EDM (ook wel ram-EDM of die-sinking-EDM genoemd) en boor-EDM is essentieel voor het kiezen van het optimale proces.
Draadvonkverspaning: nauwkeurig profiel snijden
Belangrijkste mogelijkheden:
- Snijdt zonder moeite door geharde materialen met een dikte tot 16 inches
- Leidt tot scherpe binnenhoeken en smalle sleuven die met roterende gereedschappen onmogelijk te realiseren zijn
- Zorgt in één bewerking voor een oppervlakteafwerking van 16-32 Ra; nog fijner bij afwerkingsbewerkingen
- Zorgt voor een nauwkeurigheid van ±0,0001 inch op precisiemachines
- Ondersteunt 4-assig frezen voor taps toelopende profielen en complexe geregelde oppervlakken
Belangrijkste toepassingen: Stempelmatrijzen, extrusiematrijzen, progressieve matrijzen, tandwielprofielen, onderdelen voor medische apparatuur en alle toepassingen waarbij doorlopende sneden met nauwe toleranties in geharde materialen vereist zijn.
Zink-vonkverspaning: 3D-bewerking van holtes
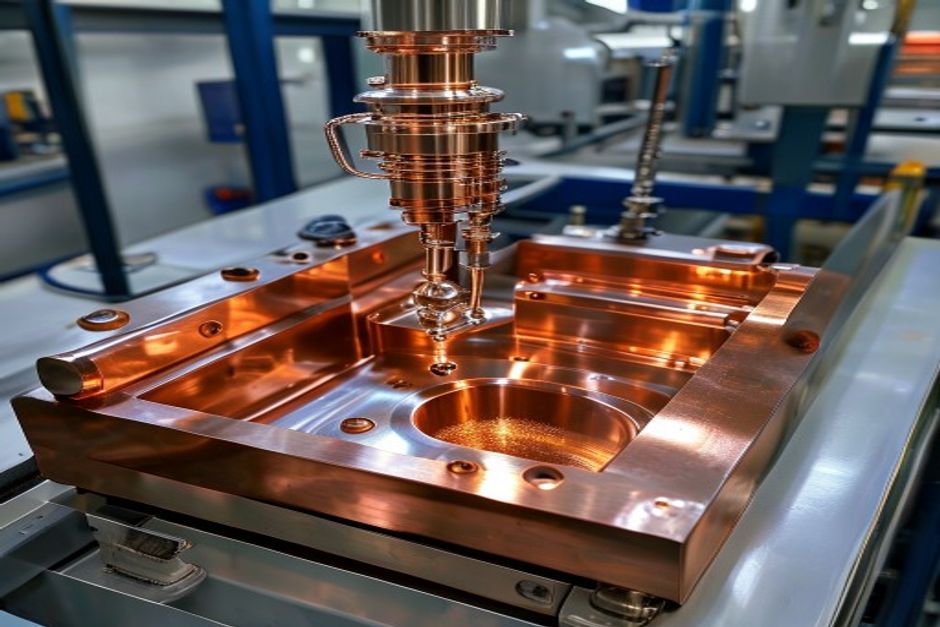
Bij zink-vonkverspaning (ook wel Ram-vonkverspaning of die-sinking-vonkverspaning genoemd) wordt gebruikgemaakt van een op maat gevormde elektrode — doorgaans vervaardigd uit grafiet of koper — die in het werkstuk zakt en zo een holte uitholt die de vorm van de elektrode weerspiegelt. In tegenstelling tot draadvonken, waarmee alleen doorlopende sneden worden gemaakt, kan met zinkvonken blinde holtes, complexe 3D-oppervlakken en ingewikkelde interne structuren worden gecreëerd.
Belangrijkste mogelijkheden:
- Maakt blinde holtes met complexe geometrieën en scherpe binnenhoeken
- Elektrodeverslijting wordt gecompenseerd door middel van strategieën met meerdere elektroden of een baanbeweging
- Oppervlakteafwerkingen van 32 Ra (voorbewerking) tot 4 Ra (fijnafwerking) met afwerkingsgangen
- Elektrodematerialen: grafiet (meest gangbaar, goede slijtvastheid), koper (fijne details), koper-wolfraam (hoge slijtvastheid, duur)
- Een cirkelvormige of planetaire beweging van de elektrode zorgt voor een betere spoeling en een betere oppervlakteafwerking
Belangrijkste toepassingen: Spuitgietmatrijzen, spuitgietvormen, smeedmatrijzen, extrusiegereedschap en complexe 3D-vormen in geharde materialen die niet op conventionele wijze kunnen worden gefreesd.
EDM-boortechniek: het maken van kleine en diepe gaten
Gatboor-EDM (ook wel Fast Hole EDM of Hole Popper EDM genoemd) is gespecialiseerd in het maken van gaten met een kleine diameter en een hoge aspectverhouding. Een roterende buisvormige elektrode — doorgaans van messing of koper, met een diameter van 0,012 tot 0,250 inch — dringt in het werkstuk terwijl diëlektrische vloeistof door het midden van de elektrode wordt gepompt om snijafval uit de snijzone weg te spoelen.
Belangrijkste mogelijkheden:
- Maakt gaten met een diameter van slechts 0,004 inch
- Bereikt bij sommige materialen een diepte-diameterverhouding van meer dan 100:1
- Boor door geharde materialen die conventionele boorkoppen zouden vernielen
- Maakt gaten onder elke hoek — verticaal, horizontaal of schuin
- Dringt door gebogen of onregelmatige inbrengvlakken heen zonder dat de boor gaat slingeren
- Cyclustijden variëren van seconden tot minuten, afhankelijk van de diepte en de diameter
Belangrijkste toepassingen: Koelgaten in turbinebladen, met draadvonken bewerkte schroefdraadgaten (startgaten), brandstofinjectoren, medische canules en alle toepassingen waarbij kleine, diepe gaten in harde of moeilijk te bewerken materialen nodig zijn.
Gids voor het kiezen van het juiste EDM-type
| Vereiste | Aanbevolen EDM-type |
|---|---|
| Doorsnijden van het profiel, 2D-vormen | Draadvonkverspaning |
| Blinde holtes, 3D-vormen | Zink-vonkverspaning |
| Kleine/diepe gaten (0,004–0,250 inch) | Gatboren met vonkverspaning |
| Scherpe binnenhoeken (zonder afronding) | Draadvonkverspaning |
| Gehard materiaal (60+ HRC) | Alle soorten EDM (alle soorten) |
| Holte van een spuitgietmatrijs | Vervuugverwerking + CNC-frezen |
Beperkingen van EDM
FAQ
Wanneer is welke vorm van EDM-bewerking de juiste keuze: draadvonken, zinkvonken of boorvonken?
Soorten EDM-bewerkingen: draad-EDM versus zink-EDM versus boor-EDM. EDM is de juiste keuze wanneer het onderdeel een hoge bewerkingsnauwkeurigheid, gecontroleerde oppervlakken, herhaalbare kenmerken en een materiaal vereist dat betrouwbaar kan worden verspaand.
Wat moet je weten voordat je een keuze maakt uit de verschillende soorten EDM-bewerkingen: draadvonken, zinkvonken of boorvonken?
Bevestig de tekeningversie, materiaalsoort, toleranties, hoeveelheid, kritieke afmetingen, oppervlakteafwerking en inspectievereisten voordat de productie start.
Wat zijn doorgaans de kostenbepalende factoren bij de verschillende soorten EDM-bewerkingen: draadvonken, zinkvonken en boorvonken?
De kosten worden meestal bepaald door materiaal, insteltijd, machinetijd, tolerantiemoeilijkheden, opspannen, toegang tot gereedschap, afwerking, inspectie en orderaantal.
Hoe kan het kwaliteitsrisico worden beperkt bij de verschillende soorten EDM-bewerkingen: draad-EDM, zink-EDM en boor-EDM?
Het kwaliteitsrisico wordt verminderd door kritieke kenmerken duidelijk te markeren, onnodige krappe toleranties te vermijden, de maakbaarheid in een vroeg stadium te bevestigen en inspectiegegevens te gebruiken voor belangrijke afmetingen.