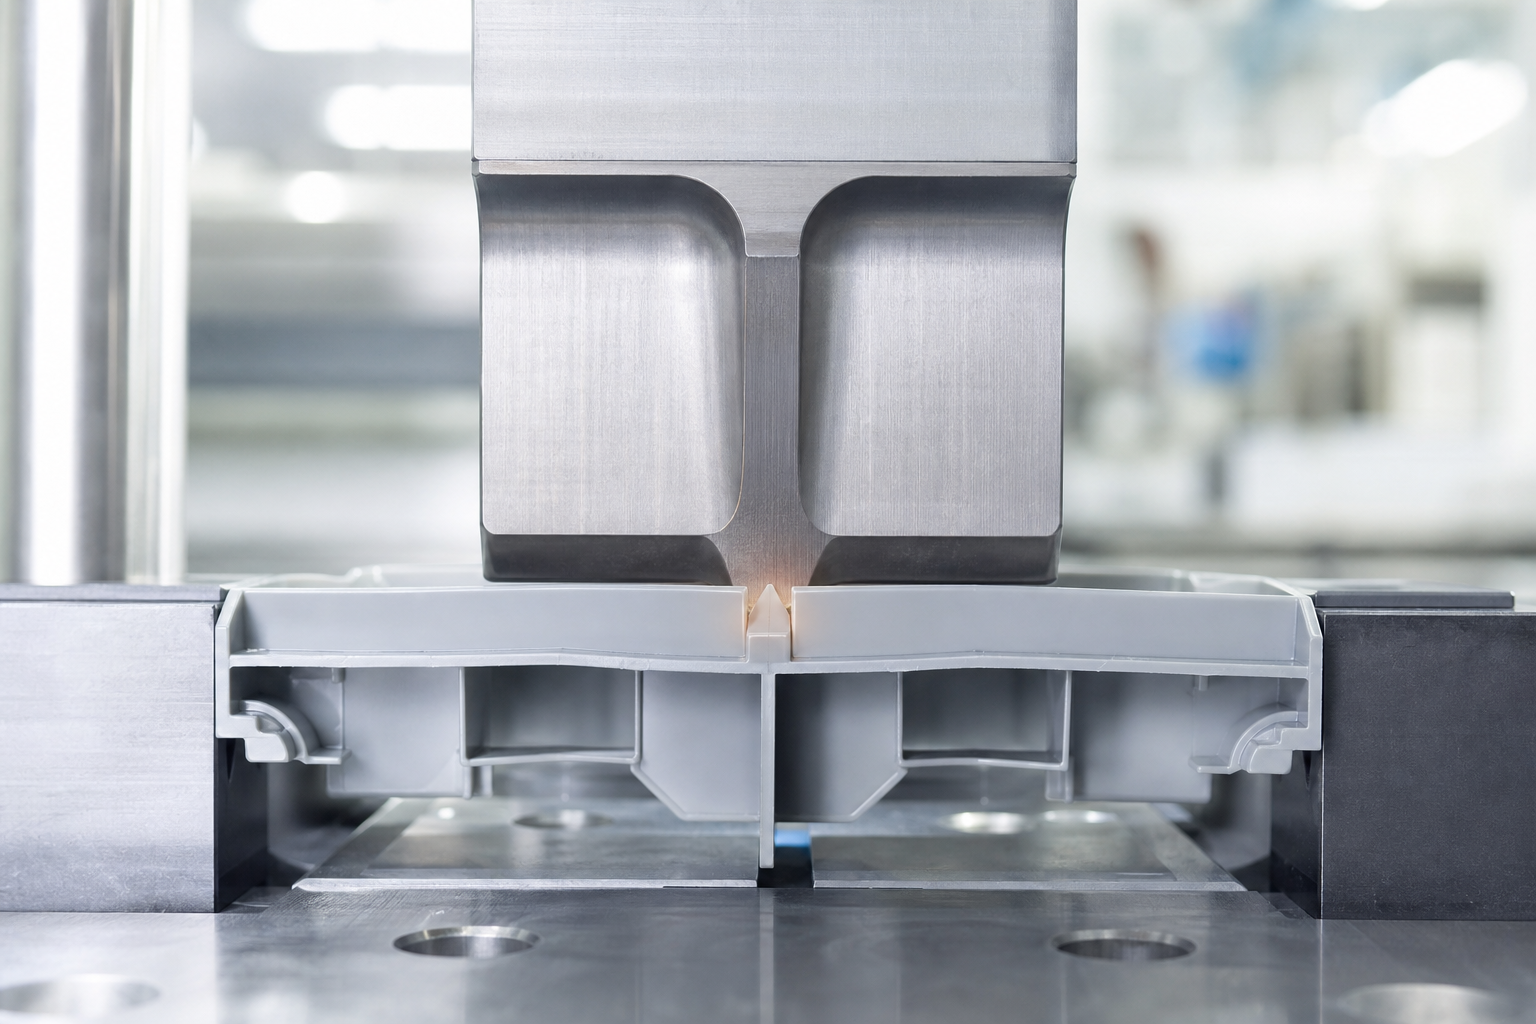
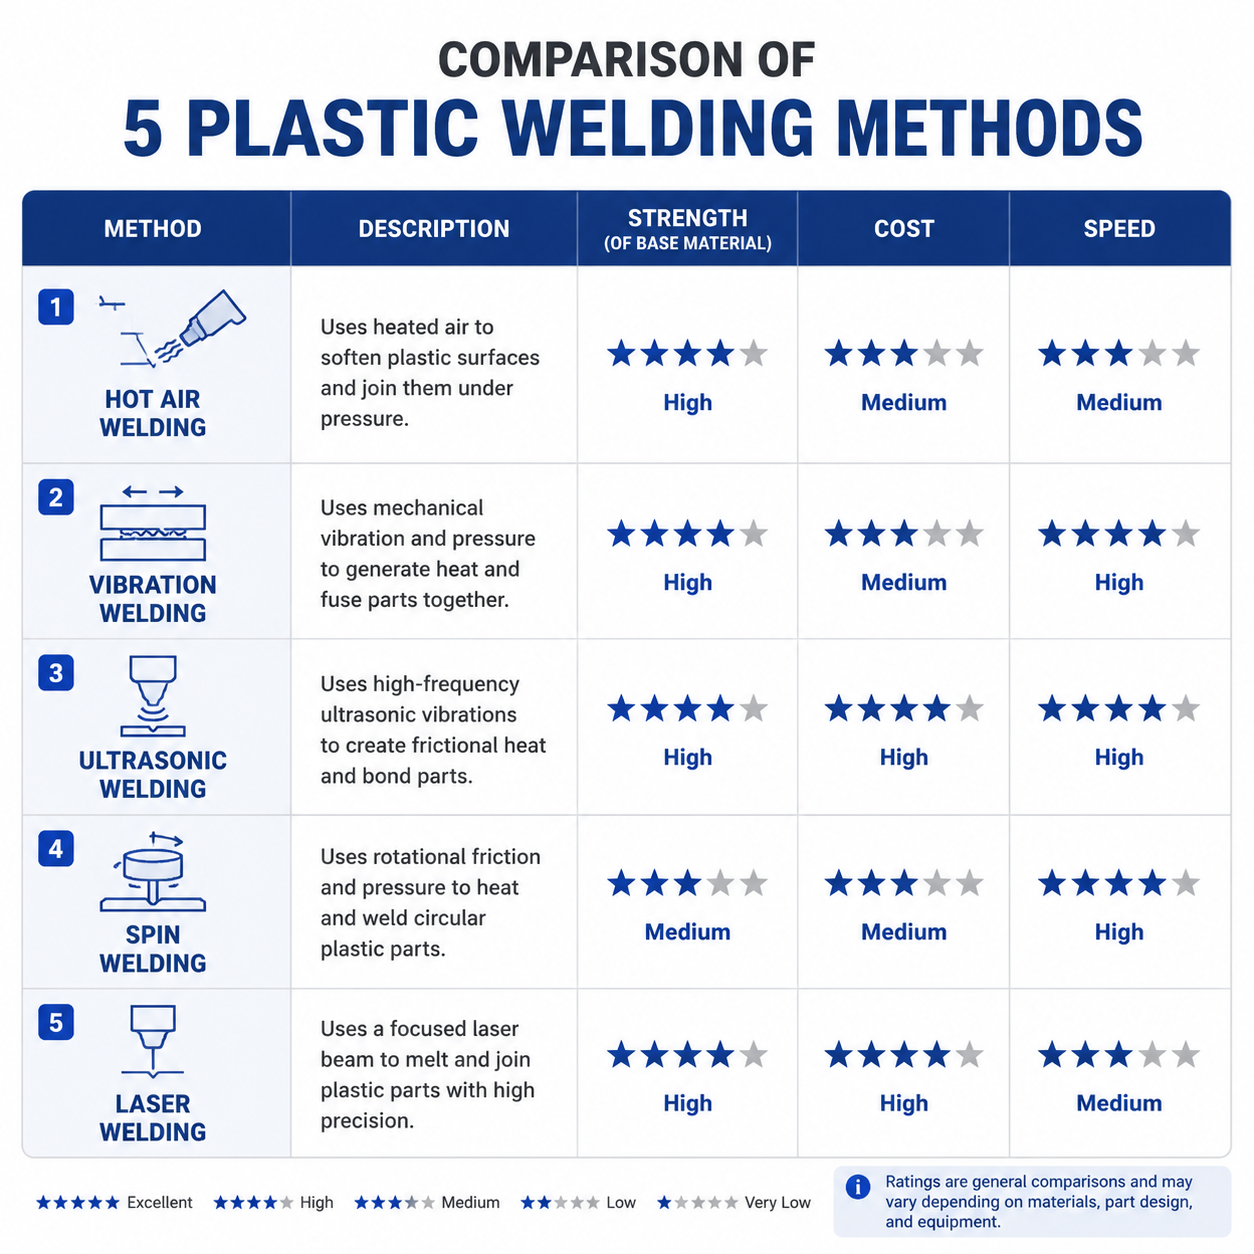
Bij spuitgieten worden afzonderlijke onderdelen geproduceerd, maar voor veel producten is assemblage na het spuitgieten nodig om een afgewerkt onderdeel te verkrijgen. Kunststoflassen biedt een permanente, nette verbindingsmethode die de kosten en complexiteit van mechanische bevestigingsmiddelen vermijdt en tegelijkertijd de chemische risico’s en wachttijden van lijmen elimineert. In tegenstelling tot klikverbindingen of schroeven zorgt lassen voor een monolithische verbinding met een sterkte die die van het basismateriaal benadert. In dit artikel worden vijf belangrijke kunststoflasmethoden vergeleken die in productieomgevingen worden gebruikt: ultrasoonlassen, warmplaatlassen, trillingslassen, laserlassen en spinlassen. Inzicht in de afwegingen tussen deze technieken is essentieel voor het kiezen van het juiste proces voor de geometrie, het materiaal, het volume en het budget van uw onderdeel.
Ultrasoonlassen
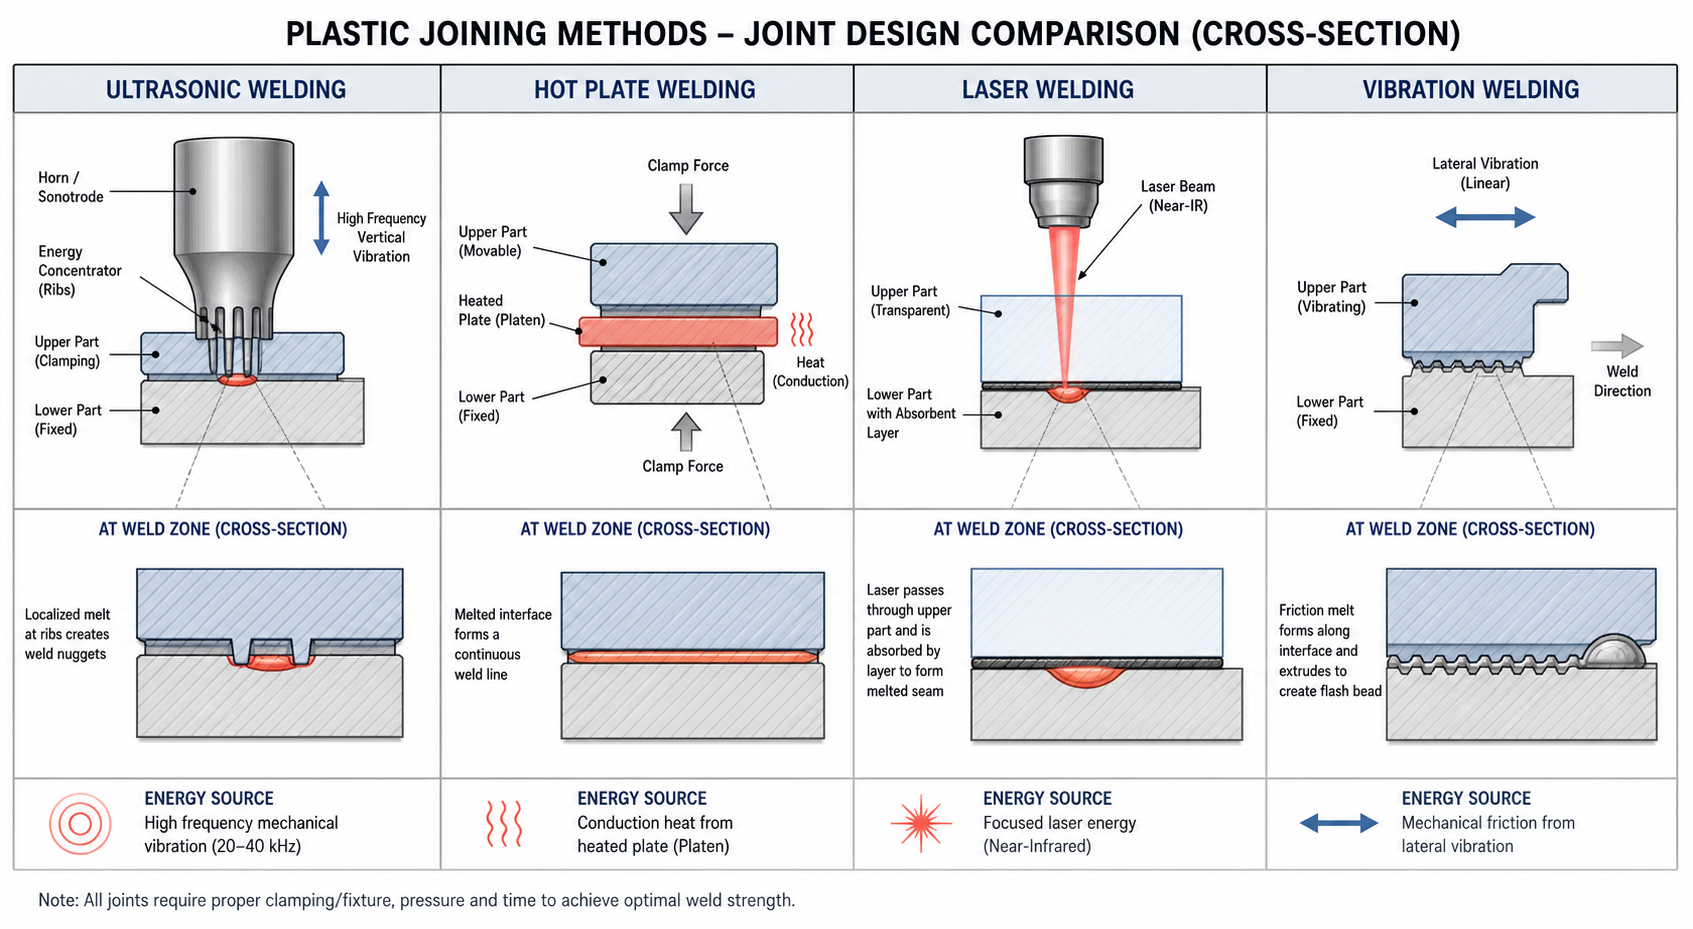
Bij ultrasoon lassen worden hoogfrequente mechanische trillingen (20 kHz, 30 kHz of 40 kHz) gebruikt om wrijvingswarmte te genereren op het verbindingsvlak. Een metalen hoorn (sonotrode) drukt tegen één onderdeel en geeft de trillingen door aan de kunststof, waardoor plaatselijke smelting ontstaat op de plek waar de energie wordt gericht. De typische cyclustijden variëren van 0,5 tot 1,5 seconde, waardoor dit de snelste lasmethode is die er bestaat. De kosten van de apparatuur variëren van ,000 tot ,000, afhankelijk van het vermogen (500 W tot 3000 W), de frequentie en de besturingsfuncties.
Harde thermoplasten zoals ABS, PC, PS, PMMA, PA (nylon), POM en SAN laten zich goed ultrasoon lassen. Amorf materiaal zorgt voor sterkere verbindingen dan semikristallijn materiaal. Het ontwerp van de energiedirector is cruciaal: een V-vormige richel (doorgaans 60-90 graden, 0,3-0,5 mm hoog) concentreert de trillingsenergie op het verbindingsvlak. Tot de verbindingsconfiguraties behoren schuifverbindingen voor hermetische afdichtingen en stootverbindingen voor eenvoudigere geometrieën.
Lassen met een verwarmingsplaat
Bij het lassen met een verwarmde plaat worden beide oppervlakken van de onderdelen in contact gebracht met een verwarmde plaat totdat ze smelten; vervolgens wordt de plaat verwijderd en worden de onderdelen tegen elkaar gedrukt om ze te versmelten. De nauwkeurigheid van de temperatuur is van cruciaal belang: de temperatuur van de verwarmde plaat varieert doorgaans van 200 tot 400 graden Celsius, afhankelijk van het materiaal. De cyclustijden zijn langer, doorgaans 10 tot 30 seconden per las, inclusief de opwarm- en afkoelfasen. De kosten van de apparatuur variëren van ,000 tot ,000, afhankelijk van de grootte en de regelprecisie.
Deze methode is bij uitstek geschikt voor grote onderdelen en assemblages waarbij andere methoden geen gelijkmatige energieverdeling kunnen garanderen. Ze is toepasbaar op vrijwel alle thermoplasten, waaronder met glasvezel versterkt nylon (PA66 GF30), polypropyleen en polyethyleen. De belangrijkste nadelen zijn de langere cyclustijd en het risico dat materiaal aan het oppervlak van de verwarmingsplaat blijft kleven. Antikleefcoatings (PTFE) verminderen dit probleem.
Trillingslassen
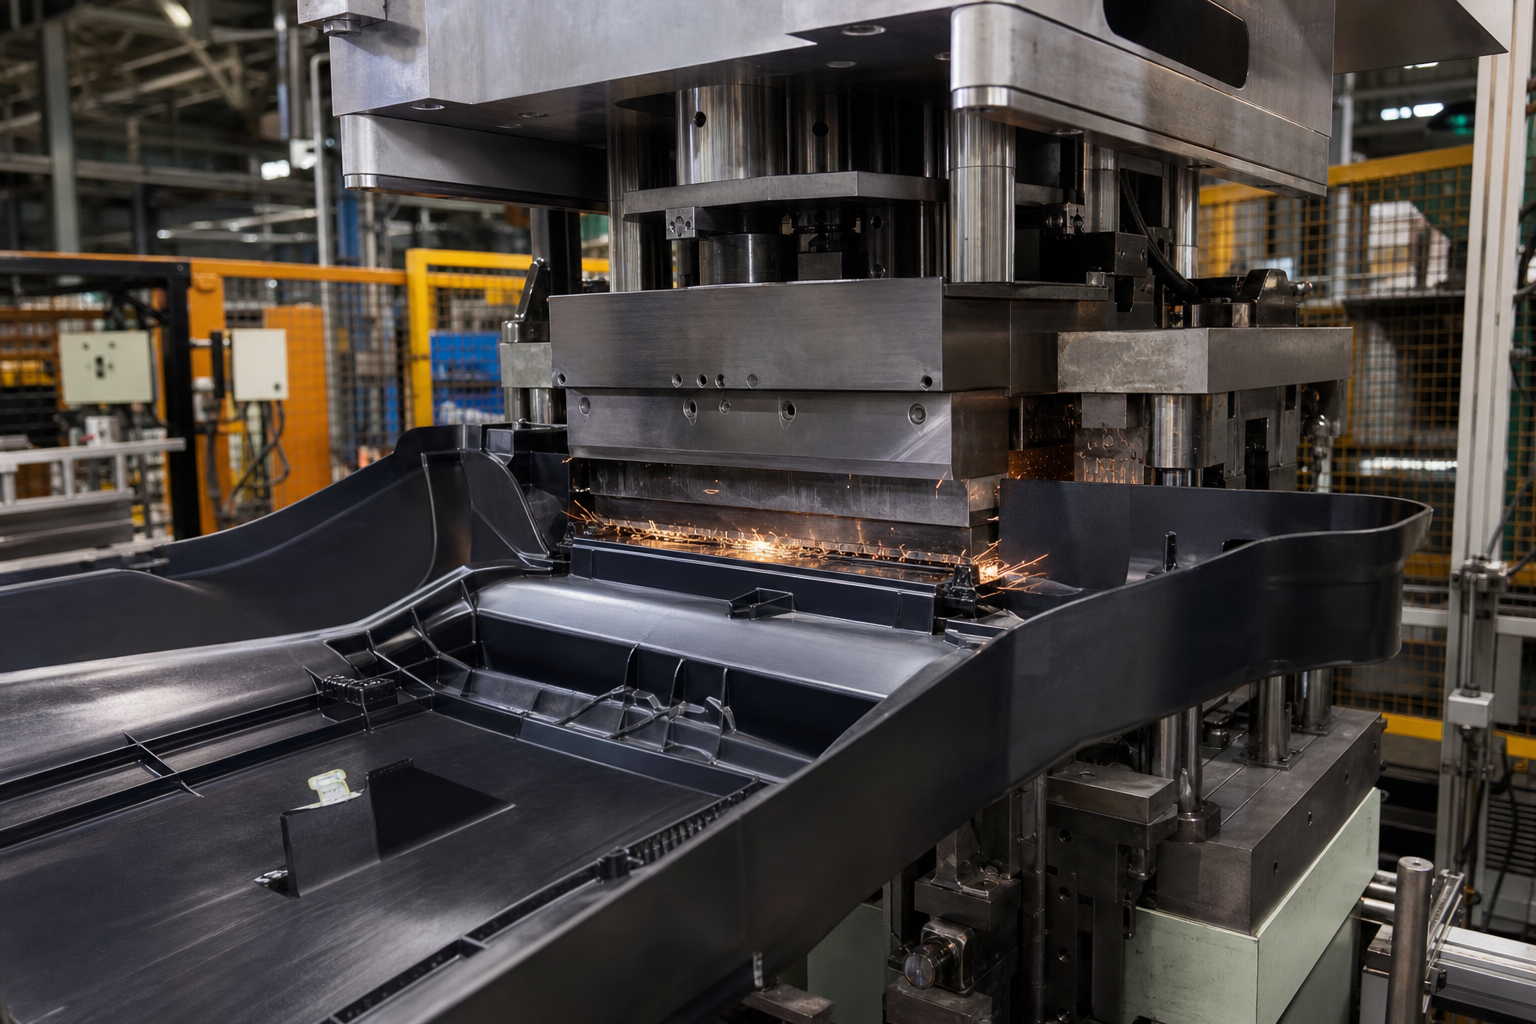
Trillingslassen (ook wel wrijvingslassen genoemd) wekt warmte op door een lineaire of orbitale beweging van het ene onderdeel tegen het andere, bij frequenties van 120-240 Hz en met amplitudes van 0,7 tot 4,0 mm. Bij lineair trillingslassen vindt een heen-en-weerbeweging plaats langs één as, terwijl bij orbitaal lassen een cirkelvormige beweging wordt gemaakt voor een betere energieverdeling bij onregelmatige vormen. De cyclustijden variëren van 2 tot 10 seconden en de kosten van de apparatuur variëren van ,000 tot ,000.
Deze methode is ideaal voor grote, onregelmatig gevormde onderdelen die niet met ultrasoon lassen kunnen worden verwerkt. Het ontwerp van de verbinding vereist een vlak contactvlak met een opvangbak om het gesmolten materiaal op te vangen. Trillingslassen is geschikt voor de meeste thermoplasten, waaronder PA66, PP, PE, POM, ABS en PC. Semi-kristallijne materialen profiteren van de aanhoudende wrijvingswarmte, waardoor de kristallijne structuur grondig smelt. Met een goed ontwerp van de verbinding kunnen hermetische afdichtingen worden gerealiseerd.
Laserlassen
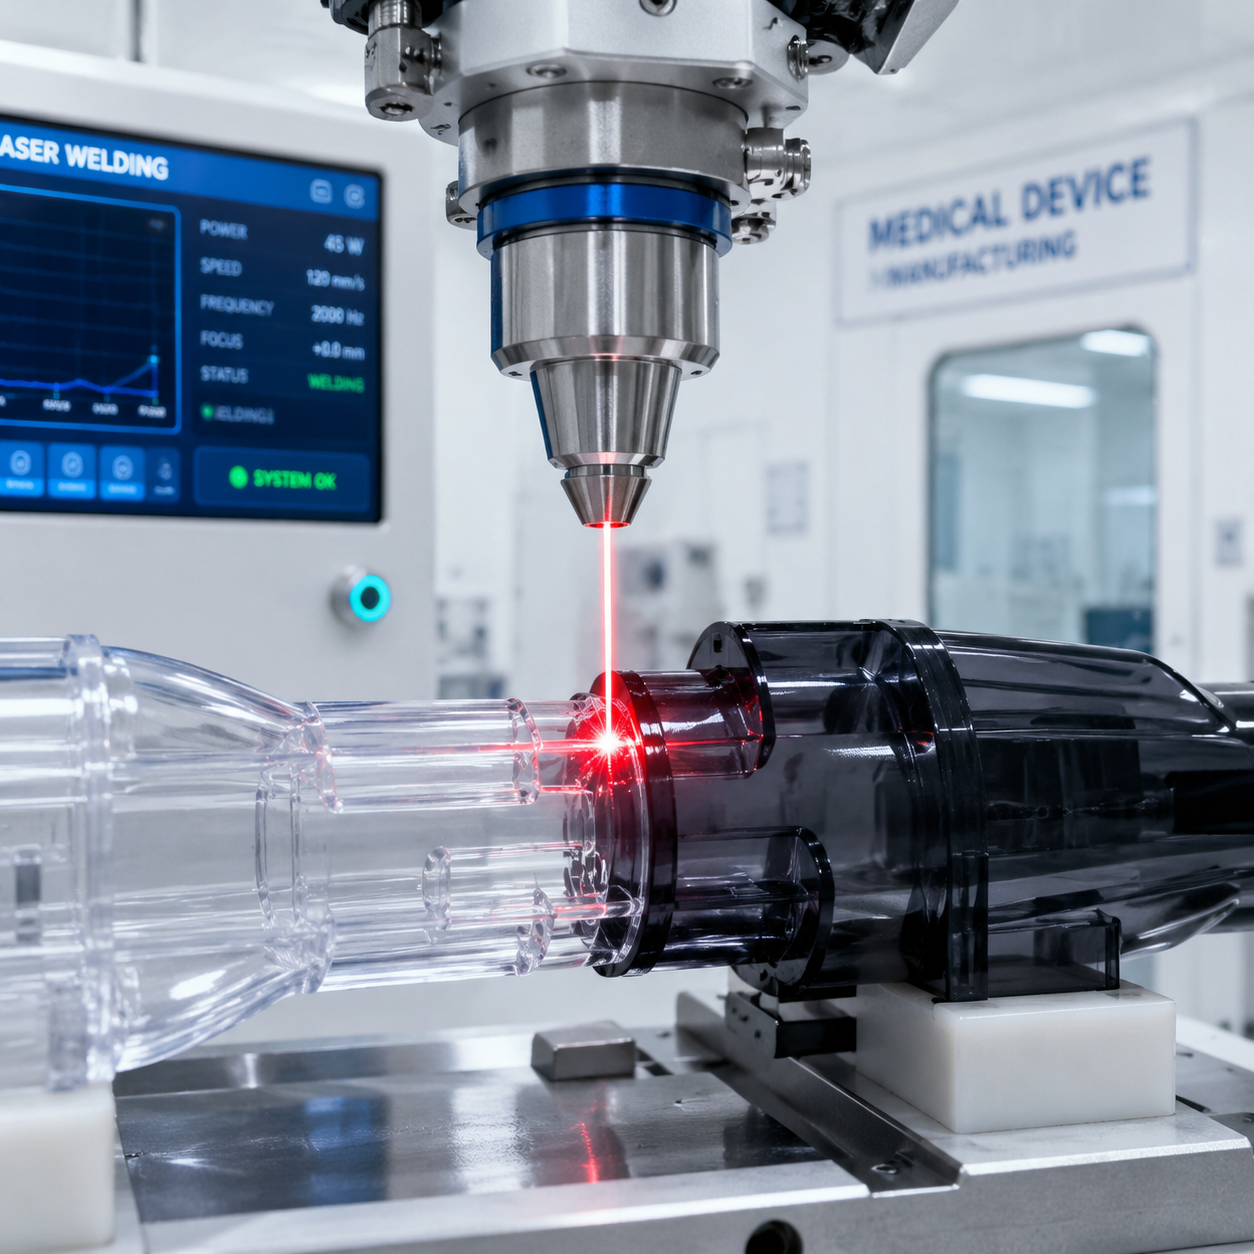
Bij laserlassen wordt gebruikgemaakt van het doorlichtingsprincipe: een laserstraal gaat door een voor de laser transparante bovenlaag en wordt geabsorbeerd door een voor de laser absorberende onderlaag, waardoor het grensvlak smelt. Typische bronnen zijn diodelasers (800-1000 nm) of vezellasers. Het bovenste deel moet doorzichtig zijn voor de lasergolflengte (naturel of lichtgekleurd), terwijl het onderste deel doorgaans donker of zwart is, of een absorberend additief bevat. De lassnelheden kunnen oplopen tot 10-20 m/min voor doorlopende lasnaden.
Laserlassen biedt de hoogste precisie van alle methoden, met lasbreedtes van slechts 0,1-0,5 mm. Er ontstaan geen deeltjes, vonken of trillingen, waardoor deze methode geschikt is voor toepassingen in cleanrooms en voor gevoelige elektronica. De kosten voor de apparatuur zijn hoog en variëren van ,000 tot ,000. Deze methode is het meest geschikt voor kleine tot middelgrote onderdelen waarbij het uiterlijk en de precisie van belang zijn, zoals medische apparatuur, sensoren en auto-elektronica.
Draailassen
Spinlassen is de eenvoudigste lasmethode en is uitsluitend geschikt voor ronde of cilindrische onderdelen. Eén onderdeel wordt onder gecontroleerde druk tegen een stilstaand onderdeel gedraaid totdat de wrijvingswarmte het raakvlak doet smelten; vervolgens wordt de rotatie gestopt en wordt de druk tijdens het afkoelen gehandhaafd. De kosten voor de apparatuur variëren van ,000 tot ,000, en de cyclustijden bedragen 1 tot 3 seconden. De techniek werkt goed voor onderdelen zoals filterbehuizingen, flessen en ronde koppelingen. De materiaalcompatibiliteit is breed en omvat de meeste thermoplasten, waaronder nylon, PP, PE en POM.
Vergelijking van lasmethoden voor kunststof
| Parameter | Ultrasoon | Verwarmingsplaat | Trilling | Laser | Draaien |
|---|---|---|---|---|---|
| Lassterkte | Goed | Uitstekend | Uitstekend | Uitstekend | Goed |
| Cyclusduur | 0,5-1,5 s | 10–30 s | 2–10 s | 0,5–5 s | 1-3 s |
| Kosten van apparatuur | - | - | - | - | - |
| Maximale afmetingen van onderdelen | 200 mm | 1000+ mm | 1000+ mm | 300 mm | 200 mm diameter. |
| Beperkingen met betrekking tot het materiaal | Alleen stijf | Minimaal | Minimaal | Doorzichtige bovenkant | Alleen circulaire |
| Visuele kwaliteit | Goed | Matig | Matig | Uitstekend | Goed |
| Afdichtingsvermogen | Hermetisch mogelijk | Hermetisch | Hermetisch | Hermetisch | Hermetisch |
| Complexiteit van het ontwerp | Directeur Energie | Vlak contactvlak | Vlakke + flitsvanger | Eenvoudig maar strak | Eenvoudige cirkel |
| Geschikt voor automatisering | Uitstekend | Goed | Goed | Uitstekend | Uitstekend |
| Energiekosten | Laag | Medium | Laag | Laag | Laag |
Compatibiliteitstabel voor het lassen van materialen
Niet alle materialen zijn geschikt voor alle lasmethoden. In de onderstaande tabel wordt weergegeven in hoeverre de verschillende lasmethoden geschikt zijn voor veelgebruikte spuitgietmaterialen.
| Materiaal | Ultrasoon | Verwarmingsplaat | Trilling | Laser | Draaien |
|---|---|---|---|---|---|
| PA66 (nylon 66) | Ja | Ja | Ja | Voorwaardelijk | Ja |
| PA6 (Nylon 6) | Ja | Ja | Ja | Voorwaardelijk | Ja |
| POM (acetaal/Delrin) | Ja | Ja | Ja | Voorwaardelijk | Ja |
| PC (polycarbonaat) | Ja | Ja | Ja | Voorwaardelijk | Ja |
| PP (polypropyleen) | Matig | Ja | Ja | Voorwaardelijk | Ja |
| ABS | Uitstekend | Ja | Ja | Voorwaardelijk | Ja |
| PMMA (Acryl) | Goed | Ja | Ja | Voorwaardelijk | Ja |
| PEEK | Matig | Ja | Matig | Nee | Ja |
Voorwaarde voor laserlassen: de bovenste laag moet lasertransparant zijn (naturel of lichtgekleurd) en de onderste laag moet een absorber bevatten (meestal roet of een additief dat nabij-infraroodstraling absorbeert).
Ontwerp van verbindingen voor ultrasoon lassen
De energieregelaar is het belangrijkste ontwerpelement voor de kwaliteit van ultrasoon lassen. Belangrijke parameters zijn onder meer:
- Hoek: 60-90 graden is de standaard. Een hoek van 60 graden zorgt ervoor dat het materiaal sneller smelt, maar vereist een nauwkeurigere regeling. Een hoek van 90 graden zorgt voor een gelijkmatiger smeltstroom.
- Hoogte: 0,3-0,5 mm voor de meeste toepassingen. Voor grotere onderdelen of wanneer een groter smeltvolume nodig is, worden hogere energiedistributeurs (tot 0,8 mm) gebruikt.
- Schuifverbinding: Zorgt voor een perspassing tussen een kleine lip en een bijbehorende uitsparing. Zorgt voor een uitstekende hermetische afdichting en is tolerant ten opzichte van afwijkingen in de onderdelen. Vereist een perspassing van 0,1-0,3 mm per zijde.
- Stotende verbinding: Eenvoudiger ontwerp waarbij de energiedirecteur op één vlak oppervlak is aangebracht. Gemakkelijker te vormen, maar minder tolerant ten opzichte van bramen. Wordt gebruikt voor niet-afgedichte toepassingen.
Veelgestelde vragen
Bekijk onze Vergelijking tussen polypropyleen en nylon voor gedetailleerde informatie over de selectie van woningklassen en woninggegevens.
Welke lasmethode is het sterkst voor nylon?
Bij nylon (PA6 en PA66) leveren trillingslassen en warmplaatlassen de sterkste verbindingen op, waarbij doorgaans 90-100% van de sterkte van het basismateriaal wordt bereikt. De semi-kristallijne structuur van nylon profiteert van de aanhoudende warmtetoevoer die deze methoden bieden, waardoor de kristallijne gebieden volledig smelten en een volledige versmelting plaatsvindt. Ultrasoonlassen van nylon is mogelijk, maar levert slechts 60-80% van de basissterkte op en vereist een zorgvuldige afstemming om kwaliteitsverlies door plaatselijke oververhitting te voorkomen, met name bij met glas gevulde soorten.
Kunnen twee zwarte kunststof onderdelen met behulp van laserlassen aan elkaar worden gelast?
Bij conventioneel laserlassen met doorgang kunnen twee zwarte onderdelen niet worden samengevoegd, omdat beide lagen de laserenergie aan het oppervlak zouden absorberen in plaats van deze door te laten naar het grensvlak. Er bestaan echter gespecialiseerde methoden: bij de ‘clear-weld’-technologie wordt gebruikgemaakt van additieven die nabij-infraroodstraling absorberen en onzichtbaar zijn voor het blote oog, waardoor beide onderdelen er zwart uitzien terwijl één ervan transparant blijft voor de lasergolflengte. Als alternatief kan een doorzichtige tussenlaag tussen twee zwarte onderdelen worden aangebracht. Deze methoden verhogen de materiaalkosten en de complexiteit van het proces.
Wat is de goedkoopste lasmethode voor massaproductie?
Voor productie in grote volumes biedt ultrasoon lassen de laagste kosten per onderdeel dankzij cyclustijden van minder dan een seconde en een bescheiden investering in apparatuur (-). Spinlassen is eveneens goedkoop (- apparatuur), maar is beperkt tot ronde onderdelen, wat de toepasbaarheid ervan beperkt. Wanneer de totale eigendomskosten worden bekeken, inclusief energie, onderhoud en arbeid, komt ultrasoon lassen doorgaans als beste uit de bus voor onderdelen kleiner dan 200 mm. Voor zeer grote onderdelen wordt trillingslassen kosteneffectiever, ondanks de hogere apparatuurkosten, omdat het grotere geometrieën aankan zonder dat er meerdere stations nodig zijn.
Is ultrasoon lassen geschikt voor met glasvezel versterkt nylon?
Ja, maar met belangrijke kanttekeningen. Met glas versterkt nylon (PA66 GF30 of PA6 GF30) kan ultrasoon worden gelast, maar de glasvezels verlagen de lasbaarheid. Het glasgehalte verhoogt de smeltviscositeit en remt de moleculaire diffusie over het lasgrensvlak. Aanbevolen aanpassingen zijn onder meer het gebruik van lagere frequenties (20 kHz in plaats van 40 kHz) voor een diepere energiedringing, het verhogen van de hoogte van de energierichter tot 0,5-0,8 mm en het verlengen van de lastijd of het vergroten van de amplitude met 20-30%. De lassterkte bedraagt doorgaans 50–70% van de sterkte van het basismateriaal, vergeleken met 80% voor ongevulde kwaliteiten. Warmplaat- of trillingslassen zijn de voorkeursalternatieven voor met glas gevuld nylon wanneer maximale sterkte vereist is.

