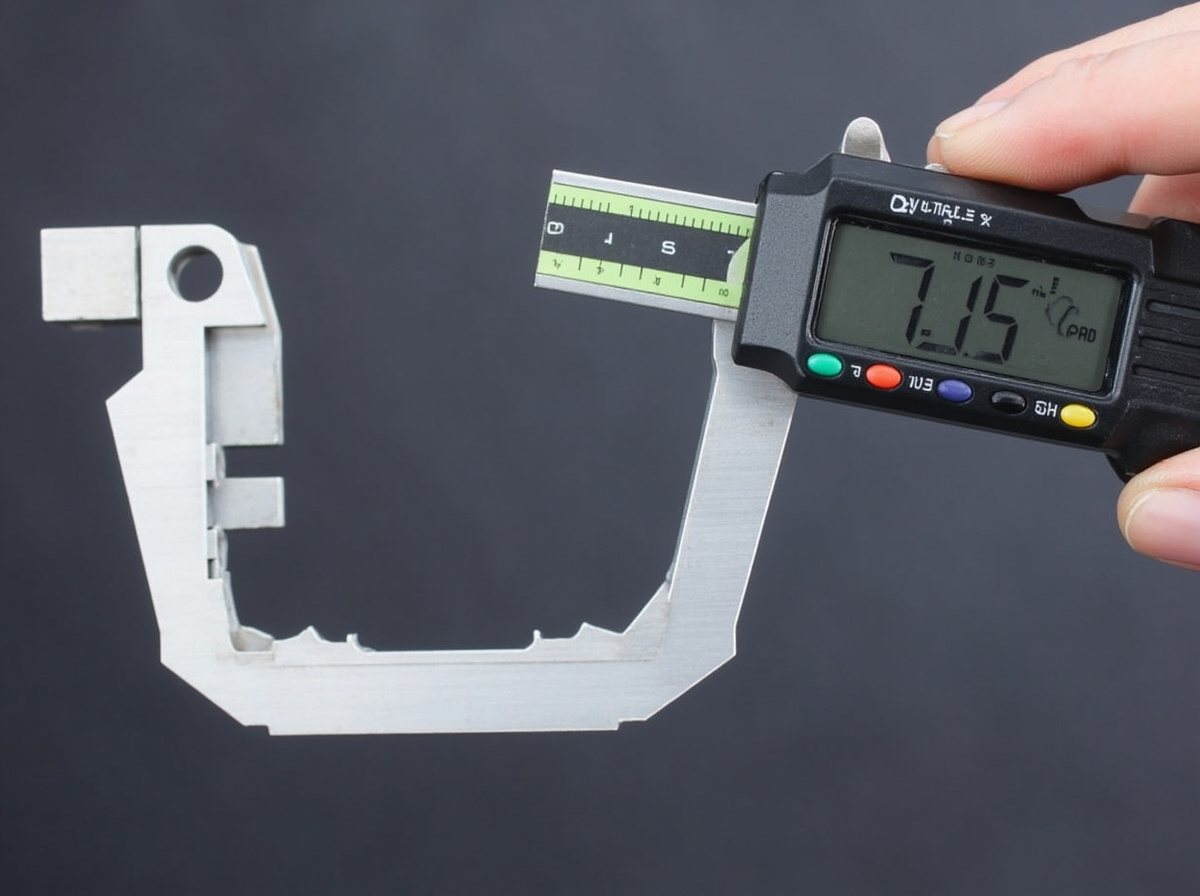
De toleranties bij de bewerking van kunststof worden bepaald door het materiaal, de toestand van het ruwe materiaal, de geometrie, het gereedschapspad, de werkstukopspanning, de temperatuur, de inspectiemethode en de hoeveelheid. Een tolerantie die uit een metaaltekening is overgenomen, kan technisch gezien weliswaar haalbaar zijn voor één onderdeel, maar onbetrouwbaar zijn bij een flexibele behuizing, een dunne wand of een grote plaat. De juiste aanpak is om eerst functionele toleranties vast te stellen en vervolgens referentiepunten, procescontroles en inspectieresultaten te gebruiken om de assemblage te waarborgen.
Deze gids heeft betrekking op CNC-gefreesd POM, nylon, PEEK, PEI, PTFE, UHMW-PE, acryl, PC en andere technische kunststoffen. De gids is bedoeld voor inkopers en ingenieurs die een tekening of offerteaanvraag opstellen, en vormt geen garantie dat één bepaalde tolerantie voor elk materiaal of elke onderdeelafmeting geldt.
Typische tolerantrichtingen per kunststofgroep
| Materiaalfamilie | Algemeen dimensionaal risico | Ontwerpresultaat |
|---|---|---|
| POM / Delrin | Over het algemeen stabiel, maar de dunne wanden en de warmte die bij het snijden vrijkomt, kunnen ervoor zorgen dat het verschuift | Zorg voor een evenwichtige verdeling tussen voor- en nabewerkingsgangen; beperk bramen op boringen en tandwielen |
| Nylon / PA | Door vochtopname en spanningsontlasting veranderen de afmetingen | Geef de toestand van de airconditioning aan en controleer deze na het op druk brengen |
| PEEK / PEI | Restspanning, warmteontwikkeling en de toestand van het materiaal beïnvloeden de pasvorm | Zorg voor een conservatieve materiaalafname, ondersteun dunne elementen en controleer de afmetingen in vrije toestand |
| PTFE / UHMW-PE | Door de lage stijfheid, kruip en thermische uitzetting zijn dunne structuren moeilijk te vervaardigen | Gebruik grotere wanddelen, gecontroleerde klemkracht en realistische speling |
| PC / acryl | Hitte, spanningsscheuren, krassen en optische beschadigingen aan het oppervlak | Gebruik scherp gereedschap, een koelstraatstrategie die is afgestemd op de staalsoort en een plan voor een beschermde afwerking |
Materiaalspecifieke toleranties moeten worden afgestemd met de Gids voor CNC-bewerking van kunststof. Gebruik voor de productiemethoden van PEEK en Delrin de daarvoor bestemde PEEK CNC en Delrin CNC pagina's.
Gebruik referentiepunten en functionele afmetingen
Een systeem met gecontroleerde referentiepunten is waardevoller dan een lange lijst met strakke bilaterale toleranties. Bepaal het oppervlak dat het onderdeel positioneert, het kenmerk dat de oriëntatie bepaalt en de kenmerken die de montage regelen. Pas positie, vlakheid, loodrechtheid, profiel en slingering alleen toe waar de functie dit vereist. Een boring voor een lager, een afdichtvlak en een patroon van bevestigingsgaten kunnen verschillende toleranties vereisen, zelfs als ze dicht bij elkaar liggen.
| Functie | Handige tekencontrole | Inspectievraag |
|---|---|---|
| Bevestigingsgatenpatroon | Werkelijke positie ten opzichte van functionele referentiepunten | Kan het koppelingsdeel worden gemonteerd zonder het patroon te forceren? |
| Lager of asboring | Afmetingen, rondheid, positie en oppervlakteafwerking | Is de speling of interferentie bij bedrijfstemperatuur geldig? |
| Afdichtingsvlak | Vlakheid, profiel en oppervlakteafwerking | Kan de afdichting over het gehele oppervlak de druk handhaven? |
| Dunne afdekwand | Profiel of dikte in vrije toestand | Zal het onderdeel vervormen onder klem- of meetkracht? |
| Tandwiel of slijtvlak | Tand/profiel, concentriciteit en slingering | Zal kruip of slijtage van het materiaal de beoogde beweging beïnvloeden? |
Bewerkingsstrategie voor stabiele afmetingen van kunststof
Bij kunststofonderdelen is het doorgaans raadzaam om het materiaal in fasen te verwijderen. Voer eerst een voorbewerking uit waarbij een gecontroleerde speling wordt aangehouden, laat het onderdeel rusten wanneer het materiaal en de geometrie dat vereisen, en werk vervolgens de kritieke referentiepunten en aansluitende elementen af. Vermijd het vastklemmen van dunne wanden direct tegen een harde bek als de inspectie in vrije toestand plaatsvindt. Zachte bekken, vacuümopspanningen, steunnesten en opofferingslipjes kunnen vervorming verminderen.
- Gebruik scherp, geschikt gereedschap en voer de warmte af door middel van een snijtechniek in plaats van door overmatige druk uit te oefenen.
- Zorg ervoor dat het onderdeel dicht bij dunne wanden, diepe uitsparingen en lange, niet-ondersteunde overspanningen wordt ondersteund.
- Zorg voor een evenwichtige materiaalafname om spanningsontlading en kromtrekken te beperken.
- Gebruik aparte voorbewerkings- en nabewerkingsgereedschappen wanneer de toestand van de randen of de oppervlakteafwerking van cruciaal belang is.
- Zorg ervoor dat koelvloeistof, lucht, reinigingsmiddelen en het droogproces zodanig worden geregeld dat het materiaal vóór de inspectie niet wordt aangetast.
- Ontbraam zonder een functionele rand af te ronden of een afdichtingskenmerk te wijzigen.
Temperatuur, vochtigheid en kromtrekken
Grote kunststof onderdelen kunnen in de loop van de dag van afmeting veranderen naarmate de temperatuur in de werkplaats varieert. Nylon kan uitzetten na bevochtiging; PEEK, PEI en PTFE kunnen spanningen uit het materiaal afgeven; UHMW-PE kan kruipen onder belasting door opspanning of montage. Op de tekening moeten de temperatuur en de materiaaltoestand voor inspectie worden vermeld wanneer de tolerantie dicht bij de verwachte beweging ligt.
Corrigeer een flexibel onderdeel niet door de opspanning tijdens de meting te strak aan te draaien. Noteer of het onderdeel wordt ondersteund, geklemd, gemonteerd of vrij ligt. Wanneer er functionele eisen aan de vlakheid of het profiel gelden, moet u het onderdeel inspecteren in dezelfde ondersteuningsconditie als die in het product wordt gebruikt. Bij een strakke montage moet u de bij elkaar horende onderdelen samen inspecteren en de speling bij de bedrijfstemperatuur controleren.
Inspectiechecklist voor CNC-kunststofonderdelen
- Controleer de revisie van de tekening, de materiaalkwaliteit, de vulstof, de kleur en het certificaat van de voorraad.
- Controleer of de referentiepunten en de opspanning de functionele montageomstandigheden nabootsen.
- Regel de temperatuur, de luchtvochtigheid en de conditioneringsduur vóór de meting.
- Gebruik een CMM, vision-systeem, hoogtemeter, boormeter of gekalibreerd handgereedschap dat geschikt is voor het betreffende kenmerk.
- Noteer de meetonzekerheid wanneer de tolerantie dicht bij de meetcapaciteit van het instrument ligt.
- Controleer kritieke boringen, de positie van de gaten, de vlakheid, de wanddikte, het profiel, de schroefdraad en de oppervlakteafwerking.
- Vermeld cosmetische afwijkingen, bewerkingsbramen en functionele afwijkingen afzonderlijk in het rapport.
Informatie uit offerteaanvragen die de beslissingen over toleranties verbetert
Stuur het 3D-CAD-model, de gecontroleerde tekening, de materiaalkwaliteit, de hoeveelheid, de jaarlijkse vraag, de oppervlakteafwerking, de kritieke kenmerken, de bijbehorende onderdelen, de montagebelasting, de bedrijfstemperatuur, de luchtvochtigheid of de chemische stoffen en het vereiste inspectierapport. Geef aan welke onderdelen moeten worden gemonteerd, afgedicht, gedraaid of een belasting moeten dragen. Geef aan of de afmetingen worden gemeten in vrije toestand, in een opspanning of in gemonteerde toestand. Wij kunnen dan een bewerkingsvolgorde, materiaaltoestand en inspectieplan aanbevelen, in plaats van elke afmeting als even kritisch te beschouwen.
Wanneer verdere bewerkingen het resultaat verbeteren
Sommige kunststof onderdelen zijn stabieler wanneer ze worden bewerkt na een ‘near-net’-proces of nadat het onderdeel is uitgezet. Het ruimen van een lagerboring, het vlakken van een afdichtingsrand, het boren van een definitief gatenpatroon of het tappen van een inzetstukzitting kan de lokale functionaliteit verbeteren, maar de speling, de werkstukopspanning en de referentiepunten voor inspectie moeten vanaf het begin worden gepland. Een secundaire bewerking is geen vrijbrief om materiaalverplaatsing te negeren; het is een manier om de precisie te concentreren waar de assemblage dat nodig heeft.
Vraag bij grotere platen en behuizingen of het materiaal ruw moet worden gefreesd, voorbehandeld en vervolgens nabewerkt. PEEK, PEI, nylon en acetaal kunnen allemaal op verschillende manieren reageren op warmte of spanningsontlasting. Een leverancier moet aangeven hoe het onderdeel tijdens de nabewerking wordt ondersteund en of de eindcontrole plaatsvindt in vrije toestand, met lichte ondersteuning of in gemonteerde toestand. Dit detail verklaart vaak waarom twee offertes verschillende tolerantiegrenzen voor hetzelfde model bieden.
In inspectierapporten moet onderscheid worden gemaakt tussen afmetingsfouten, vormfouten, positiefouten en vervormingen. Een gat kan de juiste diameter hebben, maar op de verkeerde plaats zitten; een vlak oppervlak kan qua afmeting voldoen, maar niet qua vlakheid; een flexibele wand kan door de keuring komen wanneer deze is vastgeklemd, maar niet wanneer deze wordt losgelaten. Door het type fout te vermelden, kan het ontwerpteam een passende correctie kiezen in plaats van simpelweg een strengere algemene tolerantie te vragen.
Bewaar bij herhaalbestellingen het goedgekeurde rapport van het eerste exemplaar, de gereedschapslijst, de revisie van de opspanning en de informatie over de materiaalpartij. Dit biedt de leverancier en de afnemer een referentiepunt wanneer de afmetingen afwijken na een gereedschapswissel, een voorraadwijziging of het instellen door een nieuwe operator.
Wanneer een tolerantie ongewoon krap is, vraag dan, voordat u de bestelling plaatst, naar de verwachte procescapaciteit en meetonzekerheid van de leverancier. Het is beter om tijdens de ontwerpbeoordeling een realistisch plan voor de controle en verificatie van de kenmerken af te spreken, dan na de bewerking te ontdekken dat het instrument, de opspanning of de materiaaltoestand niet voldoen aan de tekeningen.
Voeg voor onderdelen die herhaaldelijk worden gemonteerd een controle op de functionele pasvorm toe aan het maatrapport. Met behulp van een meetinstrument of een bijbehorend onderdeel kunnen bramen, beschadigingen aan de randen, wrijving of klemkracht worden opgespoord die bij een coördinatenmeting alleen niet worden gedetecteerd.
Neem het pasresultaat van het eerste artikel op en behoud de goedgekeurde maat of pasreferentie voor herhalingsproductie.
Dit is met name van belang voor flexibele kunststoffen, glijdende raakvlakken en afdichtingselementen.
Problemen voor kopers die ten grondslag liggen aan geschillen over de toelaatbare afwijkingen bij kunststof
- Aan elke dimensie wordt dezelfde strikte limiet toegewezen, ongeacht de assemblagefunctie.
- Er wordt geen informatie gegeven over de toestand van het materiaal, het vochtgehalte, de temperatuur, de spanningsontlasting en de inspectie in vrije toestand.
- Werkstukreferentiepunten verschillen van tekening- en inspectiereferentiepunten.
- Dunne wanden worden vervormd door klemmen of contactmeting.
Hoe nylonplastic het project ondersteunt
Nylon Plastic biedt sinds 2005 ondersteuning bij de materiaalkeuze en de productie van afgewerkte kunststofonderdelen. Binnen één en dezelfde projectbeoordeling kunnen kunststofspecifieke aspecten zoals opspanning, bewerkingsvolgorde, voorbehandeling, referentiepuntbepaling en inspectie met elkaar worden afgestemd, zodat inkopers niet elke productiebeslissing afzonderlijk hoeven te beoordelen.
- Controleer de tekening, het materiaal, de hoeveelheid, de kritieke kenmerken en de gebruiksomgeving voordat u een offerte opstelt.
- Vergelijk 3D-printen, CNC-bewerking, rapid tooling en productiegieten wanneer er meer dan één methode haalbaar is.
- Leg vóór de vrijgave monsters, dimensionale rapporten, materiaaldocumenten, traceerbaarheid en acceptatiecriteria vast.
Gerelateerde lezen
- Op maat vervaardigde kunststof onderdelen
- CNC-bewerkingsdiensten voor nylon
- Gids voor materialen voor CNC-bewerking
Veelgestelde vragen
Welke tolerantie is haalbaar bij CNC-bewerking van kunststof?
De prestaties zijn afhankelijk van het materiaal, de voorraad, de geometrie, de wanddikte, de locatie van de kenmerken, de werkstukopspanning, de temperatuur, de vochtigheid en de inspectie. Leg alleen de functiekritische grenzen strikt vast.
Zijn de toleranties bij de bewerking van kunststof dezelfde als die bij metaal?
Nee. Kunststoffen zijn over het algemeen minder stijf en reageren gevoeliger op warmte, spanning, vocht en klemkrachten, waardoor er extra aandacht moet worden besteed aan de referentiepunten en de inspectievoorwaarden.
Hoe moet nylon worden voorbereid vóór de inspectie?
Geef aan of het onderdeel in droge toestand wordt gekeurd, in een gespecificeerde omgeving wordt gebracht of na blootstelling aan gebruiksomstandigheden, en laat het vervolgens stabiliseren voordat de definitieve meting wordt uitgevoerd.
Wat hoort er in een offerteaanvraag voor tolerantie te staan?
Vermeld onder meer CAD-gegevens, tekeningen, materiaal en voorraadstatus, hoeveelheid, referentiepunten, bijbehorende onderdelen, kritische afmetingen, gebruiksomgeving, afwerking, conditionering en rapportformaat.
Vraag een beoordeling van de toleranties voor CNC-kunststofonderdelen aan
Stuur de tekening, het materiaal, de koppelingsvoorwaarden en de inspectie-eisen door om functionele en haalbare grenzen vast te stellen.

