Voor engineering- en productieteams
Overzicht van het spuitgietproces voor nylon
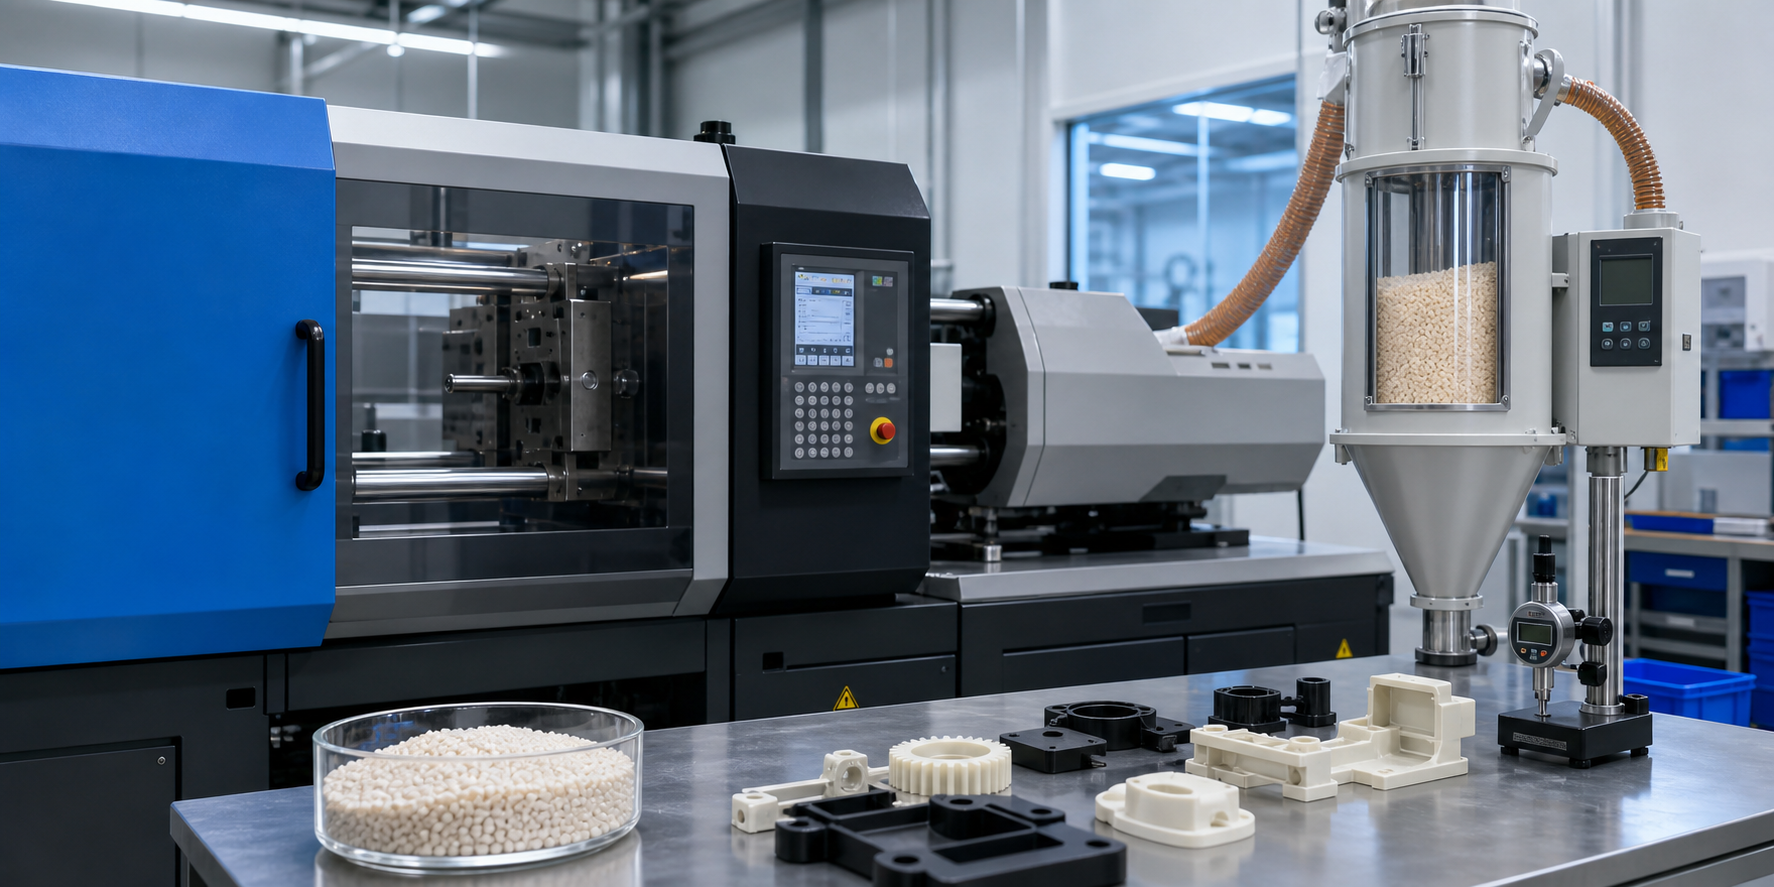
Nylon spuitgieten vereist een gecoördineerde regeling van het vochtgehalte van de hars, de smelt- en matrijstemperatuur, de vul- en verdichtingsomstandigheden, de koeling en de meetcondities. Het werkbereik moet worden gevalideerd voor de specifieke PA6-, PA66-, PA12- of versterkte variant en de daadwerkelijke geometrie van het onderdeel.
- Registreer de vochttoevoer en droogomstandigheden per partij
- Stel de omstandigheden voor smelten, gieten, vullen en verpakken in als één gevalideerd venster
- Controleer of het product kromtrekt en of de afmetingen in de overeengekomen toestand kloppen
Vraag een evaluatie van het nylon-gietproces aan → Bekijk onze diensten op het gebied van spuitgieten van nylon
Nylon-spuitgieten in een notendop
| Beslissingsmoment | Verwerking van afhaalmaaltijden | Goedkeuringscontrole |
|---|---|---|
| Drogen | Essentieel voor de kwaliteit | Vochtbeheersing is essentieel vóór het gieten |
| Verwarming van gereedschap | Stabiliteit is belangrijk | Zorg voor consistente omstandigheden in de matrijs en de cilinder |
| Kromtrekken | Algemeen risico | De keuze van poort, muur en koelsysteem is van belang |
| Optimale toepassing | Functionele, gegoten nylon onderdelen | Het procesvenster vergrendelen vóór de massaproductie |
Waarom bij het spuitgieten van nylon een op de materiaalkwaliteit afgestemde regeling nodig is
Nylonsoorten zijn vochtgevoelig en semikristallijn, waardoor de materiaalvoorbereiding, de vloeibaarheid, de krimp en de conditionering zowel het uiterlijk als de gemeten afmetingen kunnen beïnvloeden. Versterking, kleurcombinaties en de geometrie van het onderdeel kunnen het bruikbare procesvenster opnieuw beïnvloeden.
De belangrijkste bedieningselementen zijn:
- Vochtigheidsgraad: Houd u aan de door de harsleverancier opgegeven limiet voor de betreffende kwaliteit, registreer het droogproces en bescherm het materiaal tijdens het vervoer.
- Vul- en temperatuurvenster: Controleer de smelt, de matrijs, de snelheid en de druk in onderlinge samenhang; het wijzigen van één waarde kan invloed hebben op lasnaden, bramen, brandsporen of het pakkingsgedrag.
- Krimp en kromtrekken: Controleer de richting van de poort, de vezeloriëntatie, de overgangen tussen de wanden, de koeling en de overeengekomen conditietoestand voordat u de afmetingen goedkeurt.
Een stabiele proef koppelt de materiaalserie en het bereidingsverslag aan de machine-instellingen, de matrijsconfiguratie en de meetresultaten van de onderdelen. Een algemene temperatuurtabel op zich is onvoldoende om een productieproces goed te keuren.
Belangrijkste verwerkingsparameters
De onderstaande bereiken zijn voorlopige screeningwaarden voor de procesplanning. Controleer de actuele leveranciersgegevens voor de exacte kunststofsoort, wapening, kleur en machine, en valideer vervolgens het bereik op het gegoten onderdeel. Gebruik geen algemeen bereik als definitieve productiespecificatie.
| Parameter | PA6 | PA66 | PA12 | PA6-GF30 | PA66-GF30 |
|---|---|---|---|---|---|
| Smelttemperatuur (°C) | 230-260 | 270-290 | 240-270 | 240-270 | 280-300 |
| Gietvormtemperatuur (°C) | 60-80 | 80-100 | 40-60 | 80-100 | 80-110 |
| Temperatuur spuitmond (°C) | 230-260 | 270-290 | 240-270 | 245-275 | 285-300 |
| Voorste zone (°C) | 230-250 | 265-280 | 235-255 | 235-255 | 270-285 |
| Middenzone (°C) | 235-255 | 270-285 | 240-260 | 240-260 | 275-290 |
| Achterste zone (°C) | 230-250 | 265-280 | 235-255 | 235-255 | 270-285 |
| Droogtemperatuur (°C) | 80-85 | 80-85 | 80-85 | 80-85 | 80-85 |
| Droogtijd (uur) | 4-6 | 4-6 | 4-6 | 4-6 | 4-6 |
Injectie- en drukparameters
Naast de temperatuur zijn ook de injectiedruk en de snelheid van cruciaal belang voor het correct vullen van nylon matrijzen. Door de hoge viscositeit van nylon zijn hogere drukken nodig dan bij polypropyleen, maar te hoge druk leidt tot bramen en slijtage van de matrijs.
| Parameter | PA6 | PA66 | PA6-GF30 | Opmerkingen |
|---|---|---|---|---|
| Injectiesnelheid | Middelhoog | Middelhoog | Medium | Snel vullen om luchtinsluiting tot een minimum te beperken |
| Injectiedruk (MPa) | 80-120 | 100-140 | 100-150 | Hoger bij dunne wanden |
| Houddruk (MPa) | 40-60 | 50-80 | 50-70 | 60-80% van de injectiedruk |
| Tegen druk (MPa) | 0.3-0.5 | 0.3-0.5 | 0.5-0.8 | Laag voor nylon om afbraak door afschuifkrachten te voorkomen |
| Afkoeltijd (s/mm) | 0.8-1.0 | 0.8-1.0 | 1.0-1.2 | Dikkere delen hebben meer tijd nodig |
| Schroefsnelheid (omw/min) | 50-80 | 50-80 | 30-50 | Lager voor versterkte kwaliteiten |
Veelvoorkomende storingen en oplossingen
Door inzicht te krijgen in de onderliggende oorzaken van defecten in nylon kunnen gerichte oplossingen worden geboden in plaats van op giswerk te vertrouwen:
- Splay (zilveren strepen): Veroorzaakt door vocht of vluchtige verontreinigingen. Oplossing: Droog het materiaal grondig, spoel het door met een speciaal voor nylon bestemd spoelmiddel en controleer de ontluchtingszones.
- Lasnaden: Treedt op wanneer twee stromingsfronten elkaar raken. Oplossing: Verhoog de smelttemperatuur, verhoog de injectiesnelheid en breng gasafvoeropeningen aan op de lasnaadlocaties.
- Korte opnames: Veroorzaakt door onvoldoende stromingslengte of lage druk. Oplossing: Verhoog de injectiesnelheid en -druk, verhoog de smelttemperatuur, pas de plaatsing van de ingang aan.
- Scheeftrekken: Veroorzaakt door ongelijkmatige krimp. Oplossing: Verhoog de matrijstemperatuur, zorg voor een gelijkmatige wanddikte, voeg verstevigingsribben toe en gebruik symmetrische ingangskanalen.
- Bubbelvorming: Duidt op vocht, ingesloten lucht of materiaalafbraak. Oplossing: Controleer of het materiaal goed is gedroogd, verlaag de tegendruk en controleer of er onvoldoende ontluchting is.
Optimalisatie van de cyclustijd
De cyclustijd bij nylon wordt voornamelijk bepaald door de koelvereisten. Aangezien nylon bij hogere temperaturen wordt gegoten (60-110 °C tegenover 20-40 °C voor PP), is er aanzienlijk meer koeltijd nodig. Het optimaliseren van de koeling is de meest effectieve manier om de cyclustijd voor nylononderdelen te verkorten.
- Ontwerp van de matrijskoeling: Koelkanalen met schotten en bubblers die op een afstand van 1,5 keer de holte-diepte vanaf het scheidingsvlak zijn geplaatst
- Temperatuur van het koelwater: Gebruik gekoeld water (8-15 °C) voor grote of dikke nylon onderdelen om de cyclustijd met 15-30% te verkorten
- Uitstoot temperatuur: De onderdelen moeten bij het uitwerpen een temperatuur van 60-80 °C bereiken om kromtrekken tot een minimum te beperken
- Optimalisatie van het warmkanaalsysteem: Nylon vereist een nauwkeurige temperatuurregeling van het warmkanaal (binnen ±2 °C) om materiaalafbraak in het kanaal te voorkomen
Materiaalwisseling en spoelen
Bij het overschakelen van nylon naar een ander materiaal (of omgekeerd) voorkomt een goede spoeling verontreiniging en schade aan de apparatuur. Nylon laat vanwege zijn kleverige eigenschappen aanzienlijke resten achter in de cilinder.
- Ontluchten van nylon: Gebruik een voor PA specifiek spoelmiddel of polypropyleen als spoelmiddel bij verwerkingstemperaturen die 20 °C hoger liggen dan de smelttemperatuur van nylon
- Ontluchten naar nylon: Zorg ervoor dat de cilinder volledig vrij is van resten van het vorige materiaal; spoel de cilinder door met een tussenmateriaal dat geschikt is voor nylon
- Kleurverandering: Voer twee volledige spoelbeurten uit met natuurlijk materiaal voordat u kleurconcentraat toevoegt
Voor een projectspecifieke beoordeling kunt u de harssoort, de tekening van het onderdeel, foto’s van de defecten en het huidige droog- en procesverslag doorgeven. Nylon Plastic kan de materiaal-, DFM- en testvereisten vergelijken voordat er een offerte wordt opgesteld.
Controles op vochtgehalte en krimp vóór goedkeuring van het proces
Een stabiele machine-instelling is niet voldoende om een gegoten nylon onderdeel goed te keuren. In het testverslag moeten de hoeveelheid binnendringend vocht, de vloeirichting, de krimp en de conditietoestand in verband worden gebracht met de afmetingen op de tekening. Anders kan een wijziging in de parameters de werkelijke oorzaak van uitlopen, kromtrekken of maatafwijkingen verhullen.
| Controleer | PA6 | PA66 | Versterkt nylon | Bewijs van goedkeuring |
|---|---|---|---|---|
| Streefwaarde voor vochtgehalte vóór het vormen | Controleer dit bij de leverancier van de hars; in de samengevoegde procesreferentie werd een maximum van 0,20% gebruikt | Controleer dit bij de leverancier van de hars; in de samengevoegde procesreferentie werd een maximum van 0,15% gebruikt | Controleer de exacte GF/CF-klasse; in de samengevoegde referentie werd een maximum van 0,12% gehanteerd | Vochtigheidsmeting, instelwaarde van de droger, droogtijd en registratie van de overdracht in gesloten toestand |
| Richtingsafhankelijke krimp | Bekijk de afmetingen van de hoofdstroom en de dwarsstroom afzonderlijk | Bekijk de afmetingen van de hoofdstroom en de dwarsstroom afzonderlijk | Verwacht dat de vezeloriëntatie het directionele gedrag versterkt | Meting per holte, waarbij de stromingsrichting op het rapport is aangegeven |
| Conditietoestand | Meetwaarden van het onbewerkte product vergelijken met die van het geconditioneerde product | Meetwaarden van het onbewerkte product vergelijken met die van het geconditioneerde product | Gebruik voor elke proef dezelfde definitie van conditionering | Measurement time, temperature, humidity and acceptance condition |
| Corrective action | Separate material preparation, fill/pack, cooling and tooling changes instead of adjusting several variables at once | Controlled trial sheet showing one change and one observed result per step | ||
These values are starting references, not universal specifications. Resin supplier data, reinforcement level, color package, recycled content, wall thickness and mold design can change the allowable moisture and shrinkage window. Project teams should require the molder to state the tested grade and conditioning method in the sample-approval record.
Welke soorten nylonkunststof kunnen voor dit project op maat worden gemaakt?
Nylon Plastic combineert materiaalaanpassing met productontwerp, matrijsontwerp en -bouw, spuitgieten, CNC-bewerking en 3D-printen. De juiste toepassing wordt bepaald op basis van de tekening en de gebruiksomstandigheden, en niet op basis van een algemene materiaalbenaming.
| Aanpassingsgedeelte | Te beoordelen opties | Benodigde informatie |
|---|---|---|
| Material preparation | Grade review, drying and sealed material-handling plan | Resin grade, supplier data and incoming moisture condition |
| Tool and DFM | Gate, vent, cooling, draft, ejection and shrinkage review | CAD, drawing, cosmetic zones and critical dimensions |
| Process development | Melt, mold, fill, pack and cycle-window validation | Defect history, machine constraints and sampling quantity |
| Production support | Molding, inspection, documentation and packaging planning | Annual volume, acceptance criteria and delivery requirements |
Checklist voor offerteaanvragen
- Exact nylon grade, reinforcement and color
- CAD and drawing with critical and cosmetic requirements
- Service temperature, humidity, load and chemical exposure
- Existing defects, sample parts or current process data if available
- Sampling quantity, annual volume and required inspection documents
DFM-ondersteuning, NDA-afspraken, documentatie over materialen of samenstellingen en inspectie-eisen kunnen tijdens de offertebespreking worden besproken. De beschikbaarheid hangt af van de omvang van het project en het overeengekomen kwaliteitsplan.
Van beoordeling tot productie
- Definitie: de tekening, de toepassing, de omgeving en het volume delen.
- Recensie: vergelijk risico’s op het gebied van materiaal, proces, DFM en validatie.
- Valideren: Maak waar nodig gebruik van monsters, 3D-printen, CNC-bewerking of prototypegereedschap.
- Producten: de gereedschappen of de productie pas vrijgeven nadat de overeengekomen controles zijn afgerond.
Veelgestelde vragen
Welke nylonsoorten komen in aanmerking voor spuitgieten?
Nylon Plastic houdt zich bezig met de selectie van technische kunststoffen en spuitgieten. In het overzicht kunnen PA6, PA66, PA12 en versterkte varianten met elkaar worden vergeleken wanneer de exacte kwaliteit nog niet is vastgesteld.
Kan het droog- en vormgevingsproces voor een specifiek onderdeel worden ontwikkeld?
Ja, maar dit moet gebaseerd zijn op de exacte harssoort, wanddikte, inlaat, machine en kwaliteitsdoelstellingen. Algemene temperatuurwaarden vormen slechts een uitgangspunt, geen gevalideerd productiebereik.
Wat houdt een DFM-beoordeling van nylon spuitgietonderdelen in?
De beoordeling kan betrekking hebben op het gedrag van het materiaal, wandovergangen, ribben en uitsteeksels, de trekhoek, risico’s met betrekking tot de ingang en de lasnaad, afkoeling, uitwerping, krimp, kromtrekking en de inspectieomstandigheden.
Is nylonplastic geschikt voor prototypes vóór de massaproductie?
De website presenteert mogelijkheden op het gebied van productontwerp, 3D-printen, CNC-bewerking, matrijzenbouw en spuitgieten. De juiste volgorde hangt af van de vraag of het team een geometrische controle, functionele prototypes of spuitgietonderdelen van productiekwaliteit nodig heeft.
Gerelateerde lezen
- De nylon Gids van het Injectie Vormen: Verwerkingsparameters, Beste Praktijken, en het Probleem Oplossen
- Het begrijpen van Vormtypes voor Nylon Injectie het Vormen
Technische bronnen en verificatie
Gebruik de gegevens van de leverancier om de exacte kwaliteit en testvoorwaarden te controleren. De definitieve goedkeuring moet rekening houden met het productieproces, de geometrie van het onderdeel en de gebruiksomgeving.
- BASF Ultramid nylon technical and processing downloads
- Verified PA6 and PA66 grade datasheet library
- PA6 properties and grade-selection guide
- PA66 properties and grade-selection guide
Request a Nylon Injection Molding Review
Send the part drawing or CAD, exact resin grade where known, critical dimensions, service conditions, current defects, sample quantity, annual volume and required inspection records. The review can cover material choice, DFM, tooling and the trial plan before quotation.
A useful nylon injection molding review connects the grade, dryer control, gate and cooling design, dimensional condition and production requirement. Review the spuitgietdienst voor nylon or upload the project files below.

