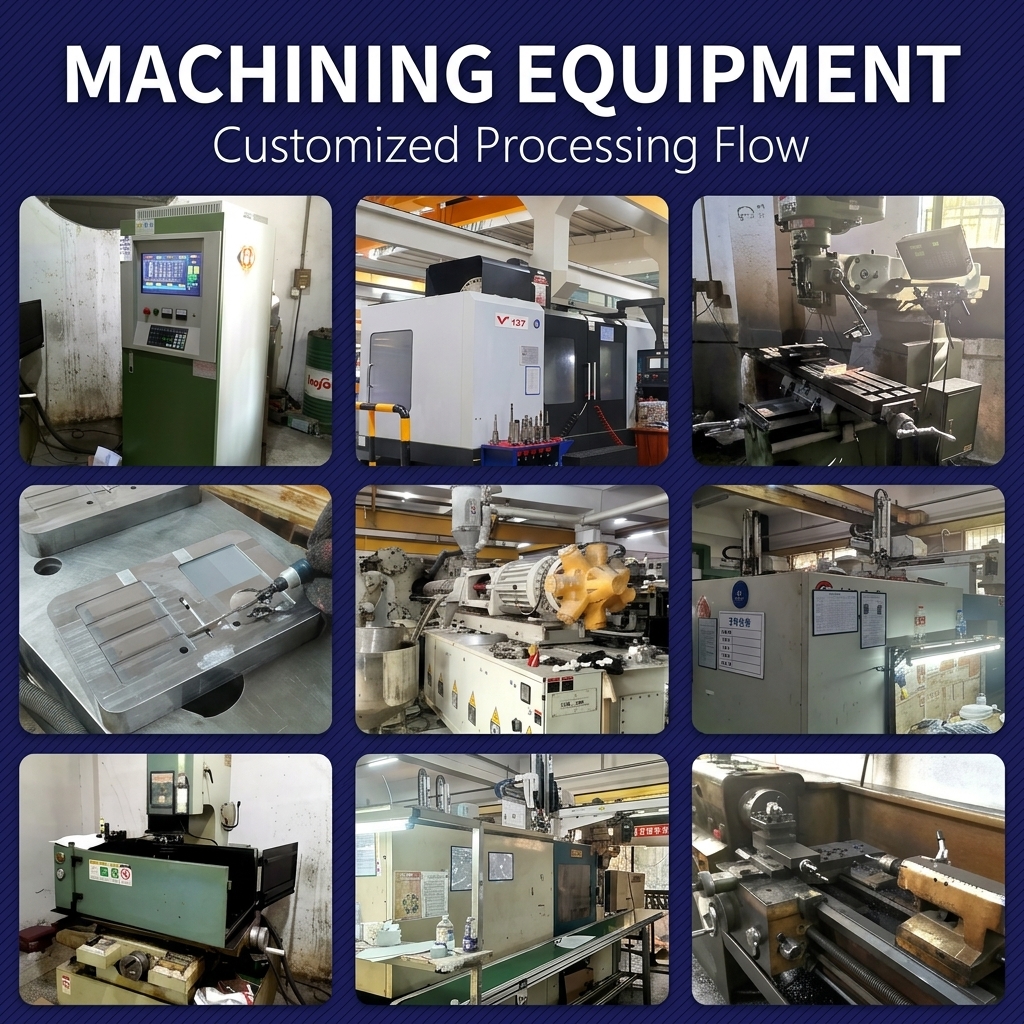
CNC Machining Quotes improve when drawings, tolerances, materials, and secondary operations are defined clearly up front.
Waarom uw CNC-offertes steeds hoger uitvallen dan verwacht
Je stuurt een tekening op. Je krijgt een offerte. En dan schiet de prijs met 40% omhoog zodra de productie van start gaat, omdat “de tolerantie moet worden geslepen” of “we dat met standaardgereedschap niet kunnen realiseren”. Klinkt dat bekend?
Ik heb met honderden ingenieurs samengewerkt aan CNC-offertes, en het patroon is altijd hetzelfde: tekeningen waarin cruciale informatie ontbreekt, toleranties die strenger zijn dan nodig, en materialen die worden gespecificeerd zonder rekening te houden met de bewerkingskosten. Het resultaat? Offertes die geen recht doen aan de werkelijkheid.
In deze gids wordt uitgelegd wat de kosten van CNC-bewerking daadwerkelijk bepaalt en hoe u uw specificaties zo kunt opstellen dat u meteen de eerste keer nauwkeurige offertes ontvangt. Geen verrassingen, geen uitbreiding van de projectomvang, geen ongemakkelijke gesprekken over budgetoverschrijdingen.
Kernbegrippen en basisprincipes
De prijs van CNC-bewerkingen bestaat uit vier hoofdonderdelen:
Installatietijd — instellen, opspannen, het eerste exemplaar testen. Dit zijn vaste kosten, of je nu 1 stuk of 100 stuks maakt. Het instellen kost ongeveer $50-$200 per uur aan machinetijd, en voor complexe onderdelen kan het instellen 2 tot 8 uur in beslag nemen.
Cyclustijd — Hoe lang de machine draait om één onderdeel te produceren. Dit zijn de variabele kosten die evenredig meegroeien met de hoeveelheid. Een onderdeel met een cyclustijd van 30 minuten op een machine met een capaciteit van $100 per uur kost alleen al aan machinetijd $50.
Materiaalkosten — Het ruwe materiaal. Maar wat mensen vaak over het hoofd zien, is dat de materiaalkosten bestaan uit het opspanningsstuk, het onderdeel zelf en het afval. Voor een onderdeel van 100 mm is wellicht 120 mm materiaal nodig om het opspannen mogelijk te maken. Die extra 20 mm wordt weggefreesd — en daar betaal je voor.
Secundaire bewerkingen — Ontbramen, afwerking, montage. Afhankelijk van de eisen kunnen deze werkzaamheden 20-50% aan de basiskosten voor de bewerking toevoegen.
Online CNC-offertesystemen maken hun schattingen doorgaans op basis van volume, materiaal en basisgeometrie. Ze kunnen niet zien of uw onderdeel een op maat gemaakte of een speciale frees vereist. Daarom is een menselijke beoordeling van groot belang bij complexe onderdelen.
Belangrijke processen en technologieën
Verschillende CNC-processen brengen verschillende kosten met zich mee. Als u goed begrijpt wat u precies wilt, kunt u een slimmere offerte opstellen.
| Proces | Typische tolerantie | Relatieve kosten | Beste voor | Beperkingen |
|---|---|---|---|---|
| 3-assig frezen | ±0,1 mm standaard, ±0,05 mm nauwkeurig | Laag-Gemiddeld | Prismatische onderdelen, eenvoudige contouren | Ondersnijdingen zijn niet bereikbaar, beperkte toegang voor gereedschap |
| 5-assig frezen | ±0,05 mm standaard, ±0,025 mm nauwkeurig | Hoog | Complexe geometrie, onderdelen die in één opstelling kunnen worden vervaardigd | Hoger machinevermogen, grotere complexiteit |
| CNC Draaien | ±0,05 mm standaard, ±0,0125 mm nauwkeurig | Laag | Cilindrische onderdelen, assen, bussen | Vereist rotatiesymmetrie |
| Draai-freesmachine | ±0,025 mm (typisch) | Middelhoog | Complexe draaiwerkstukken met gefreesde elementen | Langere installatietijd, gespecialiseerde apparatuur |
| Draadvonkverspaning | ±0,005mm | Hoog | Harde materialen, precieze contouren | Een langzaam proces, beperkt tot doorzaagsneden |
| Zwitsers draaien | ±0,0125 mm (typisch) | Medium | Onderdelen met een kleine diameter en een grote lengte | Beperkingen met betrekking tot de afmetingen van onderdelen (doorgaans <32 mm diameter) |
De overstap van 3-assig naar 5-assig heeft niet alleen te maken met de machinesnelheid, maar ook met de complexiteit van de instelling en de omsteltijd. Kies niet voor 5-assig als 3-assig plus een rotatie volstaat.
Industriële toepassingen
CNC-bewerking wordt in vrijwel elke sector toegepast, maar de eisen — en de kostenfactoren — lopen sterk uiteen.
| Industrie | Toepassing | Materiaal | Belangrijkste vereiste | nylonplastic.com Voordeel |
|---|---|---|---|---|
| Ruimtevaart | Constructiebeugels, bevestigingsmaterialen | 7075-T6 aluminium, Ti-6Al-4V | AS9102 FAI, traceerbaarheid van materialen | AS9100-gecertificeerd, volledige materiaalcertificaten |
| Medisch | Chirurgische instrumenten, implantaten | Ti-6Al-4V ELI, 316L roestvrij staal, PEEK | Biocompatibiliteit, ISO 13485 | Afwerking in cleanrooms, passivering |
| Automotive | Prototypes, raceonderdelen | 6061-T6, 7075-T6, 4140-staal | PPAP-geschiktheid, nauwe toleranties | IATF 16949-gecertificeerde processen |
| Elektronica | Behuizingen, koellichamen, connectoren | 6061 aluminium, koper, messing | EMI-afscherming, warmtebeheer | Geleidende afwerkingen, precisiedetails |
| Industriële apparatuur | Assen, behuizingen, tandwielen | 1045-staal, 4140, gietijzer | Duurzaamheid, slijtvastheid | Warmtebehandeling, oppervlakteharding |
| Robotica | Eindeffectoren, montageplaten | 6061-T6, 7075-T6 aluminium | Lichtgewicht, nauwkeurige montage | Optimalisatie van het ontwerp met het oog op assemblage |
Elke sector kent documentatievereisten die van invloed zijn op de prijsstelling. FAI-pakketten voor de lucht- en ruimtevaart, validatieprotocollen voor de medische sector, PPAP voor de automobielindustrie — dit zijn geen afzonderlijke posten op standaardoffertes, maar ze brengen wel reële kosten met zich mee.
Materiaalkeuze — Wat werkt nu echt?
De materiaalkeuze is een van de belangrijkste kostenfactoren bij CNC-bewerking. Niet alleen de materiaalkosten zelf, maar ook de bewerkbaarheid, de slijtage van het gereedschap en de cyclustijd.
Aluminium 6061-T6 — De standaardkeuze voor de meeste bewerkte onderdelen. Gemakkelijk te bewerken, redelijke sterkte, goede corrosiebestendigheid. Kan bij hoge snelheden worden bewerkt met geringe slijtage van het gereedschap. Als je geen specifieke eisen hebt, gebruik dan 6061.
Aluminium 7075-T6 — Wanneer 6061 niet sterk genoeg is. Bijna twee keer zo sterk, maar moeilijker te bewerken en verhardt gemakkelijker door vervorming. Kost 2 tot 3 keer meer dan 6061 per pond.
Roestvrij staal 304/316 — Corrosiebestendigheid en redelijke bewerkbaarheid. 304 is de standaard; 316 bevat molybdeen voor een betere chemische bestendigheid. Het materiaal laat zich langzamer bewerken dan aluminium en de standtijd van het gereedschap is korter.
Roestvrij staal 17-4 PH — Neerslagverhardende legering. Na bewerking moet de legering een warmtebehandeling ondergaan om een hoge sterkte te bereiken. Geschikt voor veeleisende toepassingen, maar er moet rekening worden gehouden met vervorming als gevolg van de warmtebehandeling.
Titanium Ti-6Al-4V — Lage dichtheid, hoge sterkte, uitstekende corrosiebestendigheid. Daarnaast: zeer slechte warmtegeleiding (de warmte concentreert zich aan de snijkant), koudverharding en sterke slijtage van het gereedschap. Reken op cyclustijden die 3 tot 5 keer langer zijn dan bij aluminium en gereedschapskosten die 5 tot 10 keer hoger liggen.
Technische kunststoffen (PEEK, acetaal, nylon) — Bewerkbare kunststoffen met specifieke eigenschappen. PEEK is bestand tegen hoge temperaturen, maar kost $150-$400/kg. Acetaal laat zich uitstekend bewerken en is maatvast. Zie onze Gids voor materialen voor CNC-bewerking voor meer informatie.
Kostenhiërarchie (geschatte relatieve materiaal- en bewerkingskosten):
– 6061-aluminium: 1,0x (referentiewaarde)
– 7075-aluminium: 1,5–2,0x
– Delrin/acetaal: 1,2–1,5x
– Roestvrij staal 304: 2,0–2,5x
– Roestvrij staal 316: 2,5–3,0x
– 17-4 PH SS: 3,0–4,0x
– Ti-6Al-4V: 5,0–8,0x
– PEEK: 6,0–10,0x
Afwegingen tussen kosten en prestaties
Om offertes te krijgen die overeenkomen met de werkelijkheid, moet je weten waar de kosten schuilgaan.
Toleranties zorgen voor een exponentiële stijging van de kosten:
– ±0,25 mm: standaardbewerking, minimale invloed
– ±0,10 mm: Standaardbewerking met zorg, matige invloed op de kosten
– ±0,05 mm: precisiebewerking, aanzienlijke kostenstijging
– ±0,025 mm: vaak is slijpen of honen nodig, aanzienlijke kostenstijging
– ±0,0125 mm: slijpen, leppen of honen vereist, hoogste kosten
De tolerantiebandbreedte is belangrijker dan welke afzonderlijke afmeting dan ook. Als voor 95%-kenmerken een tolerantie van ±0,1 mm geldt en één cruciaal kenmerk een tolerantie van ±0,025 mm vereist, geef dat dan ook zo aan. Specificeer niet overal zonder onderscheid een tolerantie van ±0,025 mm.
Overwegingen met betrekking tot de oppervlakteafwerking:
– Ra 3,2 μm (125 μin): in bewerkte toestand, zonder extra kosten
– Ra 1,6 μm (63 μin): Standaardbewerking, lichte kostenstijging
– Ra 0.8μm (32 μin): Controlled machining, moderate cost increase
– Ra 0.4μm (16 μin): Grinding or polishing required, significant cost
– Ra <0.2μm: Lapping, honing, or superfinishing required, premium cost
Quantity effects:
Setup costs amortize over the run. A part with $500 setup and $100 cycle time costs:
– 1 part: $600 ($600 each)
– 10 parts: $1,500 ($150 each)
– 100 parts: $10,500 ($105 each)
– 1,000 parts: $100,500 ($100.50 each)
This is why spuitgieten wins at high volumes — CNC’s linear cost scaling can’t match molding’s low per-part cost at sufficient quantity.
Kwaliteitsnormen en beste praktijken
Drawing quality determines quote accuracy. Here’s what to include:
Essential drawing elements:
1. Material specification — Not just “aluminum” — specify 6061-T6, 7075-T6, etc.
2. Toleranties — General tolerance block plus specific callouts on critical dimensions
3. Oppervlakteafwerking — Call out specific requirements, not blanket specs
4. Thread specifications — Include depth, class of fit, and any special requirements
5. Edge conditions — Break edges? Chamfer? Deburr only?
6. Finish/coating requirements — Specify before or after machining for dimensional reasons
7. Critical features — Identify what actually matters for function
GD&T usage:
Geometric Dimensioning and Tolerancing communicates requirements more precisely than ± tolerances. Position, profile, perpendicularity, and flatness controls often result in lower costs than tight ± tolerances because they define what matters functionally.
Design for CNC machining:
– Avoid deep pockets (tool reach limitations)
– Use standard hole sizes (standard drills available)
– Allow adequate corner radii (standard end mills)
– Design workholding features into the part
– Consider fixturing access in your design
– Standardize feature sizes where possible
Aan de slag — Praktische stappen
Here’s the workflow for getting accurate CNC quotes:
Step 1: Prepare Complete Documentation
– 3D CAD files (STEP or IGES preferred, native files if possible)
– 2D drawings with all specifications
– Material requirements with alternatives
– Quantity breakdown (prototype, bridge, production)
– Timeline requirements
Step 2: Request Quote
Submit to nylonplastic.com CNC services or other qualified shops. Include context — what does the part do? What’s critical? What can be flexible?
Step 3: Review Quote Details
A good quote breaks down:
– Setup time and cost
– Cycle time and cost
– Material cost
– Secondary operations
– Lead time
– Any assumptions or exclusions
Step 4: Clarify and Refine
If the quote seems high, ask why. Often, simple design changes can reduce cost significantly:
– Relax unnecessary tolerances
– Use standard feature sizes
– Change material to more machinable option
– Adjust quantities to hit price breaks
Step 5: Validate with First Article
Order a first article before committing to full production. This validates the quote, the process, and the part quality.
Conclusie
Accurate CNC machining quotes come down to communication. The more complete your specifications, the more accurate your quotes. Sounds simple, but it requires thinking through what actually matters versus what’s just habit.
Tight tolerances everywhere, unspecified finishes, and “standard” material calls create quotes that don’t reflect reality. The shops that give accurate quotes are the ones who ask questions, suggest alternatives, and flag potential issues before pricing.
At nylonplastic.com, we review every quote request for manufacturability and cost optimization. Sometimes that means suggesting material alternatives, flagging tolerance stack-ups, or recommending process changes. The goal isn’t the lowest quote — it’s the quote that matches what you’ll actually pay when production runs.
Next time you need CNC machining, send complete specs. Include context about what matters functionally. Be open to material and process alternatives. And work with shops who ask questions instead of just sending numbers.
Verwante bronnen
- CNC Machining Materials Guide — Material properties and machinability
- Opties voor oppervlakteafwerking — Post-machining finishes and treatments
- 3D Printing Services — Alternative for complex geometries or prototypes
- One-Stop Manufacturing Solution — Integrated services from design to delivery
Ready for an accurate CNC quote? Contact the team at nylonplastic.com with your drawings and requirements. We’ll review your design for manufacturability and provide a quote that reflects real production costs — no surprises.
FAQ
What information is required for an accurate CNC machining quote?
Offertes voor CNC-bewerking: hoe u nauwkeurige prijsopgaven krijgt — De praktische gids voor ingenieurs is de juiste keuze wanneer het onderdeel bewerkingsnauwkeurigheid, gecontroleerde oppervlakken, herhaalbare kenmerken en een materiaal vereist dat betrouwbaar kan worden bewerkt.
Which drawing details most often change the quoted price?
Bevestig de tekeningversie, materiaalsoort, toleranties, hoeveelheid, kritieke afmetingen, oppervlakteafwerking en inspectievereisten voordat de productie start.
What usually drives CNC machining cost higher than expected?
De kosten worden meestal bepaald door materiaal, insteltijd, machinetijd, tolerantiemoeilijkheden, opspannen, toegang tot gereedschap, afwerking, inspectie en orderaantal.
How can buyers reduce quoting and production risk?
Het kwaliteitsrisico wordt verminderd door kritieke kenmerken duidelijk te markeren, onnodige krappe toleranties te vermijden, de maakbaarheid in een vroeg stadium te bevestigen en inspectiegegevens te gebruiken voor belangrijke afmetingen.