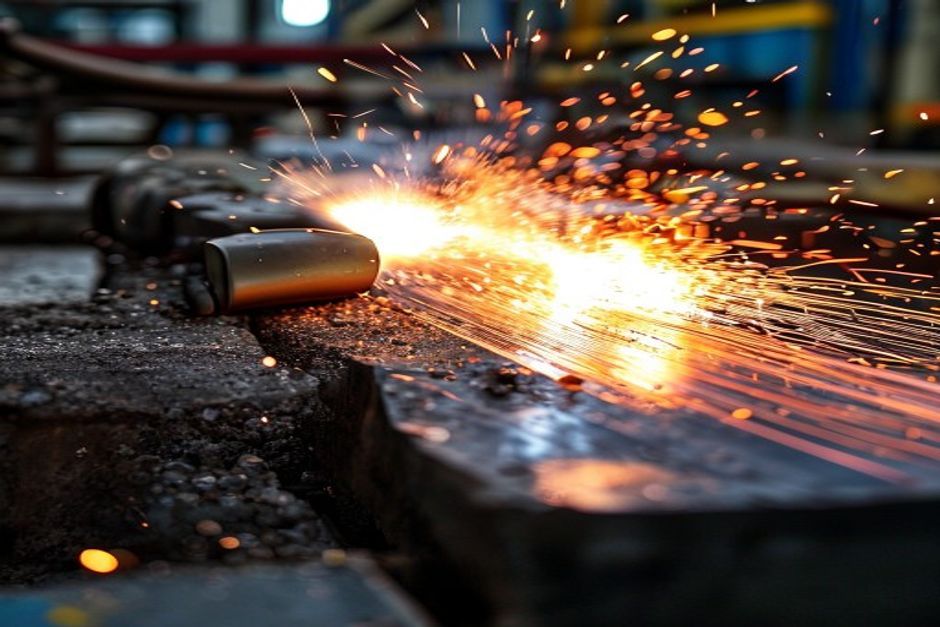
Plasmasnijden is een CNC-gestuurd thermisch snijproces waarbij een ingesloten elektrische boog wordt gebruikt om gas (meestal perslucht, stikstof of zuurstof) te ioniseren tot een plasmatoestand, waarbij temperaturen van 25.000 °C tot 30.000 °C worden bereikt. Deze oververhitte plasmastraal smelt het werkstuk en blaast het gesmolten materiaal weg, waardoor een snijspoor ontstaat dat slechts 0,05 inch breed is. Plasmasnijden is een van de snelste methoden voor het snijden van geleidende metalen met een dikte tot 2 inch.

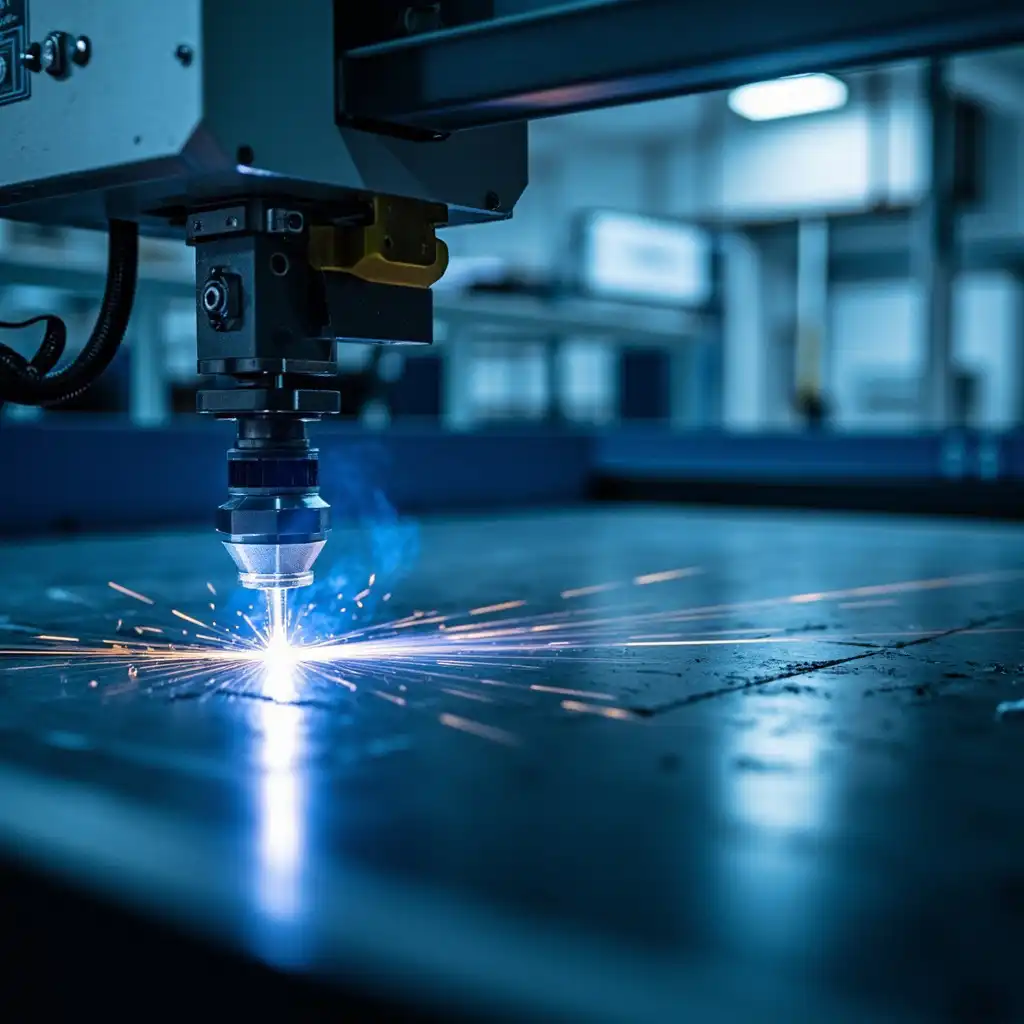
Hoe plasmasnijden werkt
Het plasmasnijproces begint met het ontbranden van een elektrische boog tussen de elektrode (meestal hafnium of zirkonium) en het werkstuk. Er stroomt samengeperst gas door de mondstukopening van de toorts, waar de boog de gasstroom vernauwt, waardoor de temperatuur stijgt totdat het gas de plasmatoestand bereikt (geïoniseerd gas). De plasmastraal verlaat de spuitmond met snelheden van meer dan 20.000 voet per minuut, waardoor materiaal langs het snijpad wordt gesmolten en weggeslingerd.
Belangrijke procesparameters
- Stroom (ampère): Bepaalt de maximale snijdikte. Apparaten van 30-40 ampère snijden tot 0,5 inch; apparaten van 100+ ampère snijden 1,5-2 inch in staal.
- Soort gas: Perslucht (meest gangbaar, goedkoopst); stikstof (zuiverder snijresultaat, minder oxidatie); zuurstof (sneller snijden in staal, produceert ijzeroxide-slakken); argon-waterstof (voor roestvrij staal en aluminium).
- Veiligheidsafstand: De afstand tussen het mondstuk van de snijtoorts en het werkstuk — doorgaans 0,1-0,25 inch. Als de afstand te klein is, ontstaat er dubbele boogvorming en raakt het mondstuk beschadigd; als de afstand te groot is, gaat dit ten koste van de snijkwaliteit.
- Reissnelheid: Zorgt voor een evenwicht tussen snijkwaliteit, slakvorming en productiviteit. Te langzaam leidt tot een te grote warmtebeïnvloede zone; te snel leidt tot onvolledige doordringing.
Plasma versus andere snijprocessen
| Factor | Plasma | Laser | Waterstraal |
|---|---|---|---|
| Maximale dikte (staal) | 1,5-2,0 inch | 0,5-1,0 inch (vezel) | 12+ inch |
| Snijsnelheid (dun materiaal) | Hoog | Zeer hoog | Matig |
| HAZ (door warmte beïnvloede zone) | Matig | Minimaal | Geen (koud snijden) |
| Geleidbaarheid van materialen | Moet geleidend zijn | Elk materiaal | Elk materiaal |
| Exploitatiekosten | Laag-matig | Matig-Hoog | Matig (slijtagekosten) |
Materialen die geschikt zijn voor plasmasnijden
Voor plasmasnijden zijn elektrisch geleidende materialen nodig:
- Zacht staal: Meest voorkomende toepassing; zuivere sneden tot 2 inch met zuurstofplasma
- Roestvrij staal: Stikstof- of argon-waterstofplasma zorgt voor zuivere sneden met minimale oxidatie
- Aluminium en legeringen: Luchtplasma werkt goed; stikstof verbetert de randkwaliteit
- Koper en messing: Kan worden doorgesneden, maar vanwege de hoge warmtegeleiding is een hogere stroomsterkte nodig
- Gietijzer: Kan worden gesneden, maar het grafietgehalte leidt tot instabiliteit van de boog
Niet geschikt: Niet-geleidende materialen, waaronder de meeste kunststoffen, hout, glas en composietmaterialen, kunnen niet met plasma worden gesneden. Voor deze materialen zijn waterstraalsnijden of CNC-frezen geschikte alternatieven.
Industriële toepassingen
- Productie van constructiestaal: Snijden van balken, U-profielen en platen voor de bouw en infrastructuur
- Autoreparatie en -restauratie: Vervaardiging van carrosseriedelen, aanpassing van het chassis, aanpassing van het uitlaatsysteem
- Luchtkanalen voor verwarming, ventilatie en airconditioning: Plaatbewerking voor verwarmings-, ventilatie- en airconditioningsystemen
- Scheepsbouw en scheepvaart: Het snijden van dikke platen voor rompdelen en constructieonderdelen
- Kunstzinnig en architectonisch metaalwerk: Decoratieve panelen, bewegwijzering en op maat gemaakte metalen constructies
Voordelen en beperkingen
Voordelen
- Hoge snijsnelheid bij geleidende metalen tot 2 inch
- Lagere kosten voor apparatuur dan bij lasersnijsystemen
- Draagbare handapparaten beschikbaar voor veldwerk
- In vergelijking met zuurstof-gas-snijden is er slechts minimale voorverwarming nodig
Beperkingen
- Alleen geleidende materialen kunnen worden gesneden
- De door warmte beïnvloede zone verandert de materiaaleigenschappen in de buurt van de snijrand
- Slak (gestold gesmolten metaal) moet vaak na het snijden worden geslepen
- Snijbreedte is groter dan bij lasersnijden (0,05-0,125 inch versus 0,008-0,040 inch)
- Het geluidsniveau overschrijdt 100 dB; gehoorbescherming is vereist en soms is een geluidsdichte behuizing nodig
FAQ
Wanneer is ‘Plasmasnijden: proces, mogelijkheden en industriële toepassingen’ een goede keuze?
"Plasmasnijden: proces, mogelijkheden en industriële toepassingen" is een goede keuze wanneer snelle iteratie, complexe geometrie, lage gereedschapskosten of productie in kleine series belangrijker zijn dan de stukprijs van een spuitgietonderdeel.
Waar moet je op letten voordat je kiest voor plasmasnijden: het proces, de mogelijkheden en de industriële toepassingen?
Controleer de onderdeelgrootte, materiaaleigenschappen, oppervlakteafwerking, maattolerantie, blootstelling aan hitte, belastingsrichting en of nabewerking nodig is.
Hoe verhoudt plasmasnijden – het proces, de mogelijkheden en de industriële toepassingen – zich tot CNC-bewerking?
Met 3D-printen kunnen complexe vormen snel worden gemaakt, terwijl CNC-bewerking vaak sterker is voor precieze oppervlakken, nauwere toleranties en productiematerialen.
Wat beïnvloedt de kosten van plasmasnijden: het proces, de mogelijkheden en de industriële toepassingen?
De kosten zijn afhankelijk van het materiaal, het bouwvolume, de printtijd, de laaghoogte, het verwijderen van de ondersteuning, de afwerking, de inspectie en het aantal onderdelen in de bouw.