In deze gids wordt uitleg gegeven over CNC-bewerking, machinetypes, materialen, processtappen, kostenfactoren, toleranties en de keuze van een productiepartner.
Wat is CNC-bewerking? Een volledig overzicht


In tegenstelling tot handmatige bewerking, waarbij een operator fysiek hendels, wieltjes en knoppen bedient om het snijgereedschap te sturen, elimineert CNC-bewerking menselijke variabiliteit uit het proces. Een digitaal ontwerpbestand (meestal een CAD-model) wordt omgezet in machine-instructies (G-code) die elke beweging, snelheid en voedingssnelheid bepalen. Het resultaat is een proces dat consistente, herhaalbare en uiterst nauwkeurige onderdelen oplevert, of u nu één prototype produceert of een productieserie van 10.000 stuks.
Hoe CNC-bewerking werkt: het stapsgewijze proces
Om te begrijpen hoe CNC-bewerking werkt, moet het proces worden opgesplitst in de belangrijkste fasen. Hoewel de specifieke werkwijzen variëren afhankelijk van het machinetype en de complexiteit van het onderdeel, blijft de fundamentele volgorde in de hele sector hetzelfde.
1. Ontwerp en CAD-modellering
Elk CNC-bewerkingsproject begint met een digitaal ontwerp. Ingenieurs gebruiken CAD-software (Computer-Aided Design), zoals SolidWorks, AutoCAD of Fusion 360, om een 3D-model van het gewenste onderdeel te maken. Dit model bepaalt alle geometrie, afmetingen en toleranties waaraan het afgewerkte onderdeel moet voldoen. De kwaliteit van het CAD-model heeft een directe invloed op de kwaliteit van het bewerkte onderdeel. Onvolledige geometrie, slecht gedefinieerde toleranties of onpraktische kenmerken kunnen leiden tot fabricagefouten, hogere kosten en productievertragingen.
2. CAM-programmering en het genereren van G-code
3. Instellen van de machine en opspanning
4. Uitvoering van de bewerking
5. Inspectie en kwaliteitscontrole
Soorten CNC-machines
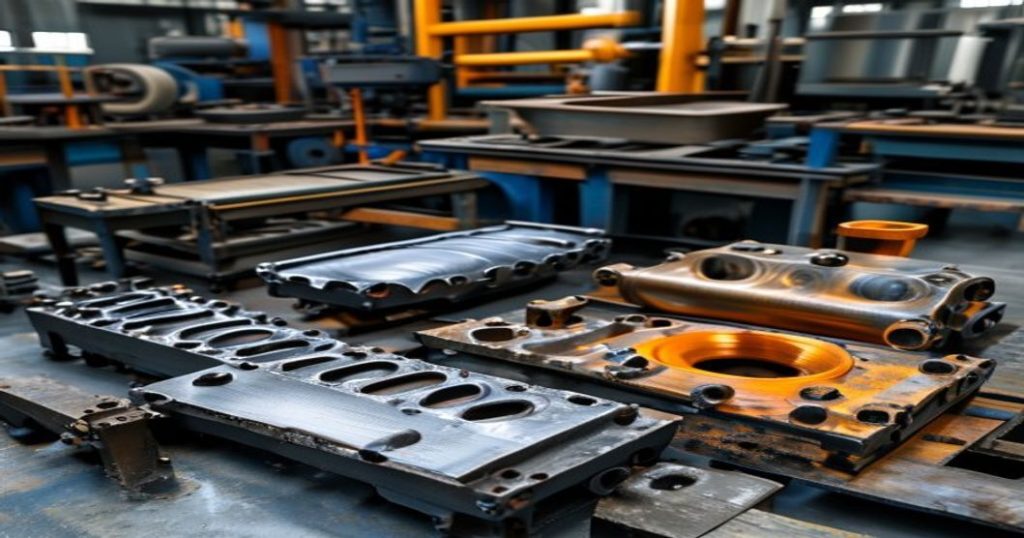
De term “CNC-bewerking” omvat een brede reeks werktuigmachines. Elk type is geschikt voor verschillende productiebehoeften, en de keuze voor het juiste type hangt af van de geometrie van het onderdeel, het materiaal, het productievolume en de tolerantie-eisen.
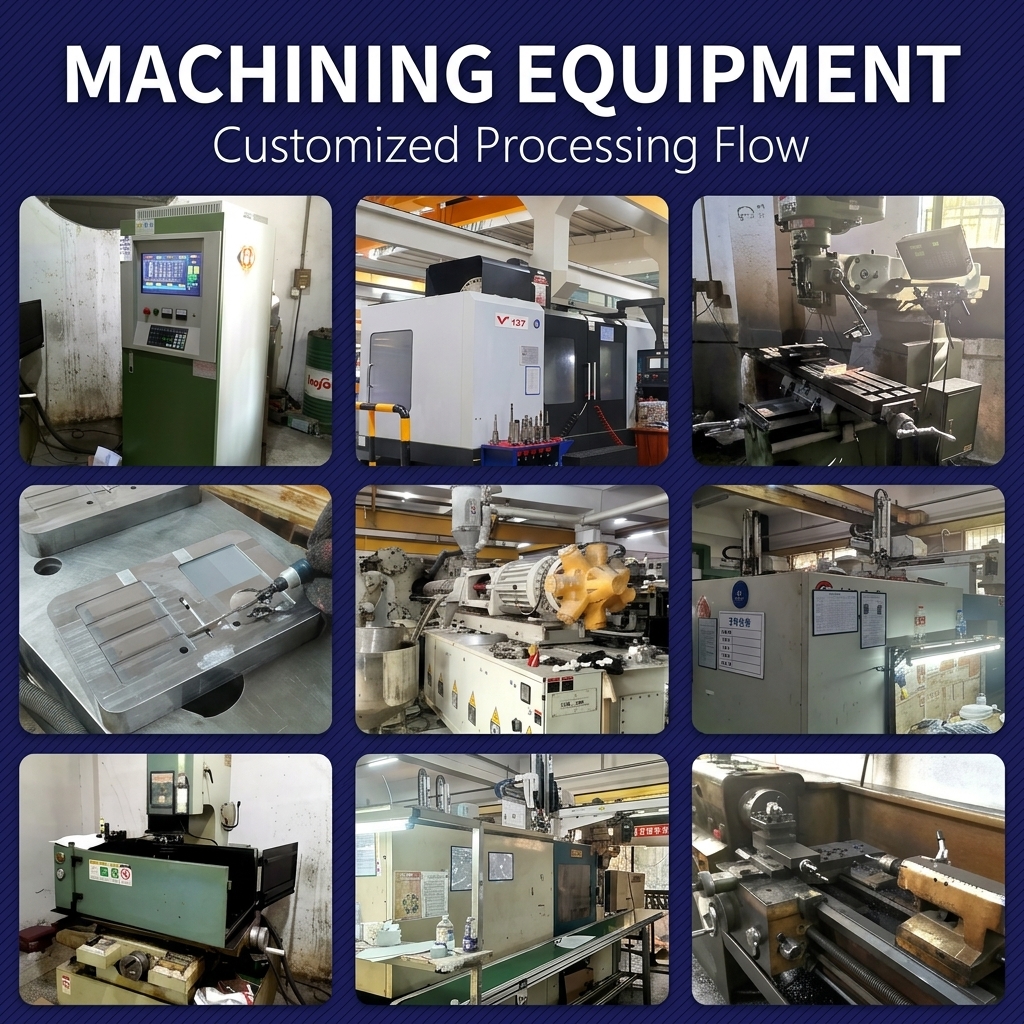
CNC-freesmachines
CNC-freesmachines maken gebruik van roterende snijgereedschappen om materiaal weg te frezen van een stilstaand (of langzaam roterend) werkstuk. Het zijn de meest veelzijdige CNC-machines, waarmee vlakke oppervlakken, groeven, gaten, uitsparingen en complexe 3D-contouren kunnen worden vervaardigd. Freesmachines variëren van eenvoudige 3-assige machines, waarbij het gereedschap in de X-, Y- en Z-richting beweegt, tot geavanceerde 5-assige machines die het gereedschap of het werkstuk kunnen kantelen en draaien om toegang te krijgen tot complexe geometrieën. Voor onderdelen van nylon en technische kunststoffen heeft CNC-frezen vaak de voorkeur, omdat hiermee nauwe toleranties kunnen worden bereikt zonder het risico op thermische vervorming dat bij sommige alternatieve processen wel bestaat.
CNC-draaibanken (draaicentra)
Bij CNC-draaibanken draait het werkstuk tegen een stilstaand snijgereedschap aan, waardoor ze ideaal zijn voor cilindrische onderdelen. De draaiende beweging in combinatie met de lineaire beweging van het gereedschap zorgt voor de productie van assen, bussen, onderdelen met schroefdraad en andere rotatiesymmetrische vormen. Moderne draaicentra zijn vaak uitgerust met aangedreven gereedschappen – roterende gereedschappen die frees-, boor- en tapbewerkingen op het draaiende werkstuk kunnen uitvoeren, waardoor de mogelijkheden van een draaibank en een freesmachine effectief in één machine worden gecombineerd.
CNC-freesmachines
CNC-plasmasnijders en lasersnijders
In plaats van fysieke snijgereedschappen maken deze machines gebruik van thermische energie om plaatmateriaal door te snijden. Plasmasnijders ioniseren gas om een elektrisch geleidende plasmastraal te creëren die geleidende metalen zoals staal en aluminium smelt. Lasersnijders gebruiken een gebundelde lichtstraal om materiaal met uiterste precisie te verdampen of te smelten. Beide zijn 2D-profileermachines (hoewel sommige lasers ook 3D-snijwerk kunnen uitvoeren) die uitblinken in de snelle bewerking van plaatmetaal en platen.
CNC-vonkverspaningsmachines (EDM)
EDM-machines maken gebruik van elektrische vonken om materiaal weg te eroderen in plaats van mechanisch te snijden. Bij draad-EDM snijdt een dunne draadelektrode als een precisiezaag door het werkstuk, waardoor uiterst nauwe toleranties en een fijne oppervlakteafwerking worden verkregen. Bij zink-EDM (ook wel ram-EDM genoemd) wordt een gevormde elektrode gebruikt om holtes in het werkstuk te “branden”. EDM is met name geschikt voor harde materialen, ingewikkelde interne geometrieën en toepassingen waarbij mechanische belasting door snijden moet worden vermeden.
Materialen die bij CNC-bewerking worden gebruikt
CNC-bewerking is geschikt voor een breed scala aan materialen, wat een van de belangrijkste redenen is voor het wijdverbreide gebruik ervan. De materiaalkeuze hangt af van de toepassing, de omgevingsomstandigheden, de wettelijke voorschriften en het budget.
Metalen
Aluminium is een van de meest bewerkte metalen vanwege zijn uitstekende bewerkbaarheid, gunstige sterkte-gewichtsverhouding en corrosiebestendigheid. Legeringen zoals 6061-T6 en 7075 zijn onmisbaar in de lucht- en ruimtevaart, de automobielindustrie en de productie van consumentenproducten. Roestvrij staal (304, 316) biedt een superieure corrosiebestendigheid en wordt op grote schaal gebruikt in medische apparatuur en apparatuur voor de voedselverwerking. Titanium biedt de hoogste sterkte-gewichtsverhouding, maar staat bekend als moeilijk te bewerken vanwege de lage thermische geleidbaarheid, waardoor de warmte zich concentreert aan de snijkant. Andere veel bewerkte metalen zijn onder meer messing, koper, gereedschapsstaal en Inconel.
Technische kunststoffen
Voor toepassingen waarbij gewichtsbesparing, elektrische isolatie, chemische bestendigheid of kostenefficiëntie van cruciaal belang zijn, vormen technische kunststoffen een uitstekende keuze. Nylon (polyamide) is bijzonder populair voor bewerkte onderdelen vanwege zijn sterkte, slijtvastheid en zelfsmerende eigenschappen. Veelgebruikte soorten zijn onder meer nylon 6, nylon 6/6 en met glasvezel versterkte varianten voor extra stijfheid. Andere bewerkbare kunststoffen zijn onder meer PTFE (Teflon) voor toepassingen bij hoge temperaturen en met chemische bestendigheid, PEEK voor omgevingen met extreme prestatie-eisen, acetaal (Delrin) voor maatvastheid en lage wrijving, en UHMW-PE voor slag- en slijtvastheid.
Overwegingen bij materiaalselectie
Bij het kiezen van het juiste materiaal voor een CNC-gefreesd onderdeel moet rekening worden gehouden met verschillende factoren. Mechanische eigenschappen zoals treksterkte, hardheid en vermoeidheidsweerstand moeten aansluiten bij de eisen van de toepassing. Blootstelling aan omgevingsfactoren – waaronder extreme temperaturen, chemicaliën, UV-straling en vocht – kan bepaalde materialen ongeschikt maken. Wettelijke voorschriften (FDA, RoHS, REACH) kunnen specifieke materiaalkwaliteiten voorschrijven. Ten slotte spelen de kosten altijd een rol: de grondstofprijs, de bewerkbaarheid (die van invloed is op de cyclustijd en de slijtage van het gereedschap) en de minimale bestelhoeveelheden zijn allemaal van invloed op de totale projectkosten.
Voordelen en beperkingen van CNC-bewerking
Voordelen
Nauwkeurigheid en herhaalbaarheid: CNC-machines halen doorgaans toleranties van +/-0,005 inch, terwijl topmodellen zelfs tot +/-0,0005 inch kunnen komen. Zodra de instellingen zijn vastgelegd, produceert de machine telkens hetzelfde onderdeel, waardoor menselijke fouten worden uitgesloten.
Schaalbaarheid: CNC-bewerking is geschikt voor productievolumes van 1 tot 100.000+. Dezelfde gereedschappen en instellingen worden zowel voor prototypen als voor productieseries gebruikt, waardoor de overgang van ontwikkeling naar productie naadloos verloopt.
Veelzijdigheid van materiaal: In tegenstelling tot additive manufacturing (3D-printen), dat beperkt is tot gespecialiseerde materialen, kan bij CNC-bewerking vrijwel elk hard materiaal worden bewerkt – metalen, kunststoffen, composietmaterialen en hout.
Kwaliteit van de oppervlakteafwerking: Bij bewerkte onderdelen kunnen oppervlakteafwerkingen tot Ra 0,4 pm (16 pin) worden bereikt zonder dat er een tweede bewerking nodig is. Voor toepassingen waarbij een nog fijnere afwerking vereist is, kunnen eenvoudig aanvullende behandelingen zoals polijsten, anodiseren of parelstralen worden toegepast.
Snelheid: De levertijden voor CNC-gefreesde onderdelen variëren van 1 tot 15 werkdagen voor gangbare materialen, wat aanzienlijk sneller is dan spuitgieten (4-12 weken voor het maken van de matrijzen) of gieten.
Beperkingen
Geometrische beperkingen: Met ronde snijgereedschappen zijn scherpe binnenhoeken onmogelijk; de minimale binnenradius is gelijk aan de radius van het gereedschap. Diepe uitsparingen met een kleine diameter kunnen een uitdaging vormen vanwege doorbuiging van het gereedschap en problemen met de spaanafvoer.
Materiaalverspilling: Bij subtractieve productie ontstaat van nature afval. Bij complexe onderdelen met een aanzienlijke “buy-to-fly”-verhouding (de verhouding tussen het gewicht van de grondstof en het gewicht van het afgewerkte onderdeel) kan deze verhouding voor lucht- en ruimtevaartonderdelen oplopen tot 10:1 of hoger.
Kosten per eenheid bij grote volumes: Hoewel CNC-bewerking kosteneffectief is voor kleine tot middelgrote productieseries, bieden bij zeer grote hoeveelheden (honderdduizenden stuks) processen zoals spuitgieten lagere kosten per stuk, ondanks de hogere initiële investering in matrijzen.
Complexiteit van de installatie: Voor complexe onderdelen zijn mogelijk meerdere instellingen, op maat gemaakte opspanningen en gespecialiseerd gereedschap nodig. Elke extra instelling brengt extra kosten met zich mee en vergroot de kans op fouten.
CNC-bewerking versus andere productieprocessen
CNC-bewerking versus 3D-printen
Bij 3D-printen (additieve fabricage) worden onderdelen laag voor laag opgebouwd, waardoor geometrieën mogelijk worden die met conventionele verspaningstechnieken onmogelijk te vervaardigen zouden zijn – interne roosterstructuren, complexe organische vormen en ondersnijdingen. 3D-geprinte onderdelen hebben echter over het algemeen mindere mechanische eigenschappen, oppervlakteafwerking en maatnauwkeurigheid in vergelijking met verspaande onderdelen. Voor functionele prototypes en componenten voor eindgebruik die nauwe toleranties of specifieke materiaaleigenschappen vereisen, blijft CNC-bewerking de voorkeurskeuze. Veel fabrikanten hanteren een hybride aanpak: 3D-printen voor snelle conceptvalidatie, gevolgd door CNC-bewerking voor functionele tests en productie.
CNC-bewerking versus spuitgieten
Spuitgieten is de koning van de massaproductie van kunststofonderdelen. Zodra de matrijs is gemaakt, kunnen onderdelen binnen enkele seconden worden geproduceerd tegen stukkosten die in centen worden gemeten. De kosten voor het vervaardigen van de matrijs bedragen echter $5.000 tot $100.000+ en de productie ervan duurt 4-12 weken. Bij CNC-bewerking is geen matrijs nodig en kan binnen enkele dagen na ontvangst van het CAD-model worden begonnen met de productie van onderdelen. Voor nylon- en kunststofonderdelen is CNC-bewerking de duidelijke winnaar voor prototyping, kleine tot middelgrote volumes (doorgaans minder dan 10.000 stuks) en toepassingen waarvoor materiaalcertificering of nauwe toleranties vereist zijn. Spuitgieten neemt het over wanneer de volumes de investering in matrijzen rechtvaardigen en wanneer complexe interne geometrieën (klikverbindingen, scharnieren, dunne wanden) vereist zijn.
Toepassingen in verschillende sectoren
Ruimtevaart
De lucht- en ruimtevaartindustrie vereist uiterste precisie, traceerbaarheid van materialen en betrouwbaarheid. Tot de CNC-gefreesde onderdelen in vliegtuigen behoren onder meer constructiebeugels, motorsteunen, onderdelen van het landingsgestel en hydraulische verdeelstukken. Materialen zoals 7075-aluminium en titanium worden veel gebruikt, en van leveranciers van bewerkte onderdelen wordt vaak een AS9100-certificering vereist. Een enkel commercieel vliegtuig bevat duizenden bewerkte onderdelen, van stoelrails tot vleugelribben.
Medische apparaten
Chirurgische instrumenten, orthopedische implantaten, tandprothesen en behuizingen voor diagnostische apparatuur worden allemaal vervaardigd met behulp van CNC-bewerking. Materialen van medische kwaliteit, zoals 316L roestvrij staal, PEEK en titanium, worden bewerkt in ISO 13485-gecertificeerde faciliteiten met strenge procesvalidatie. De mogelijkheid om patiëntspecifieke implantaten te vervaardigen op basis van CT-scangegevens is een snelgroeiende toepassing.
Automotive
Industriële apparatuur
Zware machines, productieapparatuur en verwerkingssystemen zijn voor hun structurele integriteit en nauwkeurige uitlijning afhankelijk van bewerkte onderdelen. Tandwielen, assen, lagerhuizen, klephuizen en pomponderdelen worden allemaal routinematig bewerkt. Voor fabrikanten van apparatuur biedt CNC-bewerking de flexibiliteit om ontwerpen op maat te maken zonder de kosten van speciale gereedschappen.
Belangrijke factoren die van invloed zijn op de kosten van CNC-bewerking
Inzicht in de factoren die de kosten van CNC-bewerking bepalen, helpt inkoopprofessionals om weloverwogen beslissingen te nemen en ontwerpen te optimaliseren met het oog op de produceerbaarheid.
Materiaalkeuze: De kosten van grondstoffen lopen sterk uiteen. 6061-aluminium kost mogelijk $3-5 per pond, terwijl PEEK meer dan $60 per pond kan kosten. Naast de grondstofprijs speelt ook de bewerkbaarheid een rol: het bewerken van titanium duurt 3 tot 5 keer langer dan dat van aluminium, wat direct leidt tot hogere kosten voor arbeid en machinetijd.
Complexiteit van de onderdelen: Eenvoudige prismatische onderdelen met rechte wanden en vlakke bodems kunnen snel worden bewerkt met standaardgereedschap. Complexe 3D-oppervlakken waarvoor kogelfrezen nodig zijn, krappe binnenhoeken die gereedschap met een kleine diameter vereisen, en onderdelen die meerdere instellingen vereisen, zorgen allemaal voor een langere cyclustijd en hogere kosten. Door toepassing van de principes van ‘Design for Manufacturability’ (DFM) kan de complexiteit vaak worden verminderd zonder dat dit ten koste gaat van de functionaliteit.
Tolerantie-eisen: Standaardtoleranties van +/-0,005 inch zijn zonder bijzondere inspanningen haalbaar. Strakke toleranties van +/-0,001 inch of minder vereisen lagere voedingssnelheden, frequentere gereedschapswisselingen, extra maatregelen en soms klimaatgeregelde omgevingen – wat allemaal de kosten verhoogt. Het specificeren van strakkere toleranties dan nodig is, is een van de meest voorkomende oorzaken van onnodige bewerkingskosten.
Productievolume: Hoewel CNC-bewerking minimale instelkosten met zich meebrengt, blijft de afschrijving van de instelkosten toch van belang. Bij een serie van 100 onderdelen loont het om de instel- en CAM-tijd over meer eenheden te verdelen dan bij een serie van 5. Bij zeer grote volumes kunnen speciale productieklemmen en geoptimaliseerde processen de kosten per eenheid aanzienlijk verlagen.
Oppervlakteafwerking: Een afwerking zoals na het verspanen (doorgaans 63-125 Ra microinch) is standaard. Voor een gladdere afwerking zijn extra nabewerkingsgangen, niet-standaard gereedschap of secundaire bewerkingen zoals polijsten nodig, wat extra kosten met zich meebrengt. Door alleen afwerkingsvereisten op te geven waar dit functioneel noodzakelijk is, worden onnodige kosten vermeden.
Een partner voor CNC-bewerking kiezen
Het kiezen van de juiste leverancier voor verspaningswerkzaamheden is net zo belangrijk als het correct ontwerpen van het onderdeel. Belangrijke beoordelingscriteria zijn onder meer:
Technische mogelijkheden: Beschikt het bedrijf over de juiste machines, gereedschappen en expertise voor uw materialen en toleranties? Een bedrijf dat gespecialiseerd is in aluminium beugels voor de automobielindustrie kan moeite hebben met medische onderdelen van PEEK.
Kwaliteitssystemen: ISO 9001-certificering vormt de basis. Voor sectoren die onder regelgeving vallen, moet u letten op AS9100 (lucht- en ruimtevaart), ISO 13485 (medische sector) of IATF 16949 (automobielindustrie). Informeer naar de apparatuur, de procesdocumentatie en de methoden voor statistische procescontrole.
Materiaalkennis: Als er in uw onderdelen technische kunststoffen zoals nylon worden gebruikt, werk dan samen met een machinebedrijf dat de specifieke uitdagingen begrijpt – thermische uitzetting, spaanderbeheersing, compatibiliteit met koelvloeistoffen en spanningsverlichting. Ervaring met specifieke materialen vermindert het risico op afkeur en vertragingen.
Communicatie en reactievermogen: De beste partners op het gebied van verspanende bewerking geven DFM-feedback vóór het verspanen, hanteren een transparante prijsstelling met een gedetailleerd overzicht per post en communiceren proactief over wijzigingen in de planning of technische kwesties.
Schaalbaarheid: Kan de leverancier uw groei aan? Een leverancier die u prima van dienst is bij 50 prototypestukken, beschikt mogelijk niet over de capaciteit voor 5.000 productie-eenheden. Breng inzicht in hun capaciteit, de redundantie van hun apparatuur en hun schaalbaarheid.
Samenvatting
CNC-bewerking blijft niet voor niets een hoeksteen van de moderne productie. Dankzij de combinatie van precisie, materiaalveelzijdigheid en productieflexibiliteit is deze techniek in alle sectoren onmisbaar. Voor het vervaardigen van kunststofonderdelen – met name nylononderdelen die strakke toleranties en een constante kwaliteit vereisen – biedt CNC-bewerking een ideale balans tussen prestaties en kostenefficiëntie, zowel bij het maken van prototypes als bij de productie van grotere series.
Inzicht in het proces, de materiaalkeuzes, de kostenfactoren en de selectiecriteria voor leveranciers stelt inkoopprofessionals en ingenieurs in staat om weloverwogen beslissingen te nemen die zowel de kwaliteit van de onderdelen als de economische aspecten van het project optimaliseren. Of u nu een nieuw product ontwikkelt, productiecomponenten plant of productiepartners evalueert: een gedegen kennis van de basisprincipes van CNC-bewerking is essentieel.
FAQ
Waarvoor wordt CNC-bewerking het best gebruikt?
CNC-bewerking is het meest geschikt voor onderdelen waarbij nauwkeurige afmetingen, herhaalbare geometrie en een praktische overgang van prototypeproductie naar massaproductie vereist zijn.
Kan CNC-bewerking zowel bij kunststoffen als bij metalen worden toegepast?
Ja. Met CNC-bewerking kunnen aluminium, staal, messing, technische kunststoffen, nylon, POM, PC en andere bewerkbare materialen worden verspaand, mits de gereedschappen en snijparameters correct zijn gekozen.
Welke gegevens zijn nodig om een offerte te kunnen opstellen voor een CNC-gefreesd onderdeel?
Voor een offerte zijn doorgaans een tekening of CAD-bestand, het materiaal, de hoeveelheid, de tolerantie-eisen, de oppervlakteafwerking, de kritieke kenmerken en eventuele inspectie- of leveringsvoorwaarden nodig.
Wat is het grootste ontwerprisico bij CNC-bewerking?
Het grootste risico is het ontwerpen van geometrie die er in CAD prima uitziet, maar die tijdens de daadwerkelijke bewerking moeilijk te fixeren, te bewerken, te inspecteren of binnen de toleranties te houden is.