Het kanalsysteem – de kanalen die gesmolten kunststof van de spuiteenheid naar de matrijsholtes transporteren – heeft een grote invloed op de rendabiliteit van uw productie en de kwaliteit van de onderdelen. Bij het spuitgieten van nylon moet bij de keuze tussen een warmkanaal- en een koudkanaalsysteem zorgvuldig rekening worden gehouden met de materiaalkosten, het productievolume, de eisen aan de onderdelen en de initiële investering in matrijzen.
Inzicht in runnersystemen
Koude-kanalen-systemen
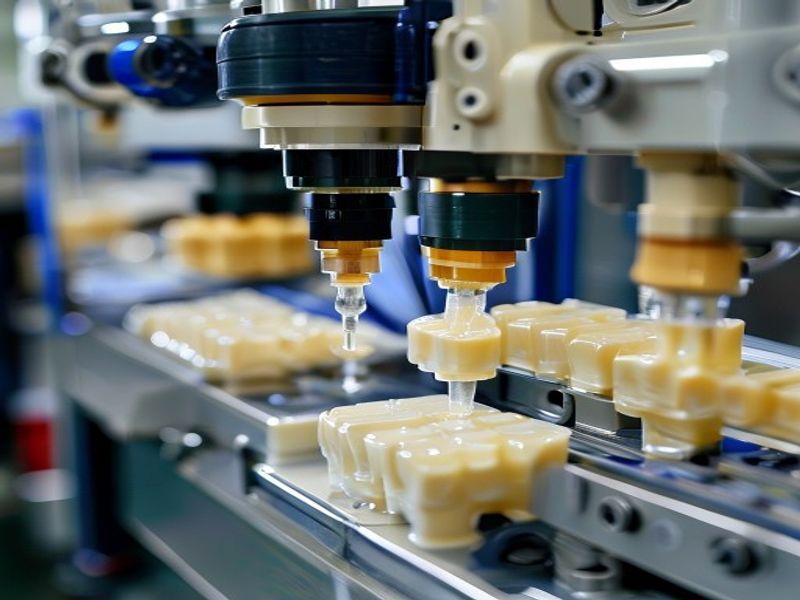
Bij matrijzen met koude inloopkanalen maken de inloopkanalen deel uit van de matrijsholte. Het materiaal in de inloopkanalen stolt bij elke cyclus en wordt samen met de onderdelen uit de matrijs geworpen. Dit materiaal uit de inloopkanalen moet opnieuw worden gemalen en verwerkt – of worden afgevoerd –, wat extra kosten en complexiteit met zich meebrengt. Voor nylon zijn koude inloopkanalen geschikt voor productie in kleinere volumes en wanneer er vaak van kleur wordt gewisseld.
Heetkanalsystemen
Bij hotrunner-systemen blijft het materiaal in de inlaatkanalen tussen de cycli door op smelttemperatuur. Alleen het materiaal dat in de vormholtes terechtkomt, stolt, waardoor er geen afval uit de inlaatkanalen ontstaat. Dit levert een aanzienlijke materiaalbesparing op bij productie in grote volumes en maakt snellere cyclustijden mogelijk, aangezien de inlaatkanalen niet hoeven te worden gekoeld.
Vergelijking van nylon-toepassingen
| Factor | Koude loopbaan | Hot Runner |
|---|---|---|
| Materiaalverspilling | 15-40%-afval van de loper | Minimaal (alleen poorten) |
| Gereedschapskosten | Onder | Hoger (+30-50%) |
| Cyclustijd | Langer | Korter (10-20%) |
| Kleurveranderingen | Gemakkelijk | Moeilijk, tijdrovend |
| Onderhoud | Eenvoudig | Complex, vereist expertise |
| Het meest geschikt voor | Klein tot middelgroot volume, meerkleurig | Grote oplage, één kleur |
Specifieke overwegingen met betrekking tot nylon
Thermische gevoeligheid
Nylon is gevoelig voor langdurige blootstelling aan hitte. In hotrunner-systemen moet de verblijftijd van het materiaal in het verdeelstuk zorgvuldig worden geregeld om aantasting te voorkomen. Een goed temperatuurbeheer en de juiste berekeningen van de verblijftijd zijn van essentieel belang.
Vochtgehalte
Goed gedroogd nylon is van cruciaal belang voor de verwerking met een hotrunner-systeem. Vocht in het materiaal veroorzaakt uitbarsten en kan leiden tot schade aan het hotrunner-systeem. Zorg ervoor dat het materiaal vóór de verwerking is gedroogd tot een vochtgehalte van minder dan 0,2%.
Met glas gevulde soorten
Met glasvezel versterkte nylonsoorten zijn schurend en kunnen slijtage veroorzaken aan onderdelen van het hotrunner-systeem, met name bij de ingangen en spuitmonden. Kies voor gevulde materialen hotrunner-systemen met geharde of met hardmetaal beklede onderdelen.
Voorbeeld van een kostenanalyse
Neem bijvoorbeeld een nylon onderdeel van 50 gram met een spuitkanaal van 30 gram (afvalpercentage van 37,51 TP3T) bij materiaalkosten van $3,50/kg. Materiaalkosten voor het koude spuitkanaal per spuitcyclus: $0,28. Materiaalkosten per spuitbeurt bij een hete-kanalenmatrijs: $0,175. Besparing per spuitbeurt: $0,105. Bij 100.000 cycli: $10.500 aan materiaalbesparing. Meerprijs voor warmkanaalgereedschap: $15.000-25.000. Break-evenpunt: 150.000-250.000 cycli. Bij productievolumes van meer dan 250.000 onderdelen leveren warmkanaalsystemen doorgaans lagere totale eigendomskosten op.
FAQ
Wanneer is het zinvol om bij het spuitgieten van nylon te kiezen voor een hot-runner- of een cold-runner-systeem?
De keuze tussen hot-runner- en cold-runner-systemen voor het spuitgieten van nylon is zinvol wanneer het volume van het onderdeel, de materiaalkeuze, de geometrie en de vereisten op het gebied van herhaalbaarheid de investering in het matrijsontwerp en de gereedschappen rechtvaardigen.
Welke ontwerpfactoren zijn het belangrijkst bij de afweging tussen warmkanaal- en koudkanaalsystemen voor het spuitgieten van nylon?
Wanddikte, ribben, uitsteeksels, uitloophoek, plaats van de ingietopening, krimp, scheidingslijn en uitwerping zijn allemaal van invloed op de kwaliteit van het spuitgietdeel.
Welke informatie is nodig vóór de productie van mallen?
De leverancier dient het 3D-model, het materiaal, het verwachte jaarlijkse volume, de eisen ten aanzien van het uiterlijk, de tolerantie-eisen en eventuele eisen met betrekking tot montage of functionele tests te bevestigen.
Wat is het grootste risico bij het gebruik van hot-runner- versus cold-runner-systemen voor het spuitgieten van nylon?
Het grootste risico is dat de matrijzen worden goedgekeurd voordat het gedrag van het materiaal, de krimp, de vloei en de werking van het onderdeel volledig zijn getoetst aan de daadwerkelijke toepassing.

