Om nylonfilament op de juiste manier te drogen, moet je het eerst grondig voordrogen voordat je serieus gaat printen. Als je het korte antwoord wilt: de meeste PA6-nylonrollen printen het beste na drogen bij 70-80 °C gedurende 6-12 uur, terwijl PA12 meestal 55-70 °C gedurende 4-8 uur. Met koolstofvezel versterkt nylon en met glasvezel versterkt nylon moeten nog steeds worden gedroogd, ook al zorgen de vulstoffen voor meer stijfheid en verminderen ze het kromtrekken.
Voor ondersteuning bij prototypes of productie die verder gaat dan het drogen van filament, bekijk dan onze 3D-printdiensten en procesopties voor onderdelen vervaardigd met FDM, SLS, MJF, SLA en PolyJet.
In deze handleiding wordt uitgelegd hoe je nylon op de juiste manier droogt, hoe je defecten in natte filamenten kunt herkennen, hoe je spoelen na het drogen bewaart en wanneer een doseringsbak belangrijk is tijdens het printen. Als je werkt met PA6, PA12 en technische nylonsoorten Voor functionele onderdelen is dit de procesworkflow die het belangrijkst is.
Kort antwoord: De beste instellingen voor het drogen van nylon
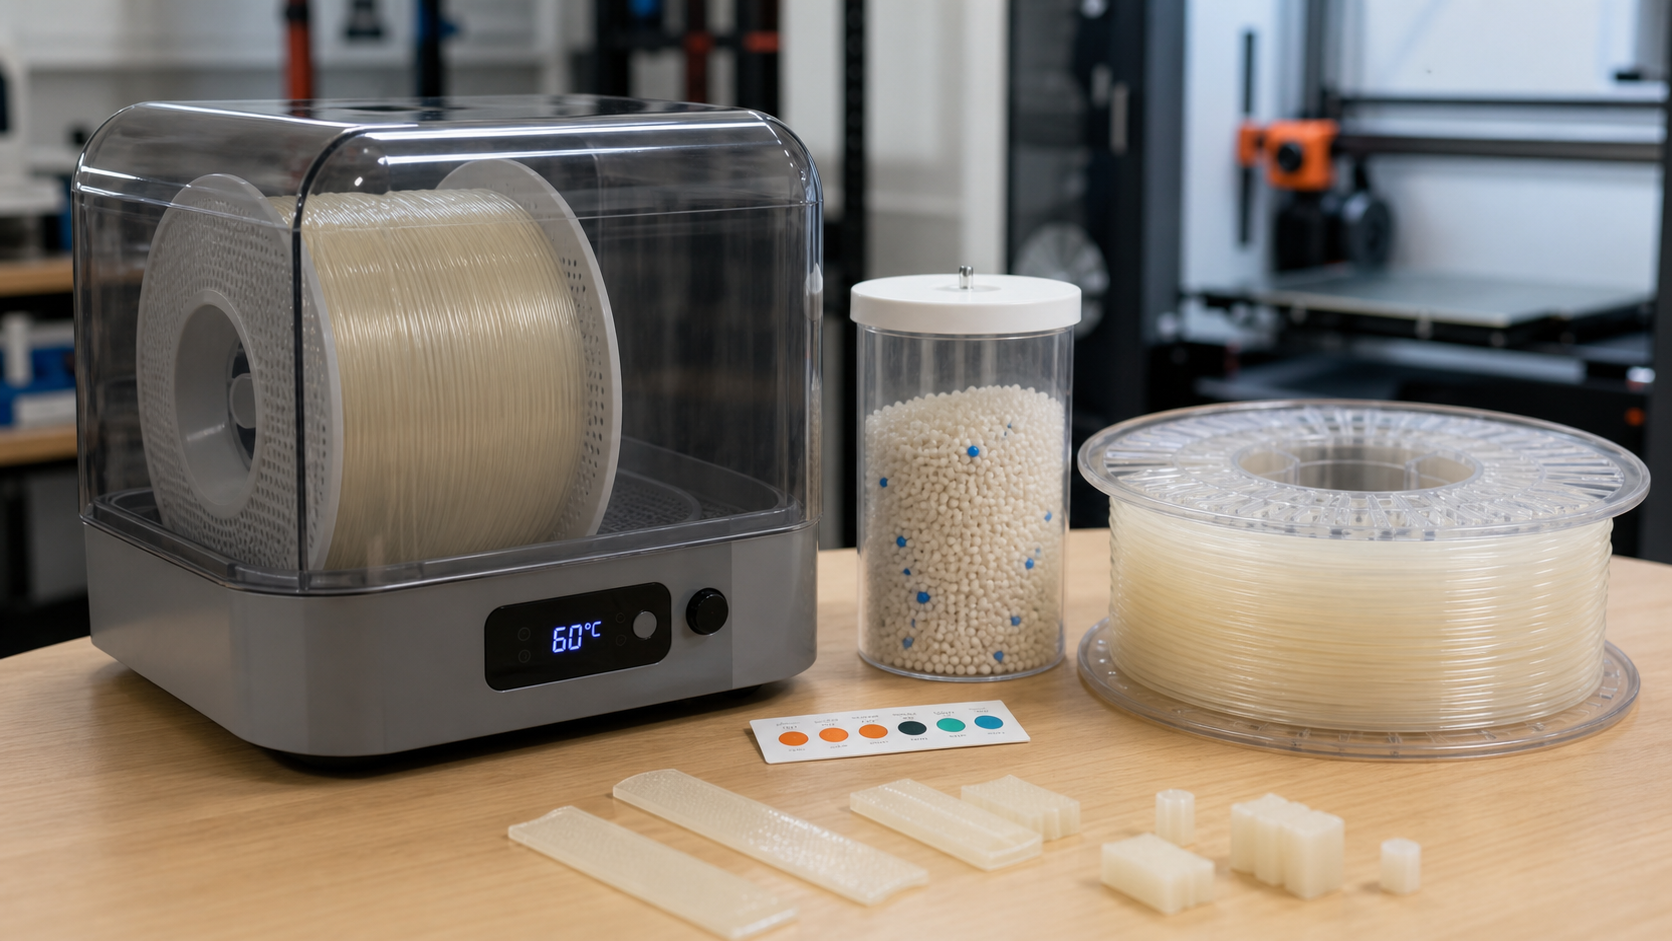
Voor de meeste FDM-gebruikers is de snelste, betrouwbare werkwijze heel eenvoudig: laat de spoel volledig drogen, bewaar hem in een afgesloten verpakking en print in een gecontroleerde omgeving in plaats van hem blootgesteld naast de machine te laten liggen. Die ene aanpassing in het proces lost problemen met oppervlakteruwheid, stringing en zwakke laaghechting vaak sneller op dan eindeloos sleutelen aan de slicer.
| Type nylon | Typische droogtemperatuur | Gemiddelde droogtijd | Beste praktijken |
|---|---|---|---|
| PA6-nylon | 70-80 °C | 6-12 uur | Gebruik een verwarmde droger of droogkast voor lange afdrukken |
| PA66-nylon | 75-85 °C | 6-12 uur | Controleer de hittebestendigheid van de spoel voordat u deze in de oven gebruikt |
| PA12-nylon | 55–70 °C | 4-8 uur | Nog steeds verzegeld verpakt, ook al is de vochtopname lager |
| Koolstofvezelnylon | 70-80 °C | 6-10 uur | Laat de print drogen vóór elke constructieve of maatkritische afdruk |
| Met glasvezel versterkt nylon | 70-80 °C | 6-10 uur | Combineer vochtregeling met een opstelling met geharde sproeikoppen |
Waarom nylonfilament zo snel vocht opneemt
Nylon is hygroscopisch, wat betekent dat het water uit de omgevingslucht opneemt. Dit is een van de kenmerkende materiaaleigenschappen waarmee nylon zich onderscheidt van eenvoudigere, alledaagse filamenten zoals PLA. Zodra de spoel voldoende vocht heeft opgenomen, zet de smeltzone dat water om in stoom. Dit leidt tot een onstabiele extrusie, zichtbare oppervlaktefouten en slechtere mechanische eigenschappen.
Dat is van belang omdat nylon meestal wordt gekozen voor functionele 3D-printtoepassingen, niet voor decoratieve doeleinden. Mensen gebruiken nylon voor mallen, klemmen, behuizingen, beugels, bussen en onderdelen die taaiheid, vermoeidheidsbestendigheid en een betere duurzaamheid in de praktijk vereisen dan gangbare instapmaterialen. Door het nat te printen gaat een groot deel van dat voordeel verloren.
Hoe kun je zien of nylonfilament nat is?
Nat nylon laat meestal al van zich horen voordat je de luchtvochtigheid in de omgeving hebt gemeten. De tekenen zijn zichtbaar, hoorbaar en komen bij veel merken op dezelfde manier voor.
- Knallende of sissende geluiden bij het mondstuk tijdens het extruderen
- Schuimige, bubbelachtige of putjes vertonende buitenoppervlakken
- Veel stringing en willekeurige slierten tussen de bewegingen door
- Een onstabiele extrusiebreedte of af en toe te weinig extrusie
- Een zwakkere hechting tussen de lagen en onverwacht broze onderdelen
- Afwijkingen in de afmetingen als gevolg van stoomuitzetting in de smelt
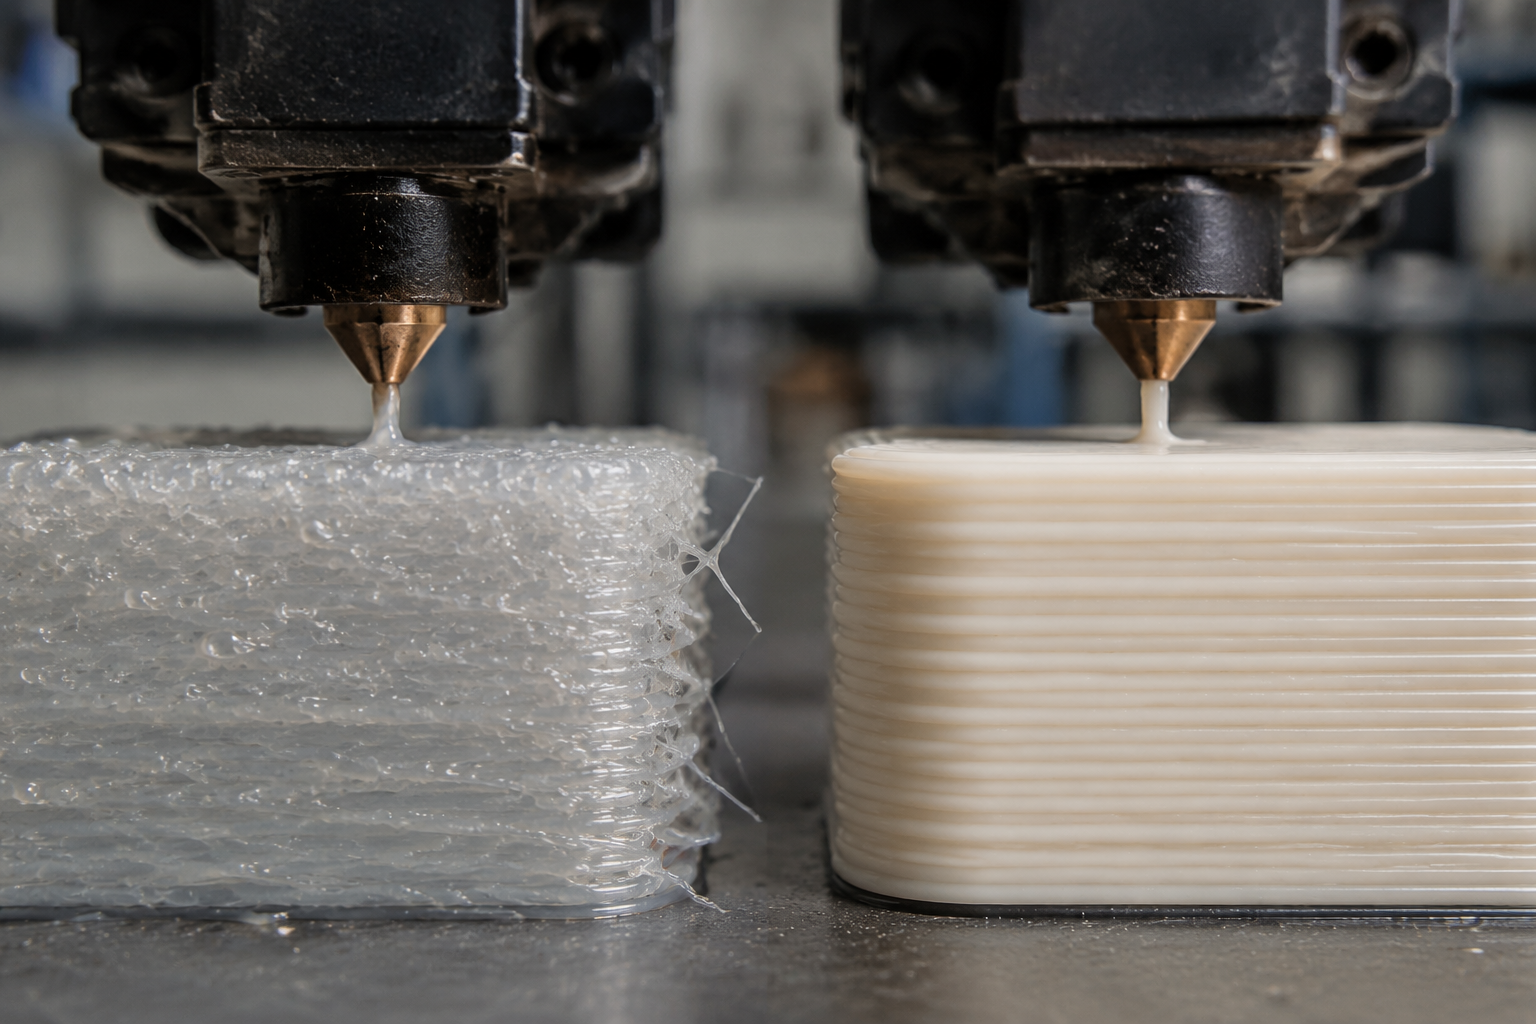
Als je afdruk twee of meer van deze symptomen vertoont, begin dan met het drogen van de spoel voordat je de instellingen voor terugtrekking, doorstroming of koeling aanpast. In veel gevallen is vocht de hoofdoorzaak. Als vocht zich ook uit in vormafwijkingen of inconsistente afmetingen, dan is onze Handleiding voor toleranties bij 3D-printen helpt bij het onderscheiden van materiële effecten en problemen met de kalibratie van de machine.
De beste manieren om nylonfilament te drogen
Speciale draaddroger
Een speciaal ontworpen filamentdroger is de handigste oplossing voor dagelijks gebruik. Deze zorgt voor een stabiele warmte, een betere luchtstroom dan bij afgesloten opslagbakken en biedt in veel gevallen een directe toevoer naar de printer. Dat is belangrijk omdat nylon tijdens langdurige printopdrachten weer vocht kan opnemen als de spoel in de open lucht staat.
Convectieoven
Een convectieoven kan goed functioneren als de werkelijke binnentemperatuur overeenkomt met de ingestelde waarde. Het grootste risico is een te hoge temperatuur. Sommige ovens bereiken tijdens de cyclus een hogere temperatuur dan de weergegeven waarde, waardoor de flenzen van de spool kunnen vervormen of het materiaal van de spool kan verzachten. Als u een oven gebruikt, controleer dan de temperatuur onafhankelijk voordat u een kostbare technische spool in gebruik neemt.
Vacuümoven of industriële droogkast
Voor professionele werkprocessen biedt een vacuümoven of een procesgestuurde droogkast de beste herhaalbaarheid. Dit is met name handig wanneer u meerdere materialen droogt, leiding geeft aan een team of geprinte nylononderdelen kwalificeert voor herhaald gebruik in de productie.
Droogbox tijdens het afdrukken
Voordrogen lost slechts de helft van het probleem op. Nylon moet bij voorkeur worden geprint vanuit een afgesloten droogkast of een verwarmde droger met een doorvoertraject. Dit wordt des te belangrijker naarmate de printtijd, de luchtvochtigheid in de ruimte en de waarde van het onderdeel toenemen.
Hoe lang moet je nylonfilament drogen?
Er is geen algemeen geldend getal, omdat de droogtijd afhangt van de polymeergroep, het aanvankelijke vochtgehalte, de massa van de spoel en de werkelijke temperatuur in de droger. Maar voor praktische FDM-werkprocessen, 4 tot 12 uur bestrijkt het grootste deel van het bruikbare bereik.
Gebruik de laagste stand als de spoel slechts kort aan de omgeving is blootgesteld en de symptomen mild zijn. Gebruik de hoogste stand als je een knallend geluid hoort, schuim op de wanden ziet of weet dat de spoel dagen of wekenlang open in een vochtige ruimte heeft gestaan.
Fouten bij de droogtemperatuur die je moet vermijden
Te koel drogen
Dit is de meest voorkomende fout. Een droger die geschikt is voor PLA bereikt mogelijk niet de temperaturen die nylon daadwerkelijk nodig heeft. De spoel voelt warm aan, maar het printmateriaal gedraagt zich nog steeds als nat nylon.
Te heet drogen
Oververhitting kan ervoor zorgen dat de randen van de spoel kromtrekken, de wikkeling strakker wordt of dat er problemen met de doorvoer ontstaan. Houd je waar mogelijk aan de richtlijnen van de filamentfabrikant, vooral bij gevulde of speciale filamentsoorten.
Het negeren van reabsorptie tijdens het drukken
Als je de spoel volledig droogt en deze vervolgens naast de printer laat liggen tijdens een lange nachtelijke printopdracht, kan de afdrukkwaliteit tijdens het afdrukken toch achteruitgaan. Een droogkast lost dit probleem effectiever op dan alleen herhaaldelijk voordrogen.
De beste manier om het product na het drogen te bewaren
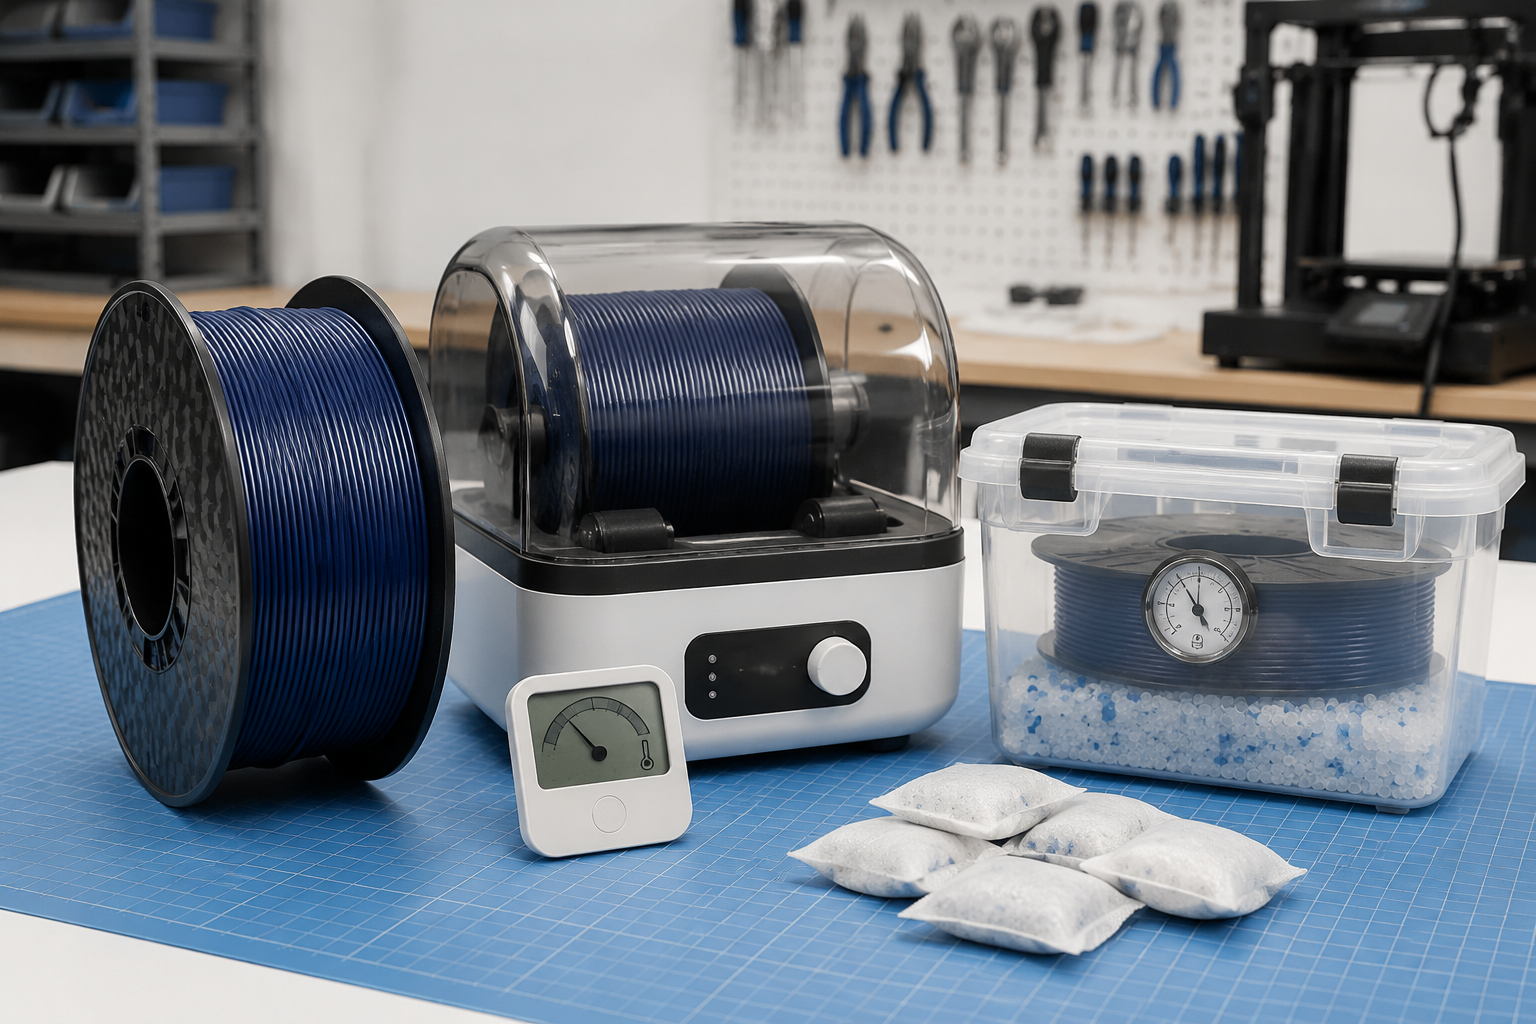
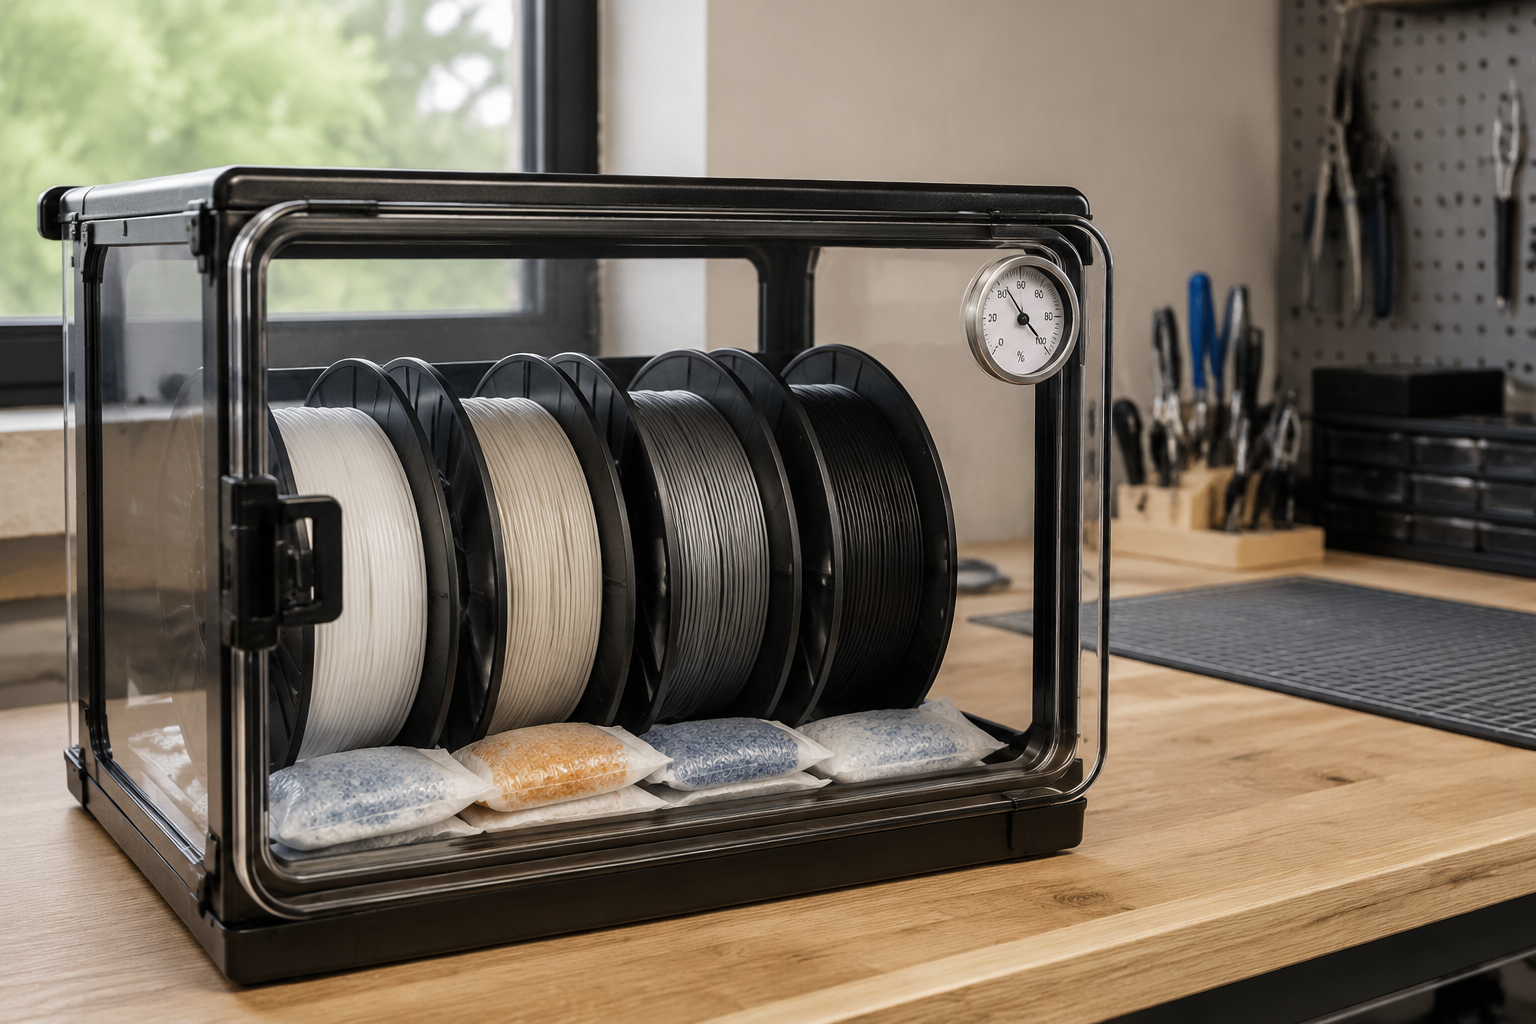
Het doel is om te voorkomen dat volledige droogcycli worden herhaald, tenzij het materiaal deze daadwerkelijk nodig heeft. Zodra de spoel droog is, moet deze onmiddellijk weer in een afgesloten ruimte worden geplaatst.
- Bewaar het nylon na elke afdruksessie in afgesloten zakken of afgesloten bakken
- Gebruik nieuwe droogmiddelzakjes in plaats van gebruikte
- Leg indien mogelijk een hygrometer in grotere opbergdozen
- Vermeld op elke spoel de materiaalkwaliteit en de laatste droogdatum
- Direct afdrukken vanuit een droogkast voor lange of kostbare onderdelen
Droog nylon versus nat nylon: wat verandert er?
Droog nylon zorgt doorgaans voor gladdere wanden, een betere hechting tussen de lagen, beter reproduceerbare afmetingen en minder draadvorming. Met nat nylon kan het onderdeel vaak nog wel worden afgewerkt, maar het eindresultaat ziet er minder goed uit en presteert minder goed. Daarom is vochtbeheersing zowel een kwestie van kwaliteit als van mechanische prestaties.
Als je nylon vergelijkt met andere filamenten die geschikt zijn voor technische toepassingen, is het nuttig om ook bredere afwegingen tussen materialen in ogenschouw te nemen, zoals stijfheid, hittebestendigheid, vochtgevoeligheid en verwerkbaarheid. Gerelateerde vergelijkingen op deze site zijn onder meer PLA versus PETG versus ABS en de meer gedetailleerde Handleiding voor het verhelpen van kromtrekken bij 3D-printen.
Wanneer drogen alleen niet voldoende is
Sommige printfouten bij nylon worden toegeschreven aan opgenomen water, terwijl de werkelijke knelpunt elders ligt. Als de spoel droog is maar onderdelen toch omkrullen, splijten of aan nauwkeurigheid inboeten, zijn de volgende variabelen die je moet controleren: de kamertemperatuur, de stabiliteit van de behuizing, de hechting van de eerste laag en het vermogen van de printer om nylon-specifieke instellingen consistent aan te houden. Als u nog bezig bent met het evalueren van hardware, dan is deze gids voor de de beste 3D-printers voor technische materialen helpt je om de kamer, het hotend en de droogcapaciteit met elkaar te vergelijken.
| Situatie | Aanbevolen actie |
|---|---|
| Nieuwe spoel voor productie- of constructieonderdelen | Laat het drogen voordat je de eerste serieuze afdruk maakt |
| Knallend spuitmondje en schuimende muren | Laat de spoel opnieuw drogen voordat je de instellingen van de snijmachine aanpast |
| Lange nylon pyjama met print | Gebruik tijdens de rit een actieve droger of een afgesloten voerbak |
| Uiteenlopende sterkte van onderdelen tussen verschillende productiebatches | Het bijhouden van droogtijden, opslag en blootstelling standaardiseren |
| Een machine kiezen voor het bedrukken van nylon | Controleer de capaciteit van de printerkamer, de droger en het hotend tegelijkertijd |
Heeft u hulp nodig bij het kiezen van de juiste nylonkwaliteit of productiemethode? Of u nu PA6, PA12, nylon met koolstofvezel, MJF-nylononderdelen of bewerkte technische kunststoffen vergelijkt, ons team kan u helpen bij het afstemmen van het materiaal en het proces op de concrete eisen van uw onderdeel. Neem contact met ons op voor advies over de toepassing of een offerte.
Gerelateerde lezen
- 3D-printdiensten
- Handleiding voor het verhelpen van kromtrekken bij 3D-printen
- Gids voor kunststofmaterialen
Veelgestelde vragen
Waarom moet nylon vóór het bedrukken worden gedroogd?
Nylon neemt vocht uit de lucht op. Tijdens het extrusieproces kan dat vocht leiden tot luchtbellen, draadvorming, ruwe oppervlakken, een zwakke hechting tussen de lagen en minder voorspelbare afmetingen.
Hoe weet ik of nylonfilament nog nat is?
Veelvoorkomende symptomen zijn knallen bij de spuitmond, luchtbellen, overmatige draadvorming, troebele extrusie, ruwe lagen en verminderde sterkte. Een vochtigheidscontrole en een gedocumenteerd droogproces zijn betrouwbaarder voor productiedoeleinden.
Op welke temperatuur moet ik nylonfilament drogen?
PA6 wordt vaak gedroogd bij een temperatuur van ongeveer 70-80 °C en PA12 bij ongeveer 55-70 °C, terwijl gevulde nylonsoorten doorgaans binnen het door de leverancier aangegeven bereik blijven. Controleer vóór het verwarmen het exacte gegevensblad van de spoel en het filament.
Hoe lang moet nylonfilament drogen?
Veel spoelen hebben ongeveer 4 tot 12 uur nodig, afhankelijk van de kwaliteit, het gewicht van de spoel, het vochtgehalte en de daadwerkelijke droogtemperatuur. Voor nat PA6 geldt meestal de langere kant van deze bandbreedte.
Moet het nylon tijdens het printen droog blijven?
Ja. Bij lange printopdrachten of in vochtige ruimtes kan nylon weer vocht opnemen, dus een droogkast of een afgesloten toevoerpad helpt om een consistente extrusie en laaghechting te behouden.
Kan ik nylonfilament in een gewone oven drogen?
Alleen als de temperatuur stabiel is en onafhankelijk is gecontroleerd. Een te hoge temperatuur kan de spoel beschadigen of de wikkeling vervormen, dus een speciale filamentdroger is meestal veiliger.
Vraag ondersteuning aan voor 3D-printen met nylon
Geef de filamentkwaliteit, de afmetingen van het onderdeel, het printproces, de drooggeschiedenis en de gewenste sterkte of maatvoering door.