The cavity generally forms the exterior of a molded part, and the core forms features such as bores, recesses and internal walls. Review the parting line, gate, cooling and ejection together. Cosmetic faces and functional dimensions should drive where these features are placed.
Voor engineering- en inkoopteams
Reviewing Core and Cavity Design Before Tooling?
Core and cavity decisions control parting lines, draft, cooling, ejection and many sources of flash or warpage. Review these items against the real resin and inspection plan before mold steel is cut.
- Confirm parting line and side-action requirements from the CAD model
- Review cooling, gate and ejection together rather than as separate checks
- Define cosmetic zones, tolerances and annual volume before tooling release
Request a core and cavity DFM review → Bekijk onze diensten op het gebied van spuitgieten van nylon
Understanding Core and Cavity Fundamentals
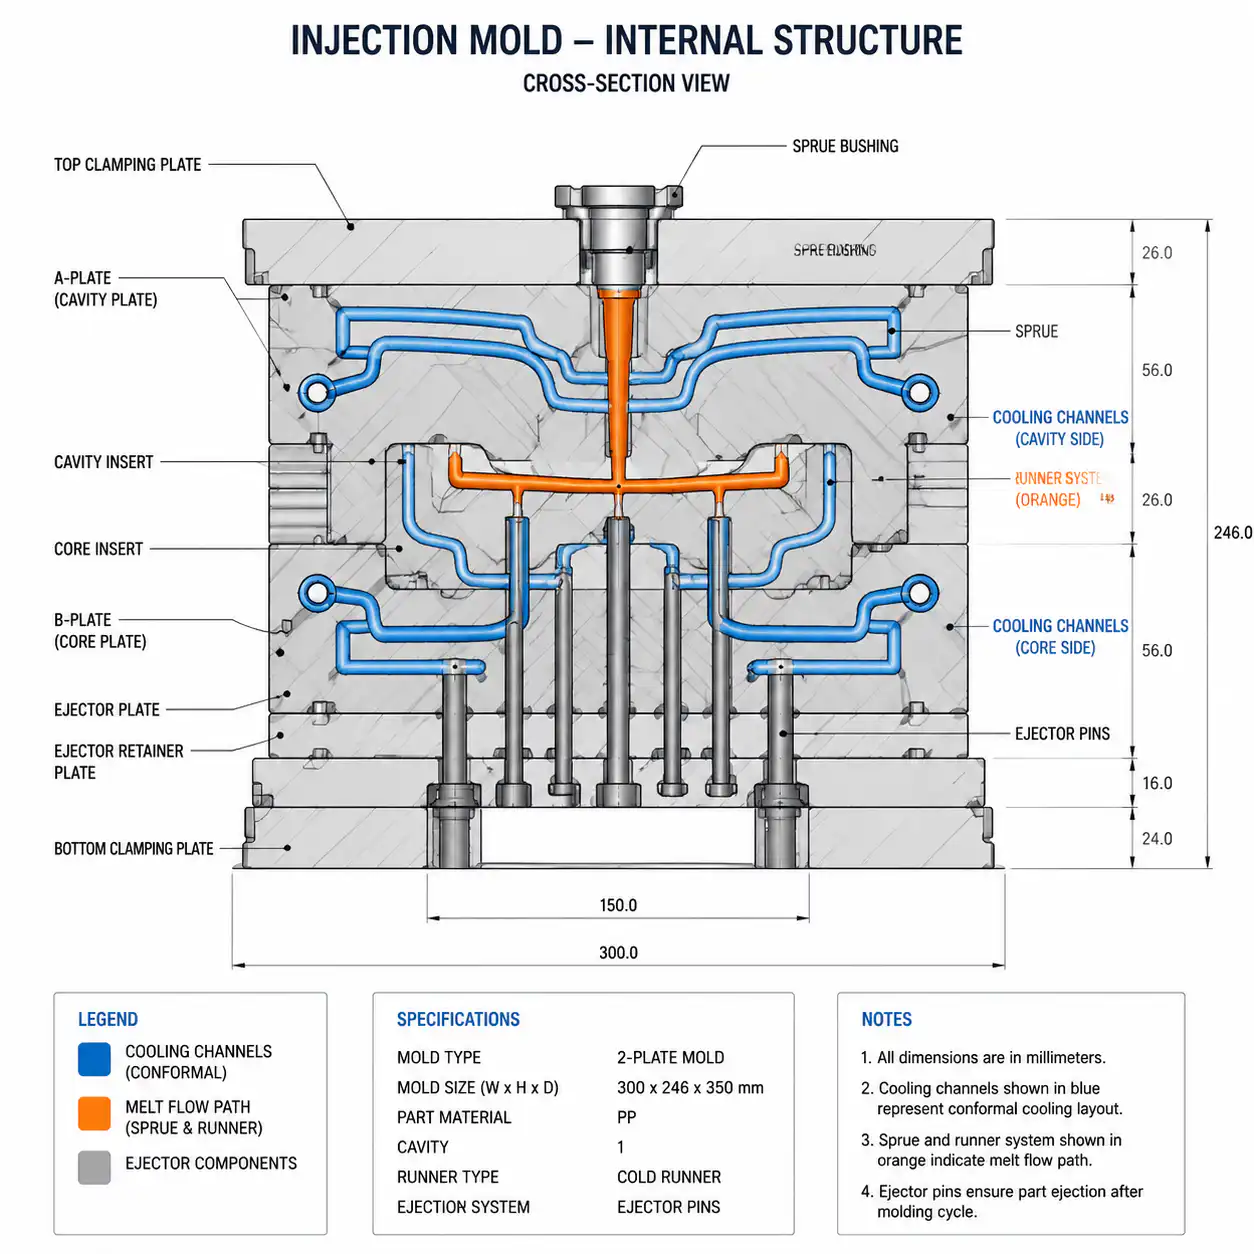
The cavity often forms the outside profile and the core forms the inside profile. In a conventional two-plate tool, the core is often on the moving side, but the part geometry, retention and ejection plan determine the arrangement. See the Protolabs guide to core and cavity placement.

At DFM review, agree on visible witness lines, locations where flash could affect assembly, and how the part will remain on the intended side before ejection.
Parting Line Strategy: Where Form Meets Function
The parting line is where your core and cavity halves separate, and its placement is the single most consequential decision in mold design. A flat, planar parting line along a single plane is the simplest and least expensive option — but real-world parts rarely offer that luxury. Stepped parting lines follow part geometry when features prevent a flat split, adding roughly 10-15% to tooling cost while resolving undercut situations without side actions. When parts have holes or features perpendicular to the mold opening direction, side actions (also called slides or lifters) extend the parting line into three dimensions, increasing both tooling complexity by 20-40% and cycle time by 2-5 seconds per side action.
Strategic parting line placement minimizes visible witness lines on cosmetic surfaces. For consumer-facing products, position the parting line along natural edges or transitions rather than across large flat faces. When working with glass-filled materials, keep the parting line at least 0.5mm away from sharp corners to prevent chipping during ejection. For multi-cavity tools, ensure the parting line plane is consistent across all cavities to maintain uniform clamp force distribution. A parting line mismatch of just 0.03mm creates visible flash that costs real money in secondary deflashing operations — typically $0.05-$0.15 per part for manual trimming, or $0.02-$0.05 for automated tumbling.
Draft Review for Cores and Cavities
Choose draft for the release direction, resin, depth, texture and ejection method. Internal features can grip the core as the part shrinks, so inspect deep sections separately.
Review textured faces with the toolmaker and texture supplier. Mark areas where draft or witness lines could alter fit, appearance or a sealing face.
| Functie | Draft review | Wat moet worden gecontroleerd |
|---|---|---|
| Deep core | Review depth, texture and resin grip. | Check scuffing, distortion and ejection force on samples. |
| Rib or boss | Check each side relative to the release direction. | Confirm local wall thickness and functional fit. |
| Cosmetic wall | Coordinate the surface finish and pull direction. | Compare witness lines and marks to the appearance sample. |
| Shutoff or undercut | Review release, steel contact and any side action. | Confirm flash acceptance and maintenance access. |
Cooling Layout and Dimensional Stability
Cooling layout affects dimensional consistency and cycle time. Ask the toolmaker to identify isolated core tips, thick sections and regions with limited water access. Use trial parts to verify distortion and dimensional repeatability.
Deep or narrow cores can have limited space for channels. Review conventional channels, baffles or conformal cooling against tool strength, maintenance access and the actual heat load.
Ejector Placement: Freeing the Part Without Damage
Ejector pin placement determines whether your part pops out cleanly or emerges with stress marks, deformation, and the telltale circular witness lines of poorly planned ejection. The fundamental rule: eject where the part is strongest, not where it’s most convenient for the mold base layout. Eject against ribs and bosses from behind, never against thin unsupported walls that will deflect. Ejector pins should contact the part through the B-side (core side), and the total ejector area must be sufficient to overcome the part’s adhesion to the core — which for deep-draw parts with minimal draft can exceed 50 MPa of holding force.
Use the cosmetic and functional requirements to decide where pin marks are acceptable. Review blades, sleeves or a stripper plate where the geometry needs a different distribution of ejection force.
- Check wall transitions, ribs and bosses where thick areas could affect sink or warpage.
- Mark critical dimensions, cosmetic faces, undercuts and the intended release direction.
- Review gates, cooling and ejector positions on the same tool concept before sign-off.

Toepassingsmatrix voor de industrie
| Toepassing | Core and cavity review focus |
|---|---|
| Automotive bracket | Identify assembly datums, witness lines and loaded bosses. |
| Electronics enclosure | Check connector opening, seal face, exterior finish and ejector marks. |
| Medical equipment housing | Review cleanable geometry, acceptance criteria and any required documentation. |
| Industrial housing | Review ribs, threaded inserts, replaceable details and inspection access. |
Kostenbeslissingskader: economische aspecten van het ontwerp van kern en holte
Vergelijk offertes voor matrijzen op basis van hetzelfde aantal holtes, hetzelfde matrijsmateriaal, dezelfde oppervlakteafwerking, dezelfde zijdelingse bewegingen, dezelfde proefseries en dezelfde inspectieomvang. Vraag elke leverancier om de kosten voor de matrijs, de kwalificatie en de terugkerende productiekosten apart op te geven.
- Vergelijk de opties met één en meerdere caviteiten aan de hand van de afnamehoeveelheden bij de eerste bestelling en bij vervolgbestellingen.
- Vraag welke nevenwerkzaamheden, inzetstukken en onderhoudsartikelen in de offerte zijn inbegrepen.
- Spreek voorafgaand aan de productie af hoe de goedkeuring van monsters en de rapportage over de afmetingen zullen worden afgehandeld.
Om een vergelijking op basis van het volume te maken, verdeel je de eenmalige gereedschapskosten over de verwachte geaccepteerde hoeveelheid en tel je daar de opgegeven kosten voor onderdelen, secundaire bewerkingen en inspecties bij op. Geef aan hoe er wordt omgegaan met uitval, gereedschapsonderhoud en ontwerpwijzigingen.
Veelvoorkomende defecten aan de kern en holtes: oorzaken en oplossingen
| Defect | Wat moet je controleren voordat je het gereedschap verwisselt? |
|---|---|
| Overloop aan de scheidingslijn | Controleer het afsluitcontact en de uitlijning van het gereedschap, en bekijk vervolgens het procesvenster en de kleminstellingen. |
| Schuurplekken of sleepsporen | Controleer de vorm, textuur en het behoud van de onderdelen op de kern. |
| Kromtrekken | Controleer de wanddikte, de oriëntatie van de ingang, de koelbalans en de nabehandeling na het gieten. |
| Uitwerpsporen | Controleer de ondersteuning, de positie van de pinnen, de lokale wanddikte en het tijdstip van uitwerping. |
Waarom zou u voor uw project kiezen voor nylonkunststof?
Precisieproductie
Meer dan 30 CNC- en spuitgietcellen onder één dak
ISO 9001:2015-gecertificeerd
Gecertificeerd kwaliteitssysteem, volledige inspectierapporten
Levertijd van 15-25 dagen
Snelle levering, met mogelijkheden voor spoedverzending
Wereldwijde verzending
Lucht- en zeevracht naar Noord-Amerika, Europa en Azië
Download onze handleiding voor het ontwerpen van kern en holte
Gratis PDF-referentiegids met tabellen voor materiaalkeuze, ontwerpregels en checklists voor de beoordeling van leveranciers.
📥 Download de handleiding voor het ontwerpen van kernen en holtes (PDF)
Verwante artikelen
Volledige gids voor de afwerkingsklassen A/B/C/D voor spuitgietmatrijzen
Keuze van randafwerking met het oog op produceerbaarheid en sterkte
ISO 2768- en DIN-normen voor toleranties van kunststofonderdelen
Handleiding voor proceskeuze bij prototyping en productie

Veelgestelde vragen
Wat is het verschil tussen de kern en de holte bij spuitgieten?
De holte vormt doorgaans de buitenkant, terwijl de kern doorgaans uitsparingen, boringen en binnenoppervlakken vormt. Wijs vaste en beweegbare zijden toe op basis van de ingang, de bevestiging van het onderdeel en de uitwerpinrichting.
Wat is de minimale afschuinhoek voor diepe kernen?
Er is geen algemeen minimum dat voor elke diepe kern geldt. De gereedschapmaker moet de diepte, de krimp van de hars, de textuur, de ontvormingsrichting en de toegang voor de uitwerpers in onderlinge samenhang beoordelen.
Hoe voorkom ik flitsvorming bij de scheidingslijn?
Controleer de plaats en de herhaalbaarheid van de vonk. Controleer de uitschakeltoestand, de uitlijning van het gereedschap, de klem en de procesinstellingen voordat u wijzigingen aanbrengt. Spreek af wat aanvaardbaar is voor afdichtings- en contactvlakken.
Kan ik diepe kernen effectief met water koelen?
Diepkokerkoeling hangt af van de beschikbare ruimte voor kanalen, de vereiste kernsterkte en de bedrijfsomstandigheden. Bespreek de kanaalindeling met de gereedschapmaker en ga na of de temperaturen en afmetingen van het proefstuk tijdens een proefrun stabiel blijven.
Technische bronnen en verificatie
Gebruik leveranciersgegevens als verificatiebron, maar niet als vervanging voor het testen van de exacte kwaliteit en het exacte onderdeel onder de beoogde gebruiksomstandigheden.
Checklist voor de koper vóór de beoordeling van de kern en de holte
| Beoordelingspunt | De koper dient dit te bevestigen | Waarom het belangrijk is |
|---|---|---|
| Scheidingslijn | Kan het het risico op vonkvorming verbergen en zorgen voor een soepele uitwerping? | De keuze van de scheidingslijn is van invloed op de standtijd van het gereedschap en de uiterlijke kwaliteit |
| Koelopstelling | Zijn de hotspots en de streeftijden voor de cyclustijd vastgesteld? | Onvoldoende koeling leidt tot kromtrekken, verzakking en onstabiele output |
| Poortstrategie | Is de vullingbalans belangrijker dan de zichtbaarheid van de poort? | De plaats van de poort beïnvloedt de lasnaden en het krimpgedrag |
| Uitwerping | Zal het onderdeel loskomen zonder schade die zichtbaar is aan de oppervlakte? | Een te grote uitwerppracht leidt tot schuurplekken en vervorming |
Voor een beoordeling van het matrijsontwerp, voeg het CAD-model en de goedgekeurde tekening toe. Geef de zichtbare vlakken, kritieke passingen, bevestigingspunten en het jaarlijkse volume aan. Vermeld de gevraagde monster- en inspectiedocumenten.

